그림 105따라하기관
3D 프린터 원리와 출력 따라 하기
20 mm 정육면체를 0.2 mm 층으로 쌓으면 정확히 100층이고, 층마다 폭 0.4 mm 노즐이 선을 그립니다.
이 기기에서는 3D를 띄울 수 없습니다. 아래 안내 단계를 글로 볼 수 있습니다.
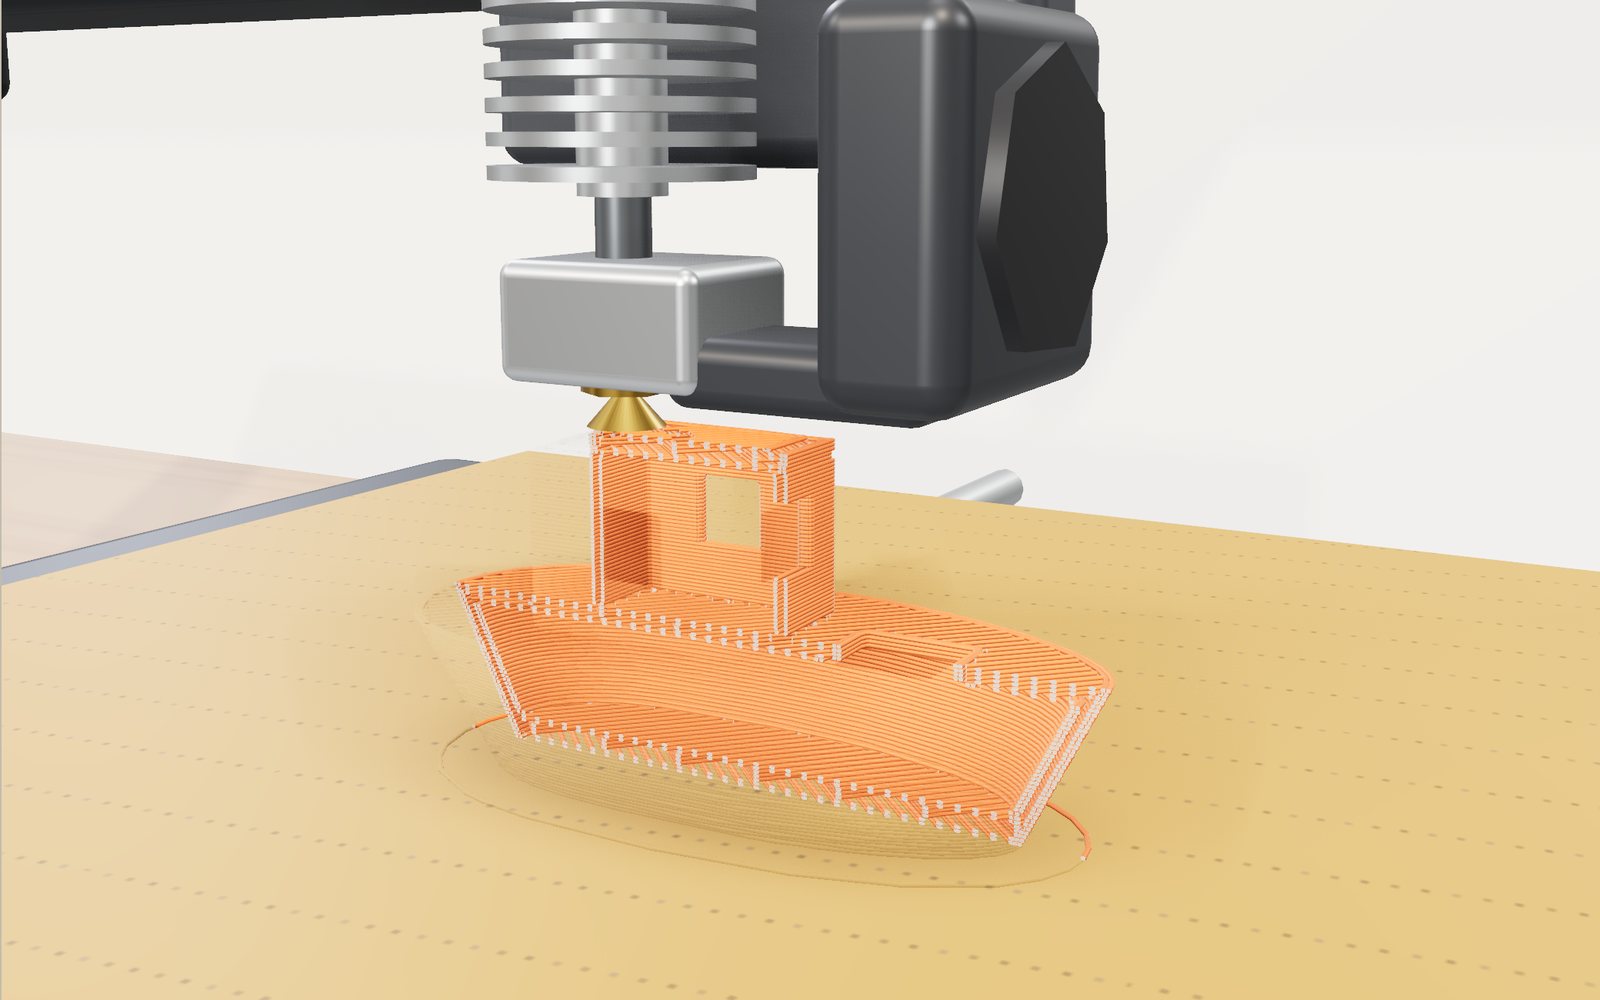
1 / 16 배가 한 층씩 자랍니다녹은 플라스틱이 지름 0.4 mm 노즐에서 나와 한 줄씩 깔립니다. 앞쪽 절반을 잘라 내 벽 안에서 채움이 자라는 모습이 보입니다.
끌어서 돌리고, 휠이나 두 손가락으로 확대하세요.
바닥판에서 자라나는 배
책상용 3D 프린터로 출력을 걸어 두고 10분 뒤에 와 보면 바닥판 위에 얇고 납작한 모양이 깔려 있습니다. 1시간 뒤에 오면 작은 배가 서 있습니다. 깎아 낸 것은 하나도 없습니다. 프린터가 플라스틱 줄을 뜨거운 노즐로 밀어내며, 두께 0.2 mm짜리 납작한 단면을 한 장씩 그렸고, 그 단면은 아직 따뜻할 때 아래 단면에 붙었습니다.
무대가 보여 주는 것이 바로 그 과정입니다. 작업실 작업대 위에 특정 제품을 본뜨지 않은 열린 틀 프린터가 놓여 있습니다. 바닥판은 앞뒤로, 헤드는 좌우로 미끄러지고, 헤드를 실은 가로대가 한 층씩 올라갑니다. 바닥판 위의 물건은 다 만들어진 모형을 조금씩 드러내는 것이 아닙니다. 실제 프린터가 뽑는 순서 그대로 한 줄씩 깔립니다. 서포트가 먼저, 그다음 벽 고리, 그다음 꽉 찬 겉면과 안쪽의 성긴 채움입니다. 막 나온 선은 갓 나온 플라스틱처럼 잠깐 주황색으로 빛나고, 「단면」을 켜면 앞쪽 절반이 잘려 나가 벽 안에서 채움이 자라는 모습이 보입니다.
20 mm 시험용 정육면체부터 로켓 노즐, 나를 닮은 피규어까지 14가지 모양을 고를 수 있고, 슬라이서가 묻는 설정을 직접 바꿀 수 있습니다. 층 두께, 벽 수, 채움과 채움 무늬, 서포트, 바닥 접착, 재료, 속도, 냉각 팬입니다. 바꿀 때마다 페이지가 모양을 다시 잘라 층 수, 필라멘트, 출력 시간을 계산합니다. 다른 보기에서는 노즐 경로를 G-code로 보고, 흔한 실패 일곱 가지를 바닥판 위에서 재현하고, 같은 모양을 레진 프린터와 분말 프린터로 뽑아 보고, 키 1.7 m 사람 옆에 놓인 길이 몇 미터짜리 출력물을 둘러봅니다.
숫자에는 꼬리표가 붙어 있습니다. 층 수, 필라멘트 길이와 무게는 모양과 밀도에서 바로 나옵니다. 출력 시간, 강도, 오버행 한계는 이 페이지를 위해 만든 모형에서 나오며 무대에 「모형 값」이라고 적혀 있습니다. 이 글 끝부분에서 그 모형들이 무엇을 빼고 셈하는지 밝힙니다.
프린터가 하는 일
작업대 위의 프린터는 집, 학교, 도서관에서 가장 흔히 보는 종류입니다. 흔히 FDM이나 FFF 프린터라고 부릅니다. 이 분야의 국제 표준인 ISO/ASTM 52900은 이 방식을 재료 압출이라고 부릅니다. 재료를 노즐이나 구멍으로 골라 내보내는 방식이라는 뜻입니다. 움직이는 헤드에서 열가소성 플라스틱을 밀어내 물건을 쌓는 특허는 스콧 크럼프가 1989년 10월에 출원했고 1992년 6월에 등록됐습니다.
스풀에서부터 플라스틱을 따라가 보겠습니다. 필라멘트는 굵기 1.75 mm의 플라스틱 줄이고, 보통 1 kg이 한 스풀에 감겨 있습니다. 압출기 안의 톱니 기어 두 개가 이 줄을 물고 핫엔드로 밀어 넣습니다. 핫엔드 위쪽은 날개 달린 방열판이고, 방열판과 히터 사이에 히트브레이크라는 가는 관이 있습니다. 이 둘은 필라멘트가 마지막 순간까지 굳은 채로 있게 합니다. 너무 일찍 물러지면 밀리지 않고 관 속에서 휘어 노즐이 막혀 버립니다. 히트브레이크 아래에는 히터 카트리지와 온도 센서를 끼운 알루미늄 히터 블록이 있고, 거기에 구멍 지름 0.4 mm의 황동 노즐이 돌려 끼워져 있습니다. 플라스틱은 재료에 따라 약 200 °C 이상으로 이 구멍을 빠져나옵니다.
「노즐 속」을 켜면 헤드 덮개가 투명해집니다. 굳은 필라멘트가 가운데로 내려오다가 마지막 몇 밀리미터에서 빛나는 녹은 덩어리로 바뀝니다.
모터 세 개가 바닥판에 대해 노즐을 움직입니다. 이 설계에서는 모터 하나가 바닥판을 앞뒤로 밀고, 하나가 톱니 벨트로 헤드를 좌우로 끌고, 리드 스크루가 한 층이 끝날 때마다 가로대 전체를 정확히 층 두께만큼 들어 올립니다. 헤드 대신 바닥판을 내리는 프린터도 있고, 헤드를 세 방향 모두로 움직이는 프린터도 있습니다. 어느 쪽이든 결과는 같아서, 한 변 약 22 cm 상자 안의 어느 점에나 노즐을 가져다 놓을 수 있습니다.
노즐 옆에는 바람길이 달린 작은 팬이 있습니다. 막 나온 선에 바람을 불어 다음 선이 얹히기 전에 굳힙니다. 이 팬은 생각보다 중요합니다. 아래에서 다룰 오버행과 다리가 이 팬에 달려 있습니다.
바닥판은 데운 판 위에 거친 시트를 깐 것입니다. 따뜻한 면이 첫 층을 시트에 붙을 만큼 무르게 유지하고, 나머지를 뽑는 동안 물건 바닥이 줄어들며 떨어지지 않게 붙잡아 둡니다.
3D 모델에서 층으로: 슬라이서가 하는 일
프린터는 모양을 알아보지 못합니다. 움직임 목록만 알아듣습니다. 3D 모델을 그 목록으로 바꾸는 프로그램을 슬라이서라고 부르며, 하는 일은 네 가지입니다.
먼저 층마다 수평면 하나로 모델을 잘라 그 면에서의 윤곽을 구합니다. 다음으로 윤곽마다 안에 무엇을 그릴지 정합니다. 가장자리를 따라 도는 고리(벽), 물건 위아래 가까이의 꽉 찬 면(겉면), 그 밖의 곳에 까는 성긴 무늬(채움), 허공에 뜬 곳 아래 세우는 떼어 낼 받침(서포트)입니다. 그 선들과 그 사이를 옮겨 가는 길의 순서를 정합니다. 마지막으로 움직임 하나하나를 G-code 한 줄로 적고 온도, 팬, 속도를 덧붙입니다.
이 페이지의 슬라이서도 같은 단계를 간단히 줄여서 밟습니다. 모양마다 부호 있는 거리 함수로 적혀 있습니다. 공간의 어느 점에서든 표면까지 거리를 알려 주고, 안쪽이면 음수, 바깥이면 양수입니다. 페이지는 이 함수를 가로 약 112칸, 높이 최대 150장짜리 격자에서 재고, 장마다 그 단면 윤곽에 대한 2차원 거리 지도를 다시 만듭니다. 이 지도가 있어서 첫 벽 고리를 가장자리에서 정확히 0.21 mm 안쪽(선 폭의 절반)에, 다음 고리를 0.42 mm 더 안쪽에 놓을 수 있습니다. 윤곽선은 격자 위에서 등고선을 따라가는 표준 방법인 마칭 스퀘어로 그 지도에서 뽑아냅니다.
모양을 고르면 이 계산을 하는 동안 판독 칸에 잠깐 「슬라이스 중」이 뜹니다. 빠른 컴퓨터에서는 1초가 채 안 걸리고, 오래된 휴대폰에서는 1초쯤 걸립니다.
층 두께와 층 수
어느 슬라이서에서든 첫 설정은 층 두께입니다. 층 수는 여기서 바로 나옵니다.
층 수 = 높이 ÷ 층 두께, 올림
20 mm 정육면체를 0.2 mm로 쌓으면 정확히 100층입니다. 무대의 작은 배는 높이 42 mm라 0.2 mm로 210층, 0.12 mm로 350층, 0.08 mm로 525층, 0.32 mm로 132층입니다. 정육면체를 흔히 처음 뽑는 까닭이 이것입니다. 높이가 20 mm로 나오면 프린터가 층마다 맞는 거리를 움직인 것이고, 판독 칸과 캘리퍼스가 다르면 세로축의 밀리미터당 걸음 수를 확인해야 합니다.
층이 얇을수록 곡면이나 비탈면의 층 계단이 작아져 매끈해 보입니다. 대신 대략 층 수에 비례해 오래 걸립니다. 모형에서 배는 0.2 mm로 52분, 0.12 mm로 86분, 0.08 mm로 128분 걸립니다. 층이 두꺼우면 빨라지지만 어느 선까지만입니다. 출력 시간을 다룬 절에서 설명합니다.
층은 노즐이 허락하는 것보다 두꺼울 수 없습니다. 아래 선에 눌려 퍼진 선은 높이보다 폭이 넓어야 하고, 흔히 노즐 지름의 4분의 3 정도를 한계로 봅니다. 0.4 mm 노즐이라 슬라이더가 0.32 mm에서 멈춥니다.
무대에서 210층짜리 배를 그대로 그리면 층마다 자잘한 선이 수천 개라 휴대폰이 부드럽게 그리지 못합니다. 그래서 빠른 컴퓨터에서는 보이는 층을 최대 120층까지, 느린 기기에서는 그보다 적게 그리고, 그린 선 하나가 실제 층 한두 개를 대신합니다. 판독 칸에 그렇게 적혀 있습니다(「선 하나에 1.8층씩 묶어 그림」). 판독 칸의 숫자는 모두 실제 층 수로 셈합니다.
벽, 겉면, 채움
「단면」을 켜고 출력물을 보면 플라스틱이 세 종류로 보입니다.
벽은 층마다 윤곽을 따라 도는 고리입니다. 0.4 mm 노즐로 벽 두 겹을 두르면 두께 약 0.8 mm 껍데기가 됩니다. 바깥 고리는 눈에 보이는 면이라 절반 속도로 천천히 그리고, 안쪽 고리는 더 빨리 그립니다. 벽이 많을수록 튼튼하고 무거워집니다. 작은 물건은 플라스틱 대부분이 벽에 들어갑니다. 작은 배에서 벽 고리를 이으면 경로 약 45 m이고, 성긴 채움은 4 m입니다.
겉면은 물건의 꽉 찬 윗면과 바닥면입니다. 위나 아래로 정해 둔 거리 안에서 물건이 끝나는 곳이면 슬라이서가 그 층을 꽉 채웁니다. 이 페이지는 위 0.8 mm, 아래 0.6 mm를 쓰므로 0.2 mm 층이면 위로 네 층, 아래로 세 층입니다. 겉면 선은 45도로 달리고 층마다 90도씩 방향을 바꿉니다.
채움은 그 나머지입니다. 벽을 서로 버텨 주고 힘을 조금 나눠 받는 성긴 무늬입니다. 채움 15 %면 벽 안쪽 공간의 약 15 %가 플라스틱입니다. 무대에는 무늬가 다섯 가지 있습니다.
- 줄: 층마다 90도씩 돌아가는 평행선입니다. 가장 빠르고, 옆 방향으로 가장 약합니다.
- 격자: 층마다 두 방향 줄이 엇갈립니다. 층마다 같은 자리에서 교차해 노즐이 자기 선 위를 지나갑니다.
- 삼각형: 층마다 60도씩 벌어진 세 방향 줄로, 층 안 어느 방향으로든 단단합니다.
- 자이로이드: 높이에 따라 위치가 바뀌는 물결선입니다. 앨런 쇼언이 1970년 NASA 극소곡면 보고서에서 이름 붙인 곡면을 따릅니다. 스스로 교차하지 않고 공간을 엉킨 두 덩어리로 나누므로 방향마다 강도가 비슷하고, 노즐이 자기 선을 건너지 않습니다.
- 벌집: 육각형 칸입니다. 무게에 비해 튼튼하지만 모서리가 많아 느립니다.
채움은 얼마나 중요할까요? 2016년 페르난데스비센테 연구팀은 채움 비율과 무늬를 바꿔 가며 인장 시험 막대를 뽑았고, 강도를 바꾼 것은 무늬보다 채움 비율이었습니다. 무대의 20 mm 정육면체는 채움 15 %에서 필라멘트 3.4 g을 쓰고, 100 %에서는 9.9 g을 쓰며 시간도 두 배 넘게 걸립니다(18분 대신 40분, 모형 값). 채움 15 %인 정육면체는 3분의 1쯤이 플라스틱이고 나머지는 공기입니다.
무대의 강도 지수는 모형 값입니다. 단면 가운데 힘을 받는 플라스틱의 비율을 세되 채움은 무늬에 따라 제 몫보다 적게 세고, 재료에 따른 계수를 곱합니다. 같은 모양에서 설정을 비교할 때 쓸모가 있지, 실제 물건이 몇 킬로그램에 부러질지 알려 주지는 않습니다.
층을 가로지르면 약해지는 까닭
출력물은 플라스틱 한 덩어리가 아닙니다. 선을 쌓은 더미이고, 선 하나하나가 뜨거울 때 옆 선과 아래층에 녹아 붙었습니다. 이 접합부는 선 자체만큼 튼튼한 경우가 드뭅니다.
이 효과는 여러 번 측정됐습니다. 2002년 안성훈 연구팀은 출력한 ABS를 시험해 강도가 힘의 방향과 선 방향에 크게 달려 있음을 보였습니다. 선을 따라 당기면 선을 떼어 놓는 방향으로 당길 때보다 훨씬 튼튼했습니다. 2017년 차콘 연구팀은 PLA 막대를 눕혀서, 옆으로 세워서, 똑바로 세워서 뽑았고, 층을 가로질러 당기게 되는 똑바로 세운 막대가 가장 약했습니다. 2016년 NIST의 고분자 적층 제조 로드맵도 이 접합부의 강도를 재기 어렵고 예측하기 어려운 성질로 꼽습니다.
무대의 벽걸이 고리가 그 결과를 보여 줍니다. 세워서 뽑으면 외투 무게가 기둥의 층 사이를 벌려 판독 칸은 걸었을 때 강도 29를 보여 줍니다. 눕혀서 뽑으면 힘이 선을 따라 흘러 같은 무게 플라스틱으로 48입니다. 모형에서 두 방향 사이의 계수는 PLA 0.6으로, 그런 시험들이 보고하는 범위 안의 어림수입니다. 실제 계수는 온도, 속도, 냉각, 물건 모양에 따라 달라집니다.
작업실에는 두 층 사이가 깨끗하게 쪼개진 고리가 숨어 있습니다. 세워서 뽑은 출력물이 부러지면 대개 그렇게 생깁니다.
오버행, 다리, 서포트
층은 무언가의 위에 뽑아야 합니다. 수직 벽에서는 선이 아래 선 위에 똑바로 얹힙니다. 비스듬한 벽에서는 층마다 아래층보다 조금 튀어나가 일부가 허공에 얹힙니다. 얼마나 나가도 될까요?
흔히 쓰는 기준은 수직에서 45도입니다. 층 0.2 mm, 선 폭 0.42 mm라면 이 각도에서 새 선이 아래 선의 절반쯤과 겹쳐 식는 동안 버팁니다. 그보다 가파르면 선이 처지기 시작하고, 훨씬 가파르면 디딜 곳이 없어 가닥으로 흘러내립니다. 2018년 지앙, 쉬, 스트링어의 서포트 종설은 45도를 흔한 기준으로 들고, 모델이 그 선을 넘을 때 슬라이서가 세우는 여러 가지 서포트를 정리합니다.
무대의 오버행 시험은 직접 고른 각도로 기울어 나간 팔입니다. 페이지는 아래를 향한 면마다 한계 각도와 비교하고 허공에 남은 넓이를 알려 줍니다. PLA, 팬 켬, 0.2 mm 층에서 모형의 한계는 45도입니다. 팬을 끄면 선이 오래 물러 있어 33도로 내려갑니다. 층을 얇게 하면 조금 올라갑니다. 0.12 mm면 층마다 덜 튀어나가 모형이 약 48도까지 허용합니다. 흔한 기준에 맞춰 정한 모형 값이고, 실제 한계는 플라스틱, 온도, 속도, 팬에 달려 있습니다. 사람들이 오버행 시험을 따로 뽑아 보는 까닭이 그것입니다.
다리는 예외입니다. 기둥 두 개 사이의 수평 구간은 가장 가파른 오버행인데도 프린터는 20~30 mm를 서포트 없이 건넙니다. 다리 선은 양 끝이 붙들려 있어서, 노즐이 밧줄처럼 끌어 건너가고 처지기 전에 팬이 식힙니다. 무대의 다리는 상판 26 mm를 깨끗하게 뽑습니다. 페이지는 30 mm까지를 건널 수 있는 다리로 봅니다(모형 값). 작은 배와 작은 집의 창문 윗변도 다리입니다.
모델이 한계를 넘으면 슬라이서가 서포트를 더합니다. 오버행 아래에 성긴 선으로 기둥을 세우고, 나중에 떼어 낼 수 있게 뽑습니다. 「바닥에서만」은 바닥판 위에 설 수 있는 곳에만 서포트를 세우고, 「모든 곳」은 물건 위에도 세웁니다. 서포트는 필라멘트와 시간을 잡아먹고 자국을 남깁니다. 무대의 지름 40 mm 공은 아래쪽 절반이 바닥으로 갈수록 더 튀어나와 서포트 없이는 실패하고, 서포트가 있으면 나옵니다. 로켓 노즐도 실패합니다. 좁은 목 위에서 벽이 바깥으로 꺾이기 때문이고, 서포트를 받치면 약 22분, 6 g이 더 듭니다.
가장 싼 서포트는 서포트를 안 쓰는 것입니다. 물건을 뒤집거나, 둘로 나누거나, 평평한 천장을 45도 모따기로 바꾸면 필요 없어지는 경우가 많습니다. 무대의 작은 배도 그렇게 그렸습니다. 선체가 수직에서 25도 넘게 벌어지는 곳이 없습니다.
첫 층과 바닥 접착
첫 층이 붙지 않으면 그 위도 버티지 못합니다. 첫 층은 천천히(모형에서 25 mm/s) 뽑고, 바닥에 살짝 눌러 퍼지며 달라붙게 합니다. 가열 바닥판이 이를 돕습니다. PLA는 60 °C, PETG는 80 °C, ABS는 100 °C 안팎이 흔합니다.
플라스틱은 식으면서 줄어들고, 출력물은 아래에서 위로 고르지 않게 식습니다. 위층은 이미 줄어든 아래층 위에 뜨거운 채로 깔리고, 식으면서 줄어들어 아래층을 잡아당깁니다. 길고 납작한 물건에서는 이 당김이 모서리에 쌓여 모서리가 바닥에서 말려 올라갑니다. 이것이 뒤틀림입니다. 2007년 왕 연구팀은 이를 모형으로 만들어 그 수축과 층 사이 온도 차를 원인으로 짚었고, 물건이 길수록, 재료 수축이 클수록 심해진다고 했습니다. ABS는 PLA보다 훨씬 많이 줄어들어서 뜨거운 바닥판과 닫힌 상자 안에서 뽑습니다.
슬라이서가 주는 도움은 세 가지이고, 모두 「바닥 접착」 슬라이더에 있습니다.
- 스커트는 출력 전에 물건 둘레 몇 밀리미터 떨어진 곳에 그리는 고리입니다. 노즐을 미리 풀어 주고 첫 층이 고른지 보여 주며, 물건에 닿지 않습니다.
- 브림은 모자챙처럼 첫 층에 바로 붙여 여러 겹 두르는 고리입니다. 모서리를 붙잡는 면적을 넓히고, 나중에 잘라 냅니다.
- 래프트는 물건 전체 아래에 몇 층으로 깔아 두는 두꺼운 받침판입니다. 가장 잘 붙잡지만 가장 많이 듭니다.
작은 집을 ABS로 스커트만 두르고 뽑으면 모형의 뒤틀림 위험이 1.28이라 모서리가 들리고, 무대도 그렇게 보여 줍니다. 브림을 두르면 위험이 0.58로 내려가 모형의 기준 0.7 아래가 됩니다. 같은 집을 PLA로 뽑으면 스커트만으로도 0.27입니다.
출력 시간: 몇 분이 어디로 가는가
판독 칸의 출력 시간은 이 페이지에서 가장 분명한 모형이면서, 사람들이 가장 궁금해하는 숫자입니다.
슬라이서는 선마다 길이를 알기 때문에 첫 어림은 쉽습니다. 길이를 모두 더해 속도로 나누면 됩니다. 모형에서 작은 배는 벽 고리 약 45 m, 겉면 선 36 m, 성긴 채움 4 m에 이동 경로가 약 21 m입니다. 처음 속도 60 mm/s(벽은 더 느리게, 채움은 그대로)로 그리면 이것이 52분의 대부분입니다.
실제 출력이 그보다 느려지는 까닭은 세 가지입니다.
가속. 헤드는 방향을 순식간에 바꾸지 못합니다. 선이 짧고 모서리가 날카로우면 최고 속도에 거의 닿지 못합니다. 모형은 출력 시간 전체에 25 %를 더합니다.
층 바꾸기. 층이 끝날 때마다 헤드가 올라가고 옮겨 가서 다시 시작합니다. 모형은 층마다 1.4초를 더하고, 210층짜리 배에서는 약 5분입니다.
유량 한계. 핫엔드가 1초에 녹일 수 있는 플라스틱 양은 정해져 있습니다. 0.4 mm 황동 노즐을 단 흔한 핫엔드는 대략 초당 10~15 mm³를 녹입니다(측정값이 아니라 흔히 드는 값). 모형은 PLA에 15를 씁니다. 선 1 mm에 든 플라스틱은 선 폭 × 층 두께 = 0.42 × 0.2 = 0.084 mm³이므로, 0.2 mm 층에서 핫엔드가 따라올 수 있는 속도는 약 179 mm/s까지입니다. 0.32 mm 층에서는 같은 유량으로 112 mm/s까지만 됩니다. 층을 두껍게 해도 기대만큼 시간이 줄지 않는 까닭, 한계를 넘어 속도를 올려도 얻는 것이 없는 까닭이 이것이고, 그럴 때 판독 칸이 경고합니다.
작은 집 과제가 이 맞바꿈을 보여 줍니다. 처음 설정으로 작은 집은 약 70분 걸립니다. 0.28 mm 층이면 약 51분, 100 mm/s면 약 47분입니다. 작은 집은 벽이 얇아 거의 전부가 벽이라서 채움은 시간에 거의 영향을 주지 않습니다.
판독 칸은 지금 출력을 시작하면 몇 시에 끝나는지도 알려 줍니다. 조작 맨 위의 「재생 속도」로 빨리 감기 배율을 정합니다. 「×100」이면 무대의 1초가 출력 100초이고, 「실제 속도」면 노즐이 실제 프린터와 같은 빠르기로 움직입니다.
필라멘트: 그램과 미터
출력물의 플라스틱 부피는 선 길이를 모두 더해 선 폭과 층 두께를 곱한 것입니다. 이 부피에서 필라멘트 길이와 무게가 숫자 두 개로 나옵니다.
지름 1.75 mm 필라멘트의 단면적은 π × 0.875² = 2.405 mm²입니다. 1 m에 플라스틱 2,405 mm³, 다시 말해 2.405 cm³가 들어 있습니다. PLA 밀도는 약 1.24 g/cm³라서 1 m는 약 2.98 g이고, 1 kg 스풀에는 약 335 m가 감겨 있습니다. 배 하나에 2.98 m, 8.9 g이 드니 스풀 하나로 배를 약 100척 뽑을 수 있습니다.
무대의 다른 재료는 흔한 밀도를 씁니다. PETG 약 1.27 g/cm³, ABS 1.04, TPU 1.21입니다. 제품마다 다르므로 무대에 흔한 값이라고 적어 두었습니다. 같은 배를 ABS로 뽑으면 ABS가 가벼워서 7.5 g입니다.
모든 그램은 압출기도 지나가야 합니다. G-code의 「E」 숫자는 밀어 넣은 필라멘트의 밀리미터입니다. 0.2 mm 층에서 1 mm 길이 선에는 플라스틱 0.084 mm³가 들고, 이는 필라멘트 0.0349 mm입니다.
G-code: 프린터는 직선만 따라갑니다
프린터는 배를 보지 못합니다. 한 줄에 움직임 하나씩 적힌 글 파일을 받는데, 그 언어가 G-code입니다. 흔한 한 줄은 이렇습니다.
G1 X120.50 Y98.20 E3.2104
X = 120.5 mm, Y = 98.2 mm까지 직선으로 움직이면서, 압출기가 모두 3.2104 mm를 밀어 넣을 때까지 필라멘트를 보내라는 뜻입니다. G0으로 시작하는 줄은 플라스틱을 내지 않고 옮겨 가는 이동이고, M104 S210 같은 줄은 노즐 온도를 정합니다. 곡선은 짧은 직선을 여러 개 이어 만듭니다.
이 언어는 3D 프린팅보다 오래됐습니다. 같은 식의 움직임으로 금속을 깎는 수치 제어 공작기계를 위해 표준화됐고, NIST가 2000년에 그 한 갈래인 RS274/NGC의 참고 해석기를 펴냈습니다. 3D 프린터는 그 가운데 작은 부분만 쓰고, 온도와 팬을 다루는 명령을 따로 더합니다.
「노즐 경로」를 열면 노즐만 남기고 헤드가 사라집니다. 파란 선은 지금 층에서 노즐이 플라스틱을 밀어낼 길이고, 점선은 그 사이를 옮겨 가는 이동입니다. 왼쪽 아래 칸에서 G-code가 만들어지는 대로 흘러갑니다. 아래 설명줄은 노즐이 지금 무엇을 하는지 알려 줍니다. 바깥 벽, 안쪽 벽, 겉면, 채움, 서포트, 이동입니다.
출력이 실패할 때
실패한 출력은 대부분 몇 가지 방식으로 실패합니다. 2021년 올레프 연구팀의 종설처럼 재료 압출 공정 감시를 정리한 글들은 같은 결함들과 그것을 잡아내는 센서, 카메라를 나열합니다. 무대의 「실패 재현」은 그 가운데 일곱 가지를, 잘 보이는 모양과 설정으로 바닥판 위에 재현합니다.
- 뒤틀림: 모서리가 바닥에서 들립니다. 식으면서 생기는 수축 때문이고, ABS와 길고 납작한 물건에서 가장 심합니다. 브림이나 래프트, 더 뜨거운 바닥, 바람 막기가 도움이 됩니다.
- 실 끌림: 층의 두 부분 사이에 가는 실이 걸립니다. 노즐이 빈 곳을 건너는 동안 녹은 플라스틱이 흘러나옵니다. 이동 전에 필라멘트를 살짝 되감는 리트랙션과 낮은 온도로 줄입니다. PETG가 PLA보다 실이 잘 끌립니다.
- 실 뭉침(스파게티): 출력물이 떨어지거나 쓰러졌는데 프린터는 허공에 계속 뽑습니다. 엉킨 실 더미가 남습니다. 깨끗한 바닥, 알맞은 첫 층 높이, 브림이 출력물을 붙잡아 둡니다.
- 허공 출력: 한계를 넘은 오버행 아래가 비어 있습니다. 첫 선이 처지고, 다음 층은 디딜 곳이 없어 그 자리가 엉킵니다. 서포트, 다른 방향, 덜 기운 각도로 고칩니다.
- 층 밀림: 어느 층부터 위가 모두 옆으로 밀려 있습니다. 헤드가 말려 올라간 모서리에 부딪혔거나, 벨트가 미끄러졌거나, 가속이 너무 커서 모터가 걸음을 놓쳤습니다. 그 위는 모두 엉뚱한 자리에 쌓입니다.
- 압출 부족: 선이 가늘고 틈이 벌어집니다. 슬라이서가 요청한 것보다 플라스틱이 덜 나옵니다. 노즐이 조금 막혔거나, 필라멘트가 습기를 먹었거나, 온도가 너무 낮거나, 유량 한계보다 빠릅니다.
- 코끼리 발: 첫 몇 층이 바깥으로 불룩 퍼집니다. 일부러 바닥에 눌러 깔았고, 따뜻한 바닥 위에서 위층 무게에 눌린 채 물러 있기 때문입니다.
조작 아래의 실패 퀴즈는 이 가운데 하나를 무작위로 보여 주고 원인을 묻습니다.
레진 프린터: 한 층을 한꺼번에
보기를 「레진 (SLA)」로 바꾸면 작업대에 다른 기계가 놓입니다. 스풀 대신 바닥에 투명 필름을 댄 얕은 액체 레진 통이 있고, 필름 아래에 화면이 있습니다. 통 위에서 평평한 조형판이 액체 속으로 내려가, 판과 필름 사이에 한 층 두께만 남깁니다.
그러면 화면이 그 층의 모양대로 켜집니다. 자외선이나 보라색 빛이 필름을 지나 닿는 곳마다 레진이 몇 초 만에 굳습니다. 판이 올라가며 새 층을 필름에서 떼어 내고, 한 층 높이에서 다시 내려옵니다. 출력물은 판에 거꾸로 매달린 채 자랍니다.
ISO/ASTM 52900은 이 방식을 광중합이라고 부르며, 가장 오래된 3D 프린팅입니다. 1981년 나고야 시립 공업연구소의 고다마 히데오가 빛으로 굳는 고분자를 층층이 쌓아 입체 모형을 만드는 방법을 Review of Scientific Instruments에 발표했습니다. 1984년 8월 찰스 헐이 스테레오리소그래피 미국 특허를 출원했고 1986년 3월 등록됐습니다. 자외선이 액체 레진 표면에 층마다 모양을 그리는 방식입니다. 초기 기계는 위에서 레이저로 레진을 비추고 출력물을 통 속으로 내렸습니다. 요즘 책상용 레진 프린터 대부분은 아래에서 화면으로 비춥니다. 2019년 바게리와 진의 종설이 두 배치를 모두 설명합니다.
필라멘트 프린터와 다른 점이 두 가지입니다. 레진 층은 더 얇아서(0.05 mm가 흔합니다) 작은 배가 210층이 아니라 840층입니다. 그리고 층 전체를 한꺼번에 비추므로 넓이와 상관없이 층마다 같은 시간이 걸립니다. 모형에서는 층마다 빛 2.5초, 들어 올리고 자리 잡기 6초라서 배가 약 1시간 59분 걸립니다. 폭이 두 배인 정육면체도 높이가 같은 가는 막대와 똑같이 걸립니다.
굳지 않은 레진은 피부와 눈을 자극합니다. 미국 국립산업안전보건연구원(NIOSH)은 장갑, 보안경, 환기를 권하고, 레진 출력물은 다 뽑은 뒤 용제로 씻고 자외선으로 마저 굳힙니다. 작업대의 병과 장갑이 숨은 카드 가운데 하나입니다.
분말 융합: 서포트가 아예 없습니다
「분말 (SLS)」는 세 번째 기계를 잘라서 보여 줍니다. 조형실이 고운 나일론 가루로 차 있습니다. 날이 약 0.1 mm 두께로 가루를 새로 펴면, 레이저가 그 층의 모양을 따라가며 알갱이를 녹여 붙이고, 바닥이 한 층 내려가고, 날이 다음 층을 폅니다. 다 뽑으면 흩어진 가루 덩어리 속에서 출력물을 파내 바람으로 털어 냅니다.
ISO/ASTM 52900은 이를 분말 융합이라고 부릅니다. 선택적 레이저 소결은 텍사스대학교 오스틴의 칼 데커드가 개발했습니다. 그는 1984년 학부생 때 이 생각을 떠올렸고, 대학원에서 조 비먼 교수와 함께 발전시켰습니다. 특허는 1986년 10월 출원, 1989년 9월 등록됐습니다. 금속 가루를 레이저로 녹이는 방식도 원리가 같고, 로켓 엔진 부품을 뽑는 방법 가운데 하나입니다.
뜻밖인 점은 이렇게 만든 플라스틱 부품에 서포트가 필요 없다는 것입니다. 녹지 않은 가루가 둘레에서 모든 오버행을 받쳐 주므로, 고리가 서로 걸린 사슬이나 바로 움직이는 경첩 달린 상자를 한 번에 뽑을 수 있습니다. 2012년 굿리지, 턱, 헤이그의 폴리아마이드 레이저 소결 종설이 이 공정과 나일론이 주로 쓰이는 까닭을 설명합니다.
모형에서 층마다 걸리는 시간은 두 부분입니다. 가루를 펴는 약 9초, 그리고 녹일 넓이에 비례하는 레이저 시간입니다(초당 1,250 mm², 레이저가 5 m/s로 0.25 mm 간격을 두고 지나갈 때). 배는 0.1 mm로 420층이고 약 64분 걸립니다.
「단면」을 켜면 가루가 투명해져 표면 아래 출력물이 보이고, 끄면 실제 기계처럼 끝날 때까지 가루에 묻혀 보이지 않습니다.
적층 제조의 일곱 갈래
「3D 프린팅」은 일상에서 쓰는 이름입니다. 표준 이름은 적층 제조입니다. 재료를 깎아 내는 것과 반대로, 보통 층층이 재료를 이어 붙여 부품을 만든다는 뜻입니다. ISO/ASTM 52900은 공정을 일곱 갈래로 나눕니다.
- 재료 압출: 노즐로 재료를 밀어냅니다(필라멘트 프린터).
- 광중합: 액체 레진을 빛으로 굳힙니다(레진 프린터).
- 분말 융합: 가루를 레이저나 전자빔으로 녹입니다(분말 프린터).
- 접착제 분사: 모래, 금속, 세라믹 가루 위에 액체 접착제를 떨어뜨립니다.
- 재료 분사: 잉크처럼 재료 방울을 뿌리고 빛으로 굳힙니다.
- 직접 에너지 적층: 금속 가루나 선을 흘려 넣으며 레이저, 전자빔, 아크로 녹입니다.
- 판 적층: 판을 한 장씩 붙이고 자릅니다.
조작 아래 도감에 갈래마다 카드가 있고, 그 가운데 세 장은 무대를 바꿉니다.
큰 출력물: 배, 막사, 로켓 노즐
「큰 출력물」은 카메라를 작업실 밖 마당으로 데려갑니다. 한쪽 끝에 작업대와 책상용 프린터가 있고, 크기를 가늠하도록 키 1.7 m 사람이 서 있습니다.
배는 미국 메인대학교 첨단구조복합재센터가 뽑은 순찰선 3Dirigo입니다. 길이 25피트(7.62 m), 무게 5,000파운드(2,268 kg)이고, 2019년 9월 19일부터 22일까지 72시간 동안 뽑았습니다. 2019년 10월 기네스 세계 기록은 이 배를 가장 큰 3D 출력 배이자 가장 큰 통짜 3D 출력물로, 이 배를 뽑은 프린터를 가장 큰 고분자 3D 프린터 시제품으로 인정했습니다. 이 프린터는 길이 100피트, 폭 22피트, 높이 10피트(30.5 × 6.7 × 3 m)까지의 부품을 위해 설계됐고, 1시간에 500파운드(227 kg)를 쌓을 수 있습니다. 같은 센터는 그 뒤 바닥, 벽, 지붕을 모두 나무 섬유와 바이오 수지로 뽑은 600제곱피트(약 56 m²) 집 BioHome3D를 만들었습니다.
벽은 콘크리트입니다. 책상용 프린터가 플라스틱을 깔듯 가로대형 프린터가 굵은 선으로 깔았습니다. 2024년 미국 육군은 텍사스 포트 블리스에서 3D 출력 막사 세 동을 마무리하고 있었고, 한 동에 이층 침대 36개, 최대 72명이 지냅니다. NASA의 3D 출력 거주지 대회는 2019년 5월 결승에서 팀들이 달이나 화성을 위한 3분의 1 크기 거주지를 나흘 동안 30시간에 걸쳐 뽑는 것으로 끝났고, 우승 팀이 50만 달러를 받았습니다.
로켓 노즐은 NASA의 RAMPT 사업을 대표합니다. 이 사업은 구리 연소실을 레이저 분말 융합으로, 큰 노즐을 직접 에너지 적층으로 뽑았습니다. NASA는 이 방법으로 노즐 제작 기간이 몇 년에서 몇 달, 몇 주로 줄었고, 이 장비로 연소 시험을 16,000초 넘게 했다고 밝힙니다. RAMPT는 RS-25 노즐의 65 % 크기 노즐을 만들었고, 무대의 크기는 추정이라 그렇게 적어 두었습니다.
가장 작은 기록은 작업실 선반 위에 있습니다. 2014년 11월 국제우주정거장의 프린터가 처음 뽑은 부품은 자기 압출기 덮개판이었습니다. 2014년 12월에는 지상에서 보낸 파일로 라쳇 렌치를 뽑았습니다. 104층, 4시간, 길이 4.48인치(11.4 cm)입니다.
나와 프린터
「나」를 열고 키와 몸무게를 넣어 보세요. 페이지가 얼굴 없는 내 피규어를 1:20 크기(키 170 cm면 85 mm)로 책상용 프린터에 뽑고, 같은 슬라이서로 시간과 필라멘트를 셈합니다.
거꾸로도 셈합니다. 몸 부피는 대략 몸무게를 물의 밀도인 1 kg당 1리터로 나눈 값입니다(추정). 65 kg인 사람은 약 64리터이고, 이를 PLA로 꽉 채우면 플라스틱 약 80 kg입니다. 이 프린터의 유량 한계인 초당 15 mm³로는 쉬지 않고 약 50일 걸립니다. 시간당 500파운드를 쌓는 메인대학교 프린터라면 약 21분입니다. 실제 조각상은 속을 비워 뽑으므로 두 숫자 모두 크기를 가늠하는 용도일 뿐입니다.
열, 연기, 레진
책상용 프린터는 히터, 움직이는 부품, 연기가 나는 곳이 한 상자에 들어 있는 기계입니다. NIOSH는 3D 프린팅의 위험으로 이 셋과 함께 레이저, 정비 중 전기 사고, 용제, 소음을 꼽습니다.
노즐은 약 190~260 °C, 바닥판은 100 °C 안팎까지 오릅니다. 둘 다 화상을 입히니 식힌 뒤 손을 넣으세요. 프린터가 도는 동안에는 머리카락, 손가락, 소매를 벨트와 움직이는 축에서 떨어뜨리세요.
플라스틱을 녹이면 초미세 입자(100나노미터보다 작은 입자)와 휘발성 유기화합물이 나옵니다. 2013년 스티븐스 연구팀은 책상용 프린터가 1분에 초미세 입자를 PLA로 약 200억 개, ABS로 약 1,900억 개 내보낸다고 측정했습니다. 2016년 아지미 연구팀은 더 많은 프린터와 필라멘트를 시험해 배출량이 서로 몇 자릿수씩 다르다는 것을 확인했고, ABS에서는 스티렌이 나오는 화합물 가운데 하나였습니다. 환기되는 방에서 뽑고, 침실에는 두지 말고, 도는 동안 위로 몸을 숙이지 마세요. 레진에는 장갑과 보안경도 필요합니다.
이 페이지의 모형은 어떻게 셈하나
곧바로 계산하는 것:
- 층 수: 높이와 층 두께에서 셈합니다.
- 플라스틱 부피: 선마다 길이 × 선 폭(0.4 mm 노즐이라 0.42 mm) × 층 두께를 더하고, 서포트와 바닥 접착을 더합니다.
- 필라멘트 길이와 무게: 그 부피, 1.75 mm 필라멘트, 밀도에서 셈합니다.
- 어느 면이 한계보다 가파르게 아래를 향하는지: 모양 자체에서 셈합니다.
모형이라서 무대에 「모형 값」이라고 적은 것:
- 출력 시간: 선 종류별 속도, 부피 유량 한계(PLA 15 mm³/s, PETG 12, ABS 14, TPU 4), 가속과 모서리 몫 25 %, 층 바꾸기 1.4초, 이동 속도 150 mm/s. 실제 슬라이서는 움직임마다 가속을 따로 셈하므로 같은 물건에 다른 시간을 냅니다.
- 강도 지수: 힘을 받는 플라스틱의 비율, 무늬에 따라 70
100 %로 세는 채움, 재료 계수, 층을 가로지르는 힘에는 0.550.75 계수. - 오버행 한계: PLA, 팬 켬, 0.2 mm 층에서 45도, 팬을 끄면 12도 낮게, 층 두께 0.1 mm마다 약 4도씩 오르내림. 다리는 30 mm까지, 평평한 처마는 1.6 mm까지 옆 선이 받쳐 준다고 봅니다.
- 뒤틀림 위험: 재료 수축 × 바닥 면적의 크기를 브림이나 래프트가 줄여 줍니다.
모양은 한 칸이 약 0.3~1.2 mm인 격자로 재므로 아주 가는 부분은 뭉개집니다. 기기가 그릴 수 있는 것보다 층이 많으면 판독 칸에 적힌 대로 층을 묶어 그립니다. 무대의 실패 장면은 일어나는 일을 보여 주는 그림이지, 플라스틱 흐름을 계산한 것은 아닙니다.
직접 해 보기
- 가장 가파른 팔: 오버행 시험을 고르고 서포트를 끈 뒤 깨끗하게 나오는 데까지 팔을 기울여 보세요. 그다음 층을 얇게, 팬을 꺼서 다시 해 보세요.
- 1시간 안에 뽑는 집: 작은 집은 약 70분에서 시작합니다. 실패하지 않게 하면서 예상 시간을 60분 아래로 내려 보세요.
- 가볍고 튼튼한 톱니바퀴: 11 g 이하, 강도 지수 50 이상. 채움보다 벽이 중요합니다.
- 버티는 고리: 같은 고리를 눕혀서 뽑아 보세요.
- 뒤틀리지 않는 ABS: 알맞은 바닥 접착으로 작은 집을 ABS로 뽑아 보세요.
- 실패하지 않는 공, 그리고 나를 닮은 피규어.
- 퀴즈 세 가지: 층 수 세기, 실패 원인 맞히기, 물건에 맞는 프린터 고르기.
도감에는 카드가 48장 있고(모양, 실패, 적층 제조 일곱 갈래, 큰 출력물, 재료, 채움 무늬, 역사), 작업실 선반, 작업대, 바닥에 15가지가 숨어 있습니다.
자주 묻는 질문
3D 출력은 얼마나 걸리나요?
몇 분에서 며칠까지입니다. 모형에서 20 mm 정육면체는 0.2 mm 층으로 약 18분, 작은 배는 약 52분, 높이 80 mm 컵은 4시간 반이 넘게 걸립니다. 시간은 층 수와 선 길이 합계에 따라 늘고, 핫엔드의 유량 한계에 닿기 전까지는 속도를 올리면 줄어듭니다.
층 두께를 바꾸면 무엇이 달라지나요?
층 수, 곡면과 비탈면의 매끈함, 시간이 달라집니다. 층 두께를 절반으로 줄이면 1.5~2배 오래 걸립니다. 강도는 그보다 훨씬 덜 바뀝니다.
채움은 무엇이고 얼마나 넣어야 하나요?
채움은 벽 안쪽의 성긴 무늬입니다. 장식품은 흔히 10~20 %로 뽑고, 힘을 받는 부품은 채움과 벽을 더 늘립니다. 채움 15 %인 20 mm 정육면체는 3분의 1쯤이 플라스틱입니다.
어떤 채움 무늬가 가장 튼튼한가요?
시험에서는 무늬보다 채움 양이 더 중요했습니다. 삼각형, 자이로이드, 벌집은 줄보다 더 여러 방향으로 단단하고, 자이로이드는 선이 교차하지도 않습니다. 무대의 강도 지수는 설정을 비교하려는 모형 값이지 측정한 강도가 아닙니다.
왜 층 사이가 약한가요?
층마다 아직 뜨거울 때 아래층에 녹아 붙는데, 그 접합부가 선 자체보다 약합니다. 눕힌 고리처럼 힘이 층을 따라 흐르도록 물건을 돌려 놓으세요.
45도 규칙이란 무엇인가요?
수직에서 약 45도까지의 오버행은 새 선이 아래 선의 절반쯤에 얹혀서 보통 서포트 없이 나온다는 규칙입니다. 실제 한계는 재료, 온도, 냉각, 층 두께에 달려 있습니다.
오버행에는 늘 서포트가 필요한가요?
아닙니다. 두 점 사이의 다리, 한계보다 완만한 비탈, 다른 방향으로 놓기, 평평한 천장 대신 모따기로 피할 수 있는 경우가 많습니다. 분말 프린터는 흩어진 가루가 받쳐 주므로 플라스틱 부품에 서포트가 필요 없습니다.
왜 모서리가 바닥에서 들리나요?
뒤틀림입니다. 플라스틱이 식으면서 줄어들고, 위층이 모서리를 끌어 올립니다. 깨끗하고 수평이 맞는 가열 바닥판, 브림이나 래프트, ABS라면 닫힌 상자가 도움이 됩니다.
PLA, PETG, ABS, TPU는 무엇이 다른가요?
PLA는 뽑기 쉽고 거의 뒤틀리지 않지만 약 55~60 °C에서 물러집니다. PETG는 더 질기고 실이 잘 끌립니다. ABS는 열에 더 강하지만 뒤틀리고 입자를 더 많이 냅니다. TPU는 고무 같아서 천천히 뽑아야 합니다.
필라멘트는 미터로 재나요, 그램으로 재나요?
둘 다입니다. 지름 1.75 mm PLA 1 m는 약 3 g이라 1 kg 스풀에 약 335 m가 감겨 있습니다. 슬라이서는 출력마다 두 숫자를 다 알려 줍니다.
G-code란 무엇인가요?
움직임과 설정을 한 줄에 하나씩 적은 글 파일입니다. G1 X120.5 Y98.2 E3.21 같은 식입니다. 프린터는 이를 한 줄씩 따라갑니다. 이 언어는 수치 제어 공작기계에서 왔습니다.
실내에서 3D 프린터를 써도 안전한가요?
조심하면 됩니다. 프린터는 도는 동안 초미세 입자와 휘발성 화합물을 내보내고, 측정에서는 PLA보다 ABS가 더 많았습니다. 환기되는 방에서, 잠자는 방이 아닌 곳에서 뽑으세요. 노즐과 바닥판은 화상을 입히고, 굳지 않은 레진에는 장갑과 보안경이 필요합니다.
레진 프린터는 왜 거꾸로 뽑나요?
책상용 레진 프린터 대부분은 투명 필름 너머 아래에서 레진을 비춥니다. 그래서 출력물이 위쪽 판에 매달려야 하고, 판은 층마다 올라가 다음 층 자리를 만듭니다.
금속도 뽑을 수 있나요?
네, 다른 기계로 뽑습니다. 레이저 분말 융합은 금속 가루를 한 층씩 녹이고, 직접 에너지 적층은 가루나 선을 흘려 넣으며 녹입니다. NASA는 로켓 연소실과 노즐을 그렇게 뽑았습니다.
가장 큰 3D 출력물은 무엇인가요?
2019년 기네스 기록에서 가장 큰 통짜 3D 출력물은 메인대학교가 72시간 동안 뽑은 길이 7.62 m, 무게 2,268 kg짜리 배 3Dirigo였습니다. 출력한 건물은 더 크지만 여러 조각으로 뽑거나 현장에서 콘크리트로 뽑습니다.
무대의 숫자는 진짜인가요?
층 수, 필라멘트 길이와 무게는 모양과 밀도에서 바로 나옵니다. 출력 시간, 강도, 오버행 한계, 뒤틀림 위험은 이 페이지를 위해 만든 모형이라 그렇게 적어 두었습니다. 기록 숫자(3Dirigo, 우주정거장 렌치, NASA 대회)는 아래 출처에서 가져왔습니다.
용어
- 적층 제조: 보통 층층이 재료를 이어 붙여 부품을 만드는 일. 3D 프린팅의 표준 이름입니다.
- 재료 압출: 필라멘트 프린터의 방식. FDM, FFF라고도 부릅니다.
- 슬라이서: 모델을 층으로 자르고 G-code를 적는 프로그램입니다.
- 층 두께: 한 층의 두께입니다.
- 벽(외곽선): 층 윤곽을 따라 도는 고리입니다.
- 겉면: 꽉 채운 윗면과 바닥면 층입니다.
- 채움: 벽 안쪽의 성긴 무늬입니다.
- 오버행: 아래층보다 바깥으로 튀어나간 부분입니다.
- 다리: 두 받침 사이 빈 곳을 가로질러 뽑는 선입니다.
- 서포트: 오버행 아래 뽑았다가 떼어 내는 받침입니다.
- 스커트, 브림, 래프트: 첫 층 둘레의 고리, 첫 층에 붙인 고리, 첫 층 아래의 받침판입니다.
- 핫엔드: 헤드의 뜨거운 부분(방열판, 히트브레이크, 히터 블록, 노즐)입니다.
- 압출기: 필라멘트를 밀어 넣는 기어입니다.
- 유량 한계: 핫엔드가 1초에 녹일 수 있는 플라스틱의 최대량입니다.
- 리트랙션: 이동 전에 필라멘트를 살짝 되감는 동작입니다.
- 뒤틀림: 플라스틱이 줄어들며 모서리가 바닥에서 들리는 현상입니다.
- 광중합: 액체 레진을 빛으로 한 층씩 굳히는 방식입니다.
- 분말 융합: 가루를 레이저나 전자빔으로 한 층씩 녹이는 방식입니다.
- G-code: 프린터가 따라가는 움직임을 적는 글 언어입니다.
출처
- ISO, "ISO/ASTM 52900:2021 Additive manufacturing, general principles, fundamentals and vocabulary": https://www.iso.org/standard/74514.html (2026-10-19 확인)
- 미국 국립표준기술연구소(NIST), "Additive manufacturing": https://www.nist.gov/additive-manufacturing (2026-10-19 확인)
- NIST, "AM Bench": https://www.nist.gov/ambench (2026-10-19 확인)
- Migler, K., Ricker, R. (2016), "Measurement science roadmap for polymer-based additive manufacturing", NIST AMS 100-5: https://doi.org/10.6028/NIST.AMS.100-5 (2026-10-19 확인)
- Kramer, T., Proctor, F., Messina, E. (2000), "The NIST RS274NGC interpreter, version 3", NIST: https://www.nist.gov/publications/nist-rs274ngc-interpreter-version-3 (2026-10-19 확인)
- Kodama, H. (1981), "Automatic method for fabricating a three-dimensional plastic model with photo-hardening polymer", Review of Scientific Instruments 52, 1770: https://doi.org/10.1063/1.1136492 (2026-10-19 확인)
- Hull, C. W., 미국 특허 4,575,330 (1984 출원, 1986 등록): https://patents.google.com/patent/US4575330A/en (2026-10-19 확인)
- Crump, S. S., 미국 특허 5,121,329 (1989 출원, 1992 등록): https://patents.google.com/patent/US5121329A/en (2026-10-19 확인)
- Deckard, C. R., 미국 특허 4,863,538, 텍사스대학교 저장소: https://repositories.lib.utexas.edu/items/812bc383-47cb-42fe-9ad6-beee556f4f1d (2026-10-19 확인)
- 텍사스대학교 오스틴 기계공학과, "Selective laser sintering, from a Texas idea to a global industry": https://me.utexas.edu/news/619-selective-laser-sintering-from-a-texas-idea-to-a-global-industry (2026-10-19 확인)
- Jones, R. 외 (2011), "RepRap, the replicating rapid prototyper", Robotica 29: https://doi.org/10.1017/S026357471000069X (2026-10-19 확인)
- Ahn, S.-H. 외 (2002), "Anisotropic material properties of fused deposition modeling ABS", Rapid Prototyping Journal 8: https://doi.org/10.1108/13552540210441166 (2026-10-19 확인)
- Ngo, T. D. 외 (2018), "Additive manufacturing (3D printing): a review of materials, methods, applications and challenges", Composites Part B 143: https://doi.org/10.1016/j.compositesb.2018.02.012 (2026-10-19 확인)
- Fernandez-Vicente, M. 외 (2016), "Effect of infill parameters on tensile mechanical behavior in desktop 3D printing", 3D Printing and Additive Manufacturing 3: https://doi.org/10.1089/3dp.2015.0036 (2026-10-19 확인)
- Chacón, J. M. 외 (2017), "Additive manufacturing of PLA structures using fused deposition modelling", Materials & Design 124: https://doi.org/10.1016/j.matdes.2017.03.065 (2026-10-19 확인)
- Oleff, A. 외 (2021), "Process monitoring for material extrusion additive manufacturing: a state-of-the-art review", Progress in Additive Manufacturing 6: https://doi.org/10.1007/s40964-021-00192-4 (2026-10-19 확인)
- Wang, T.-M., Xi, J.-T., Jin, Y. (2007), "A model research for prototype warp deformation in the FDM process", International Journal of Advanced Manufacturing Technology 33: https://doi.org/10.1007/s00170-006-0556-9 (2026-10-19 확인)
- Jiang, J., Xu, X., Stringer, J. (2018), "Support structures for additive manufacturing: a review", Journal of Manufacturing and Materials Processing 2: https://doi.org/10.3390/jmmp2040064 (2026-10-19 확인)
- Schoen, A. H. (1970), "Infinite periodic minimal surfaces without self-intersections", NASA TN D-5541: https://ntrs.nasa.gov/citations/19700020472 (2026-10-19 확인)
- Bagheri, A., Jin, J. (2019), "Photopolymerization in 3D printing", ACS Applied Polymer Materials 1: https://doi.org/10.1021/acsapm.8b00165 (2026-10-19 확인)
- Goodridge, R. D., Tuck, C. J., Hague, R. J. M. (2012), "Laser sintering of polyamides and other polymers", Progress in Materials Science 57: https://doi.org/10.1016/j.pmatsci.2011.04.001 (2026-10-19 확인)
- Farah, S., Anderson, D. G., Langer, R. (2016), "Physical and mechanical properties of PLA", Advanced Drug Delivery Reviews 107: https://doi.org/10.1016/j.addr.2016.06.012 (2026-10-19 확인)
- Stephens, B. 외 (2013), "Ultrafine particle emissions from desktop 3D printers", Atmospheric Environment 79: https://doi.org/10.1016/j.atmosenv.2013.06.050 (2026-10-19 확인)
- Azimi, P. 외 (2016), "Emissions of ultrafine particles and volatile organic compounds from commercially available desktop three-dimensional printers with multiple filaments", Environmental Science & Technology 50: https://doi.org/10.1021/acs.est.5b04983 (2026-10-19 확인)
- 미국 NIOSH(CDC), "Safe 3D printing is for everyone, everywhere": https://www.cdc.gov/niosh/bulletin/2024/safe-3d-printing.html (2026-10-19 확인)
- NASA (2014), "Open for business: 3-D printer creates first object in space on International Space Station": https://www.nasa.gov/missions/station/open-for-business-3-d-printer-creates-first-object-in-space-on-international-space-station (2026-10-19 확인)
- NASA (2014), "Space station 3-D printer builds ratchet wrench to complete first phase of operations": https://www.nasa.gov/missions/station/space-station-3-d-printer-builds-ratchet-wrench-to-complete-first-phase-of-operations/ (2026-10-19 확인)
- NASA, "Rapid Analysis and Manufacturing Propulsion Technology (RAMPT)": https://www.nasa.gov/rapid-analysis-and-manufacturing-propulsion-technology (2026-10-19 확인)
- NASA (2019), "Teams 3D print planetary habitats, awarded $700K in NASA challenge": https://www.nasa.gov/news-release/teams-3d-print-planetary-habitats-awarded-700k-in-nasa-challenge (2026-10-19 확인)
- 메인대학교 첨단구조복합재센터 (2019), "UMaine Composites Center receives three Guinness World Records related to largest 3D printer": https://composites.umaine.edu/2019/10/11/umaine-composites-center-receives-three-guinness-world-records-related-to-largest-3d-printer (2026-10-19 확인)
- 메인대학교 첨단구조복합재센터, "BioHome3D": https://composites.umaine.edu/advanced-manufacturing/biohome3d/ (2026-10-19 확인)
- 미국 육군 (2024), "New innovative Army effort builds 3D printed barracks": https://www.army.mil/article/274036/new_innovative_army_effort_builds_3d_printed_barracks (2026-10-19 확인)
- 미국 국립보건원(NIH), "NIH 3D": https://3d.nih.gov/ (2026-10-19 확인)
함께 보면 좋은 전시
재봉틀은 어떻게 한 땀을 만들까
재봉틀 바늘은 천을 통과하지 않습니다. 땀마다 갈고리가 윗실을 끌고 북알 둘레를 한 바퀴 돌아 나옵니다.
종이접기 20가지, 단계별로 따라 접기
학은 접는 동작이 30번쯤, 컵은 여섯 번이면 됩니다. 평평하게 접힌 어느 점에서나 산접기와 골접기 수는 꼭 2 차이 납니다.
매듭 묶는 법: 40가지 매듭 따라 하기
한 파단 시험에서 보라인은 로프 강도의 63% 정도를, 시트 벤드는 절반 정도를 남겼습니다.
세계의 문자: 한글 제자 원리와 다른 문자 22종
1446년 해례본은 ㄱ을 혀뿌리가 목구멍을 막는 모양이라고 적었습니다. 그 한글을 쐐기문자부터 점자까지 다른 문자 22종과 나란히 놓았습니다.
QR 코드는 어떻게 읽힐까
QR 코드의 30 %를 손으로 가려도 휴대폰은 읽습니다. 그런데 모서리 하나를 가리면 못 읽습니다.
계산자는 어떻게 곱셈을 할까
25 cm 계산자에서 2가 1에서 75.3 mm 떨어져 있는 것은 250 × log 2 = 75.3이기 때문이고, 이런 길이 두 개를 이어 붙이면 두 수의 곱이 나옵니다.