ABB. 105Schritt für Schritt
Wie funktioniert ein FDM-3D-Drucker? Schichten und Infill
Ein 20 mm hoher Würfel besteht bei 0,2 mm Schichthöhe aus genau 100 Schichten, jede von einer 0,4 mm breiten Düse gezeichnet.
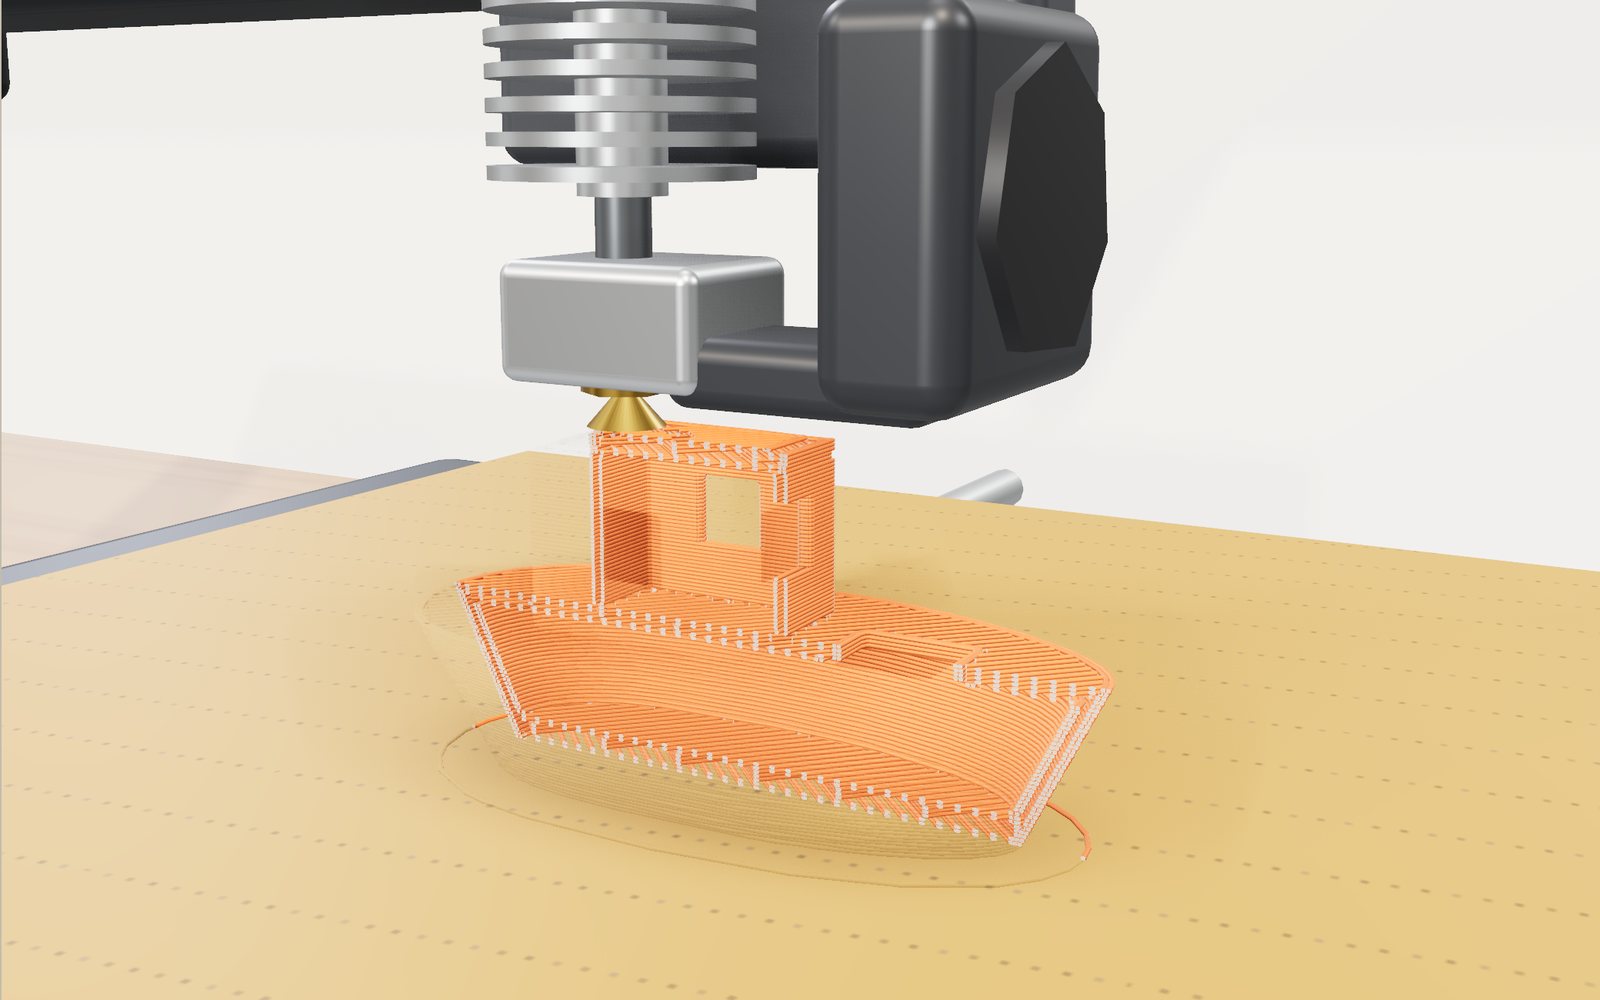
Dieses Gerät kann das 3D-Modell nicht anzeigen. Die Schritte des Rundgangs unten lassen sich als Text lesen.
1 / 16 Ein Boot wächst in SchichtenGeschmolzener Kunststoff tritt aus einer 0,4 mm großen Düse aus und wird Linie für Linie abgelegt. Die vordere Hälfte ist geöffnet, damit die Füllung innerhalb der Wände sichtbar wird.
Ziehen zum Drehen. Mausrad oder zwei Finger zum Zoomen.
Ein Boot wächst vom Druckbett aufwärts
Wie funktioniert ein FDM-3D-Drucker? Stellt man einen Tisch-3D-Drucker auf einen Tisch, startet einen Druck und kommt zehn Minuten später wieder, liegt eine dünne, flache Form auf dem Bett. Nach einer Stunde steht dort ein kleines Boot. Nichts wurde weggefräst. Der Drucker hat einen Kunststoffdraht durch eine heiße Düse gedrückt und das Boot Scheibe für Scheibe gezeichnet, jede Scheibe 0,2 mm dick, und jede haftete an der darunterliegenden, solange sie noch warm war.
Genau das zeigt die Ansicht. Ein gewöhnlicher Drucker mit offenem Rahmen steht auf einer Werkbank. Sein Bett fährt von vorn nach hinten, sein Kopf von links nach rechts, und der Träger, der den Kopf hält, steigt Schicht für Schicht nach oben. Das Teil auf dem Bett wird nicht als fertiges Modell aufgedeckt. Es wird Linie für Linie aufgebaut, in der Reihenfolge, in der ein echter Drucker es drucken würde: zuerst die Stützen, dann die Wandschleifen, dann die dichten Deckschichten und die lockere Füllung im Inneren. Die neuesten Linien leuchten kurz orange, so wie frischer Kunststoff unter einer Düse, und mit „Schnitt“ ist die vordere Hälfte des Teils aufgeschnitten, sodass man die Füllung innerhalb der Wände wachsen sieht.
Zur Auswahl stehen 14 Formen, vom 20-mm-Testwürfel über eine Raketendüse bis zu einer Figur von Ihnen selbst. Dazu lassen sich die Einstellungen ändern, nach denen ein Slicer fragt: Schichthöhe, Wände, Fülldichte und Füllmuster, Stützen, Druckbetthaftung, Material, Geschwindigkeit und einen Kühllüfter. Die Seite schneidet die Form nach jeder Änderung neu und schätzt Schichten, Filament und Druckzeit. Andere Ansichten zeigen den Düsenweg als G-code, sieben häufige Fehldrucke, die auf dem Bett nachgestellt werden, einen Harzdrucker und eine Pulverbettmaschine beim Bau derselben Form sowie einen Hof mit gedruckten Objekten von mehreren Metern Länge neben einer 1,7 m großen Person.
Die Zahlen sind gekennzeichnet. Schichtzahl, Filamentlänge und Masse folgen unmittelbar aus Geometrie und Dichte. Druckzeit, Festigkeit und Überhanggrenze stammen aus Modellen, die eigens für diese Seite geschrieben wurden und in der Ansicht „Modellwert“ heißen. Der letzte Teil dieses Artikels erklärt, was diese Modelle weglassen.
Was der Drucker macht
Der Drucker auf der Werkbank ist der verbreitetste Typ in Haushalten, Schulen und Bibliotheken. Die meisten Leute nennen ihn FDM- oder FFF-Drucker. Die internationale Norm für das Fachgebiet, ISO/ASTM 52900, bezeichnet das Verfahren als Materialextrusion: Material wird gezielt durch eine Düse oder Öffnung abgegeben. S. Scott Crump meldete das Patent für den Aufbau von Objekten auf diese Weise, durch Extrusion von Thermoplast aus einem bewegten Dosierkopf, im Oktober 1989 an; erteilt wurde es im Juni 1992.
Man verfolgt den Kunststoff am besten von der Spule an. Das Filament ist ein 1,75 mm dicker Kunststoffdraht, aufgewickelt auf eine Spule, die meist ein Kilogramm fasst. Zwei Zahnräder im Extruder greifen ihn und schieben ihn nach unten in das Hotend. Oben im Hotend sitzt ein Kühlkörper mit Rippen, und zwischen Kühlkörper und Heizung liegt ein dünnes Rohr, der Heatbreak. Ihre Aufgabe ist es, das Filament bis zum allerletzten Moment fest zu halten. Würde es zu früh weich, knickte es im Rohr ein, statt weitergeschoben zu werden, und die Düse verstopfte. Unter dem Heatbreak folgt ein Heizblock aus Aluminium mit einer Heizpatrone und einem Temperatursensor, und in ihn ist eine Düse aus Messing mit einer Öffnung von 0,4 mm Durchmesser geschraubt. Der Kunststoff verlässt diese Öffnung je nach Material bei etwa 200 °C oder mehr.
Schaltet man „Im Schmelzbereich“ ein, wird das Gehäuse des Kopfes durchsichtig: Das feste Filament läuft durch die Mitte nach unten und wird auf den letzten Millimetern zu einer leuchtenden Schmelze.
Drei Motoren bewegen die Düse relativ zum Bett. Bei dieser Bauart schiebt ein Motor das Bett vor und zurück, ein zweiter zieht den Kopf über einen Zahnriemen nach links und rechts, und Leitspindeln heben den gesamten Träger, das Portal, nach jeder fertigen Schicht um genau eine Schichthöhe. Andere Drucker senken stattdessen das Bett ab oder bewegen den Kopf in allen drei Richtungen. Das Ergebnis ist dasselbe: eine Düse, die an jeden Punkt in einem Bauraum von etwa 22 cm Kantenlänge gebracht werden kann.
Neben der Düse sitzt ein kleiner Lüfter mit einem Luftkanal. Er bläst auf die Linie, die gerade herausgekommen ist, damit sie erstarrt, bevor die nächste darauf gelegt wird. Dieser Lüfter ist wichtiger, als er aussieht: Überhänge und Brücken, die weiter unten behandelt werden, hängen von ihm ab.
Das Bett ist eine beheizte Platte mit einer strukturierten Auflage. Die Wärme hält die erste Schicht weich genug, um an der Auflage zu haften, und verhindert, dass der Boden des Teils vom Bett wegschrumpft, während der Rest gedruckt wird.
Vom Modell zu Schichten: die Aufgabe des Slicers
Ein Drucker versteht keine Formen. Er versteht eine Liste von Bewegungen. Das Programm, das ein 3D-Modell in diese Liste umwandelt, heißt Slicer, und es erledigt vier Aufgaben.
Zuerst schneidet es das Modell mit waagerechten Ebenen, einer je Schicht, und bestimmt in jeder Ebene die Kontur des Modells. Dann legt es fest, was innerhalb jeder Kontur gezeichnet wird: Schleifen entlang des Rands (die Wände), dichte Flächen, wo die Schicht nahe der Ober- oder Unterseite des Teils liegt (die Deckschichten), ein lockeres Muster überall sonst (die Füllung) und ein abbrechbares Gerüst unter Teilen, die frei in der Luft hängen (die Stützen). Es bringt diese Linien und die Leerfahrten dazwischen in eine Reihenfolge. Zuletzt schreibt es jede Bewegung als eine Zeile G-code und ergänzt Temperaturen, Lüfter und Geschwindigkeiten.
Der Slicer auf dieser Seite macht dieselben Schritte in vereinfachter Form. Jede Form ist als vorzeichenbehaftete Abstandsfunktion beschrieben: Für jeden Punkt im Raum liefert sie den Abstand zur Oberfläche, innen negativ und außen positiv. Die Seite tastet diese Funktion auf einem Raster ab, das etwa 112 Zellen breit ist und bis zu 150 Schnitte hoch. Aus jedem Schnitt wird dann eine zweidimensionale Abstandskarte seiner eigenen Kontur. Dadurch lässt sich eine Wandschleife genau 0,21 mm innerhalb des Rands setzen (eine halbe Linienbreite), die nächste weitere 0,42 mm nach innen und so fort. Die Konturen selbst entstehen aus dieser Karte mit Marching Squares, einem Standardverfahren, um eine Höhenlinie durch ein Raster zu verfolgen.
Wählt man eine Form, zeigt die Anzeige kurz „Schneiden“, während das geschieht. Auf einem schnellen Rechner dauert das einen Sekundenbruchteil, auf einem alten Handy etwa eine Sekunde.
Schichthöhe und Schichtzahl
Die erste Einstellung in jedem Slicer ist die Schichthöhe. Die Schichtzahl folgt daraus unmittelbar:
Schichten = Höhe ÷ Schichthöhe, aufgerundet
Ein 20-mm-Würfel hat bei 0,2 mm genau 100 Schichten. Das kleine Boot in der Ansicht ist 42 mm hoch: Das sind 210 Schichten bei 0,2 mm, 350 bei 0,12 mm, 525 bei 0,08 mm und 132 bei 0,32 mm. Deshalb ist der Würfel der übliche erste Druck. Wird er 20 mm hoch, legt der Drucker pro Schicht den richtigen Weg zurück. Weichen die Anzeige und der Messschieber voneinander ab, müssen die Schritte pro Millimeter der senkrechten Achse geprüft werden.
Dünnere Schichten sehen glatter aus, weil die Stufen zwischen den Schichten an gekrümmten oder schrägen Flächen kleiner sind. Sie dauern aber auch länger, ungefähr im Verhältnis zur Schichtzahl: Im Modell braucht das Boot 52 Minuten bei 0,2 mm, 86 bei 0,12 mm und 128 bei 0,08 mm. Dickere Schichten gehen schneller, aber nur bis zu einem Punkt, wie der Abschnitt über die Druckzeit erklärt.
Schichten dürfen nicht dicker sein, als die Düse zulässt. Eine auf die darunterliegende gedrückte Linie muss breiter als hoch sein, und als Faustregel liegt die Grenze bei etwa drei Vierteln des Düsendurchmessers. Der Regler endet deshalb bei 0,32 mm für eine 0,4-mm-Düse.
Bei einem Boot mit 210 Schichten kämen Tausende kleiner Linien je Schicht zusammen, mehr, als ein Handy flüssig zeichnen kann. Daher zeigt die Seite das Teil auf einem schnellen Rechner mit bis zu 120 sichtbaren Schichten und auf langsameren Geräten mit weniger, wobei jede gezeichnete Bahn für eine oder zwei echte Schichten steht. Die Anzeige sagt das ausdrücklich („je Linie 1,8 Schichten gezeichnet“). Alle Zahlen in der Anzeige beruhen auf der echten Schichtzahl.
Wände, Deckschichten und Füllung
Betrachtet man ein gedrucktes Teil mit eingeschaltetem „Schnitt“, sieht man drei Arten von Kunststoff.
Die Wände sind Schleifen um die Kontur jeder Schicht. Zwei Wände aus einer 0,4-mm-Düse ergeben eine Schale von etwa 0,8 mm Dicke. Die äußere Schleife wird mit halber Geschwindigkeit gedruckt, weil sie die Oberfläche ist, die man sieht; die inneren Schleifen laufen schneller. Mehr Wände machen ein Teil fester und schwerer. In einem kleinen Teil steckt der meiste Kunststoff in den Wänden: Beim kleinen Boot summieren sich die Wandschleifen auf etwa 45 Meter Weg, gegenüber 4 Metern lockerer Füllung.
Die Deckschichten sind die massive Ober- und Unterseite des Teils. Der Slicer füllt eine Schicht dicht, wo das Teil innerhalb eines festgelegten Abstands darüber oder darunter endet. Diese Seite verwendet oben 0,8 mm und unten 0,6 mm, bei 0,2 mm sind das also vier obere und drei untere Schichten. Die Linien der Deckschichten verlaufen unter 45 Grad und drehen sich mit jeder Schicht um 90 Grad.
Die Füllung, auch Infill genannt, ist alles andere: ein lockeres Muster, das die Wände auseinanderhält und einen Teil der Last trägt. Bei 15 % Füllung besteht etwa 15 % des Raums innerhalb der Wände aus Kunststoff. In der Ansicht stehen fünf Muster zur Wahl:
- Linien: parallele Linien, die sich mit jeder Schicht um 90 Grad drehen. Am schnellsten und seitlich am schwächsten.
- Gitter: zwei Richtungen in jeder Schicht. Die Linien kreuzen sich in jeder Schicht an denselben Punkten, daher überfährt die Düse ihre eigenen Linien.
- Dreiecke: drei Richtungen mit 60 Grad Abstand, in jeder Richtung innerhalb der Schicht steif.
- Gyroid: Wellenlinien, die sich mit der Höhe verschieben und einer Fläche folgen, die Alan Schoen 1970 in einem NASA-Bericht über Minimalflächen benannt hat. Sie teilt den Raum ohne Selbstüberschneidung in zwei ineinander verschlungene Hälften. Deshalb ist sie in allen Richtungen ähnlich fest, und die Düse kreuzt nie ihre eigenen Linien.
- Waben: sechseckige Zellen. Für ihr Gewicht fest, aber wegen der Ecken langsamer.
Wie viel bringt die Füllung? Fernandez-Vicente und Kollegen druckten 2016 Zugstäbe mit unterschiedlichen Fülldichten und Mustern. Sie fanden heraus, dass der Anteil der Füllung die Festigkeit viel stärker veränderte als die Wahl des Musters. In der Ansicht verbraucht der 20-mm-Würfel bei 15 % Füllung 3,4 g Filament; bei 100 % sind es 9,9 g, und der Druck dauert mehr als doppelt so lang (40 Minuten statt 18, Modellwerte). Bei 15 % besteht der Würfel insgesamt etwa zu einem Drittel aus Kunststoff, der Rest ist Luft.
Der Festigkeitsindex in der Ansicht ist ein Modellwert: der Anteil des Querschnitts, der aus tragendem Kunststoff besteht, wobei die Füllung je nach Muster nur mit weniger als ihrem vollen Anteil zählt, multipliziert mit einem Faktor für das Material. Er eignet sich, um Einstellungen an derselben Form zu vergleichen, nicht um die Bruchlast eines echten Teils vorherzusagen.
Warum quer zu den Schichten die Festigkeit sinkt
Ein gedrucktes Teil ist kein einheitlicher Kunststoffblock. Es ist ein Stapel von Linien, die jeweils mit ihren Nachbarn und mit der Schicht darunter verschweißt wurden, solange sie noch heiß waren. Diese Verbindungen sind selten so fest wie die Linien selbst.
Der Effekt wurde oft gemessen. Sung-Hoon Ahn und Kollegen prüften 2002 gedrucktes ABS und stellten fest, dass seine Festigkeit stark von der Richtung der Linien relativ zur Last abhängt: Wurden die Stäbe entlang der Linien gezogen, waren sie weit fester, als wenn die Last die Linien auseinanderzog. Chacón und Kollegen druckten 2017 PLA-Stäbe flach liegend, auf der Kante stehend und aufrecht stehend; die aufrechten Stäbe, die quer zu ihren Schichten gezogen wurden, waren am schwächsten. Ein Fahrplan des NIST für die additive Fertigung mit Polymeren von 2016 führt die Festigkeit dieser Schweißverbindungen unter den Eigenschaften auf, die sich schwer messen und vorhersagen lassen.
Der Wandhaken in der Ansicht zeigt die Folge. Druckt man ihn aufrecht, zieht die Last einer Jacke die Schichten seines Schafts auseinander; die Anzeige nennt unter Last eine Festigkeit von 29. Legt man ihn auf die Seite, läuft die Last entlang der Linien: 48, bei gleichem Kunststoffgewicht. Der Faktor des Modells zwischen den beiden Richtungen beträgt für PLA 0,6, eine runde Zahl innerhalb des Bereichs, den solche Versuche ergeben. Der tatsächliche Faktor hängt von Temperatur, Geschwindigkeit, Kühlung und dem Teil selbst ab.
Versteckt in der Werkstatt liegt ein Haken, der sauber zwischen zwei Schichten gebrochen ist. So sieht ein aufrecht gedrucktes Teil meistens aus, wenn es bricht.
Überhänge, Brücken und Stützen
Jede Schicht muss auf etwas gedruckt werden. An einer senkrechten Wand liegt jede Linie genau auf der darunter. An einer schrägen Wand ragt jede Schicht ein Stück über die darunterliegende hinaus und liegt teilweise auf Luft. Wie weit kann das gehen?
Die übliche Faustregel lautet 45 Grad zur Senkrechten. Bei diesem Winkel überlappt jede neue Linie mit 0,2 mm Schichthöhe und 0,42 mm Linienbreite etwa die Hälfte der Linie darunter, genug, um beim Abkühlen gehalten zu werden. Bei steileren Winkeln beginnen die Linien durchzuhängen; bei viel steileren hat der Kunststoff nichts mehr, worauf er stehen kann, und fällt in Strängen herunter. Eine Übersicht zu Stützstrukturen von Jiang, Xu und Stringer aus dem Jahr 2018 nennt 45 Grad als übliche Schwelle und führt die vielen Arten von Stützen auf, die Slicer bauen, wenn ein Modell darüber hinausgeht.
Der Überhangtest in der Ansicht ist ein Arm, der in einem frei wählbaren Winkel nach außen ragt. Die Seite vergleicht jede nach unten gerichtete Fläche mit einem Grenzwinkel und meldet die Fläche, die frei in der Luft hängt. Für PLA mit Lüfter bei 0,2 mm Schichthöhe liegt die Modellgrenze bei 45 Grad. Ohne Lüfter sinkt sie auf 33 Grad, weil die Linie länger weich bleibt. Dünnere Schichten erhöhen sie ein wenig: Bei 0,12 mm ragt jede Schicht weniger heraus, und das Modell erlaubt etwa 48 Grad. Das sind Modellwerte, die so gewählt wurden, dass sie zur üblichen Faustregel passen. Die Grenze eines echten Druckers hängt von Kunststoff, Temperatur, Geschwindigkeit und Lüfter ab, und deshalb druckt man überhaupt Überhangtests.
Brücken sind die Ausnahme. Eine waagerechte Strecke zwischen zwei Pfeilern ist der steilste Überhang, den es gibt, und doch überbrücken Drucker 20 oder 30 mm ohne Stützen. Eine Brückenlinie ist an beiden Enden verankert: Die Düse zieht sie wie ein Seil über die Lücke, und der Lüfter kühlt sie, bevor sie durchhängen kann. Die Brücke in der Ansicht hat eine 26 mm lange Fahrbahn, die sauber druckt; die Seite behandelt Spannweiten bis 30 mm als überbrückbar (ein Modellwert). Auch die Oberkanten der Fenster an dem kleinen Boot und am Haus sind Brücken.
Geht ein Modell über die Grenze hinaus, fügt der Slicer Stützen hinzu: lockere Säulen aus Linien unter dem Überhang, die so gedruckt werden, dass man sie danach abbrechen kann. „Nur vom Bett“ baut Stützen nur dort, wo sie auf dem Bett stehen können; „überall“ baut sie auch auf dem Teil selbst. Stützen kosten Filament und Zeit und hinterlassen Spuren. In der Ansicht scheitert die 40-mm-Kugel ohne Stützen (ihre untere Hälfte ragt zum Bett hin immer weiter über) und gelingt mit ihnen. Auch die Raketendüse scheitert: Oberhalb ihres engen Halses schwingt die Wand nach außen, und die Stützen verlängern den Druck um etwa 22 Minuten und fügen 6 g hinzu.
Die günstigste Stütze ist gar keine. Oft macht das Umdrehen eines Teils, das Teilen in zwei Hälften oder der Ersatz einer flachen Decke durch eine 45-Grad-Fase die Stützen überflüssig. Das kleine Boot in der Ansicht wurde mit diesem Gedanken gezeichnet: Sein Rumpf ragt nie mehr als 25 Grad über.
Erste Schicht und Druckbetthaftung
Haftet die erste Schicht nicht, hält auch nichts darüber. Die erste Schicht wird langsam gedruckt (im Modell mit 25 mm/s) und ein wenig aufs Bett gedrückt, damit sie sich verbreitert und greift. Das beheizte Bett hilft dabei: Typisch sind etwa 60 °C für PLA, 80 °C für PETG und 100 °C für ABS.
Kunststoff schrumpft beim Abkühlen, und ein gedrucktes Teil kühlt ungleichmäßig von unten nach oben ab. Die oberen Schichten werden heiß auf Schichten gelegt, die schon geschrumpft sind; beim Abkühlen schrumpfen auch sie und ziehen an den Schichten darunter. In einem langen, flachen Teil addiert sich dieser Zug an den Ecken, und die Ecken rollen sich vom Bett nach oben. Das ist Verzug. Wang und Kollegen modellierten ihn 2007 und führten ihn auf diese Schrumpfung und auf den Temperaturunterschied zwischen den Schichten zurück; die Länge des Teils und die Schrumpfung des Materials verschlimmern ihn. ABS schrumpft viel stärker als PLA, und deshalb wird ABS eingehaust auf einem heißen Bett gedruckt.
Slicer bieten drei Hilfen an, alle über den Regler „Druckbetthaftung“:
- Ein Skirt ist eine Schleife, die wenige Millimeter um das Teil gezogen wird, bevor es beginnt. Er füllt die Düse und zeigt, ob die erste Schicht eben ist; das Teil berührt er nicht.
- Ein Brim besteht aus mehreren Schleifen, die direkt um die erste Schicht gezogen werden und sie berühren, wie die Krempe eines Huts. Er vergrößert die Fläche, die die Ecken festhält, und wird danach abgeschnitten.
- Ein Raft ist eine dicke Plattform aus einigen Schichten unter dem ganzen Teil. Es hält am besten und kostet am meisten.
Druckt man das kleine Haus in ABS nur mit einem Skirt, beträgt das Verzugsrisiko im Modell 1,28: Die Ecken heben sich, und die Ansicht zeigt es. Mit einem Brim fällt das Risiko auf 0,58, unter die Modellschwelle von 0,7. In PLA liegt dasselbe Haus mit nichts als einem Skirt bei 0,27.
Druckzeit: wohin die Minuten gehen
Die Druckzeit in der Anzeige ist der Teil dieser Seite, der am deutlichsten ein Modell ist, und zugleich die Zahl, die die Leute am meisten wissen wollen.
Der Slicer kennt die Länge jeder Linie, eine erste Schätzung ist also einfach: alle Längen addieren und durch die Geschwindigkeit teilen. Im Modell hat das kleine Boot etwa 45 m Wandschleifen, 36 m Deckschichtlinien und 4 m lockere Füllung, dazu etwa 21 m Leerfahrten. Bei der Anfangsgeschwindigkeit von 60 mm/s (Wände langsamer, Füllung schneller) erklärt das den größten Teil der 52 Minuten.
Drei Dinge machen einen Druck langsamer als diese Rechnung.
Beschleunigung. Ein Druckkopf kann die Richtung nicht augenblicklich wechseln. Bei kurzen Linien und engen Ecken erreicht er selten die volle Geschwindigkeit. Das Modell schlägt dafür 25 % auf die gesamte Druckzeit auf.
Schichtwechsel. Am Ende jeder Schicht hebt sich der Kopf, fährt weiter und beginnt von Neuem. Das Modell rechnet dafür 1,4 Sekunden je Schicht, bei dem Boot mit 210 Schichten sind das etwa fünf Minuten.
Die Durchflussgrenze. Ein Hotend kann nur eine begrenzte Menge Kunststoff pro Sekunde schmelzen. Ein übliches Hotend mit einer 0,4-mm-Messingdüse schafft etwa 10 bis 15 Kubikmillimeter pro Sekunde (ein typischer Wert, keine Messung); das Modell verwendet 15 für PLA. Der Kunststoff in einem Millimeter Linie ist Linienbreite mal Schichthöhe, 0,42 × 0,2 = 0,084 mm³. Bei 0,2 mm Schichthöhe kommt das Hotend deshalb bis zu etwa 179 mm/s mit. Bei 0,32 mm Schichthöhe erlaubt derselbe Durchfluss nur 112 mm/s. Darum sparen dickere Schichten weniger Zeit, als man erwarten würde, und darum bringt es nichts, die Geschwindigkeit über die Grenze zu erhöhen: Die Anzeige warnt, wenn das passiert.
Die Aufgabe mit dem Haus zeigt den Zielkonflikt. Mit den Anfangseinstellungen braucht das kleine Haus etwa 70 Minuten. Mit 0,28 mm Schichthöhe sind es etwa 51, mit 100 mm/s etwa 47. Die Füllung spielt beim Haus kaum eine Rolle, weil seine Wände dünn sind und es fast nur aus Wand besteht.
Die Anzeige nennt auch die Uhrzeit, zu der ein jetzt gestarteter Druck fertig wäre. Die Wiedergabegeschwindigkeit oben bei den Reglern legt den Zeitraffer fest: Bei „×100“ entspricht eine Sekunde in der Ansicht 100 Sekunden Druck, und bei „Echtzeit“ bewegt sich die Düse so schnell, wie es ein echter Drucker täte.
Filament in Gramm und Metern
Der Kunststoff in einem Druck ist die Gesamtlänge seiner Linien mal Linienbreite mal Schichthöhe. Aus diesem Volumen ergeben sich Filamentlänge und Masse mit zwei weiteren Zahlen.
Filament mit 1,75 mm Durchmesser hat einen Querschnitt von π × 0,875² = 2,405 mm². Ein Meter davon enthält 2405 mm³ Kunststoff, also 2,405 cm³. Die Dichte von PLA beträgt etwa 1,24 g/cm³, ein Meter wiegt daher etwa 2,98 g, und eine 1-kg-Spule enthält etwa 335 m. Das Boot braucht 2,98 m, das sind 8,9 g; eine volle Spule würde für etwa hundert davon reichen.
Für die anderen Materialien in der Ansicht gelten typische Dichten: etwa 1,27 g/cm³ für PETG, 1,04 für ABS und 1,21 für TPU. Sie schwanken von Hersteller zu Hersteller, deshalb kennzeichnet die Ansicht sie als typische Werte. Dasselbe Boot wiegt in ABS 7,5 g, weil ABS leichter ist.
Jedes Gramm muss außerdem durch den Extruder. Die E-Werte im G-code sind Millimeter eingeschobenes Filament: Eine 1 mm lange Linie bei 0,2 mm Schichthöhe braucht 0,084 mm³ Kunststoff, das sind 0,0349 mm Filament.
G-code: nur gerade Bewegungen
Der Drucker sieht das Boot nie. Er erhält eine Textdatei mit einer Bewegung pro Zeile, geschrieben in einer Sprache namens G-code. Eine typische Zeile lautet
G1 X120.50 Y98.20 E3.2104
Das bedeutet: geradlinig nach X = 120,5 mm und Y = 98,2 mm fahren und dabei Filament fördern, bis der Extruder insgesamt 3,2104 mm zugeführt hat. Eine Zeile, die mit G0 beginnt, ist eine Leerfahrt ohne Extrusion, und Zeilen wie M104 S210 setzen die Düsentemperatur. Kurven bestehen aus vielen kurzen geraden Bewegungen.
Die Sprache ist älter als der 3D-Druck. Sie wurde für numerisch gesteuerte Werkzeugmaschinen standardisiert, die Metall mit derselben Art von Bewegungen schneiden, und das NIST veröffentlichte im Jahr 2000 einen Referenzinterpreter für eine Version davon, RS274/NGC. 3D-Drucker verwenden einen kleinen Teil davon und ergänzen eigene Befehle für Temperaturen und Lüfter.
Öffnet man „Düsenweg“, ist der Kopf bis auf die Düse ausgeblendet. Blaue Linien zeigen, wo die Düse in der aktuellen Schicht Kunststoff auftragen wird, gestrichelte Linien die Leerfahrten dazwischen; das Feld unten links läuft mit dem G-code mit, während er erzeugt wird. Die Bildunterschrift nennt, was die Düse gerade tut: Außenwand, Innenwand, Deckschicht, Füllung, Stütze oder Leerfahrt.
Wenn Drucke misslingen
Die meisten misslungenen Drucke scheitern auf einige wenige Arten. Übersichten zur Prozessüberwachung bei der Materialextrusion, etwa die von Oleff und Kollegen aus dem Jahr 2021, führen dieselben Defekte auf, dazu die Sensoren und Kameras, mit denen man sie erkennt. „Druckfehler“ in der Ansicht stellt sieben davon auf dem Bett nach, jeweils mit einer Form und Einstellungen, an denen man den Fehler leicht erkennt.
- Verzug: Die Ecken heben sich vom Bett ab. Ursache ist die Schrumpfung beim Abkühlen, am schlimmsten bei ABS und langen, flachen Teilen. Ein Brim oder Raft, ein heißeres Bett und ruhige Luft helfen.
- Fadenziehen: feine Haare zwischen zwei Teilen einer Schicht. Geschmolzener Kunststoff sickert heraus, während die Düse über eine Lücke fährt. Ein Rückzug (das Filament wird vor der Fahrt ein Stück zurückgezogen) und eine niedrigere Temperatur verringern es. PETG zieht mehr Fäden als PLA.
- Spaghetti-Fehler: Das Teil löst sich oder wird umgestoßen, und der Drucker extrudiert weiter in die Luft. Das Ergebnis ist ein Haufen verknäuelter Stränge. Ein sauberes Bett, die richtige Höhe der ersten Schicht und ein Brim halten das Teil fest.
- Drucken in der Luft: ein Überhang jenseits der Grenze, ohne etwas darunter. Die ersten Linien hängen durch, die folgenden Schichten haben keine Auflage, und die Stelle wird zu einem Knäuel. Stützen, eine bessere Ausrichtung oder ein flacherer Winkel beheben das.
- Schichtversatz: Ab einer Schicht ist alles seitlich versetzt. Ein Motor hat Schritte verloren, weil der Kopf gegen eine hochgerollte Ecke stieß, ein Riemen durchrutschte oder die Beschleunigung zu hoch war. Alles darüber wird an der falschen Stelle gedruckt.
- Unterextrusion: dünne Linien mit Lücken. Es kommt weniger Kunststoff heraus, als der Slicer verlangt hat: durch eine teilweise Verstopfung, Filament, das Feuchtigkeit aufgenommen hat, eine zu niedrige Temperatur oder eine Geschwindigkeit über der Durchflussgrenze.
- Elefantenfuß: Die ersten Schichten wölben sich nach außen. Sie werden absichtlich aufs Bett gedrückt und bleiben auf dem warmen Bett unter dem Gewicht der darüberliegenden Schichten weich.
Das Fehlerquiz unter den Reglern zeigt zufällig einen dieser Fehler und fragt nach der Ursache.
Harzdrucker: eine ganze Schicht auf einmal
Schaltet man die Ansicht auf „Harz (SLA)“ um, steht auf der Werkbank eine andere Maschine. Statt einer Spule gibt es eine flache Wanne mit flüssigem Harz, deren Boden eine klare Folie bildet, und unter der Folie einen Bildschirm. Über der Wanne wird eine ebene Bauplatte in die Flüssigkeit gesenkt, bis zwischen Platte und Folie nur noch die Dicke einer Schicht bleibt.
Dann leuchtet der Bildschirm in der Form der Schicht. Ultraviolettes oder violettes Licht durchquert die Folie, und überall, wo es hinfällt, härtet das Harz in wenigen Sekunden aus. Die Platte hebt sich und zieht die neue Schicht von der Folie ab, dann fährt sie wieder hinunter, eine Schicht höher. Das Teil wächst kopfüber an der Platte hängend.
Das Verfahren heißt in ISO/ASTM 52900 Bad-Photopolymerisation und ist die älteste Art des 3D-Drucks. Hideo Kodama vom Nagoya Municipal Industrial Research Institute veröffentlichte 1981 in Review of Scientific Instruments eine Methode, ein festes Modell aus Schichten von lichthärtendem Polymer aufzubauen. Im August 1984 meldete Charles Hull in den USA ein Patent für die Stereolithografie an, bei der UV-Licht jede Schicht auf der Oberfläche eines flüssigen Harzes nachzeichnet; erteilt wurde es im März 1986. Frühe Maschinen belichteten das Harz mit einem Laser von oben und senkten das Teil in die Wanne ab. Die meisten heutigen Harzdrucker für den Schreibtisch belichten von unten mit einem Bildschirm; die Übersicht von Bagheri und Jin (2019) beschreibt beide Anordnungen.
Zwei Dinge unterscheiden sich vom Filamentdrucker. Harzschichten sind dünner (0,05 mm sind üblich), daher hat das kleine Boot 840 statt 210 Schichten. Und jede Schicht braucht unabhängig von ihrer Fläche gleich lang, weil die ganze Schicht auf einmal belichtet wird. Im Modell ergeben 2,5 Sekunden Licht und 6 Sekunden für Heben und Beruhigen je Schicht für das Boot etwa 1 Stunde 59 Minuten; ein doppelt so breiter Würfel würde genauso lange dauern wie ein dünner Stab gleicher Höhe.
Ungehärtetes Harz reizt Haut und Augen. NIOSH, das US-Institut für Arbeitssicherheit und Gesundheitsschutz, empfiehlt Handschuhe, Augenschutz und Belüftung; Harzteile werden danach in einem Lösungsmittel gewaschen und unter UV-Licht nachgehärtet. Die Flasche und die Handschuhe auf der Werkbank sind eine der versteckten Karten.
Pulverbett: ganz ohne Stützen
„Pulver (SLS)“ zeigt eine dritte Art von Maschine, aufgeschnitten. Der Bauraum ist mit feinem Nylonpulver gefüllt. Eine Klinge verteilt eine frische, etwa 0,1 mm dicke Schicht, ein Laser zeichnet die Form der Schicht nach und schmilzt die Körner zusammen, das Bett sinkt um eine Schicht, und die Klinge verteilt die nächste. Ist der Bau fertig, werden die Teile aus einem Block aus losem Pulver gegraben und sauber gestrahlt.
ISO/ASTM 52900 nennt das pulverbettbasiertes Schmelzen. Das selektive Lasersintern wurde an der University of Texas at Austin von Carl Deckard entwickelt, der die Idee 1984 als Student hatte und sie als Doktorand zusammen mit Professor Joe Beaman ausarbeitete. Sein Patent wurde im Oktober 1986 angemeldet und im September 1989 erteilt. Das Laserschmelzen von Metallpulver funktioniert nach demselben Prinzip und ist eine der Arten, wie Teile für Raketentriebwerke gedruckt werden.
Das Überraschende ist, dass auf diese Weise hergestellte Kunststoffteile keine Stützen brauchen. Das ungeschmolzene Pulver rund um das Teil trägt jeden Überhang, deshalb kann man eine Kette drucken, deren Glieder schon ineinanderhängen, oder eine Box mit einem funktionierenden Scharnier. Die Übersicht von Goodridge, Tuck und Hague aus dem Jahr 2012 über das Lasersintern von Polyamiden beschreibt den Prozess und erklärt, warum Nylon ihn beherrscht.
Die Zeit je Schicht besteht im Modell aus zwei Teilen: etwa 9 Sekunden, um das Pulver aufzutragen, und der Laserzeit, die mit der zu schmelzenden Fläche wächst (1250 mm² pro Sekunde, das entspricht einem Laser mit 5 m/s und 0,25 mm Abstand zwischen den Bahnen). Das Boot besteht aus 420 Schichten zu 0,1 mm und braucht etwa 64 Minuten.
Mit eingeschaltetem „Schnitt“ wird das Pulver durchsichtig, sodass man das Teil unter der Oberfläche sieht. Ist er ausgeschaltet, bleibt das Teil bis zum Ende im Pulver verborgen, wie in einer echten Maschine.
Sieben Arten additiver Fertigung
„3D-Druck“ ist der Alltagsname. Der Normbegriff lautet additive Fertigung: Bauteile entstehen durch das Verbinden von Material, meist Schicht auf Schicht, im Gegensatz zum Abtragen von Material. ISO/ASTM 52900 ordnet die Verfahren in sieben Kategorien:
- Materialextrusion: Material wird durch eine Düse gedrückt (der Filamentdrucker).
- Bad-Photopolymerisation: flüssiges Harz wird mit Licht gehärtet (der Harzdrucker).
- Pulverbettbasiertes Schmelzen: Pulver wird mit einem Laser oder einem Elektronenstrahl geschmolzen (die Pulvermaschine).
- Bindemittelauftrag: ein flüssiger Klebstoff wird auf Pulver wie Sand, Metall oder Keramik getropft.
- Materialauftrag: Materialtröpfchen werden wie Tinte ausgestoßen und mit Licht gehärtet.
- Gerichtete Energieeinbringung: Metallpulver oder Draht wird während der Zufuhr mit einem Laser, einem Elektronenstrahl oder einem Lichtbogen geschmolzen.
- Schichtlaminierung: Lagen werden nacheinander verbunden und zugeschnitten.
Das Nachschlagewerk unter den Reglern hat für jede Kategorie eine Karte, und drei davon verändern die Ansicht.
Großdrucke: Boote, Kasernen und Raketendüsen
„Großdrucke“ nimmt die Kamera aus der Werkstatt mit auf einen Hof. An einem Ende stehen die Werkbank und der Tischdrucker, und eine 1,7 m große Person dient als Maßstab.
Das Boot ist 3Dirigo, ein Patrouillenboot, das am Advanced Structures and Composites Center der University of Maine gedruckt wurde. Es ist 25 Fuß (7,62 m) lang und wiegt 5000 Pfund (2268 kg). Gedruckt wurde es in 72 Stunden, vom 19. bis zum 22. September 2019. Im Oktober 2019 erkannte Guinness World Records es als größtes 3D-gedrucktes Boot und größtes massives 3D-gedrucktes Objekt an, seinen Drucker als größten Polymer-Prototypendrucker. Dieser Drucker ist für Teile von bis zu 100 Fuß Länge, 22 Fuß Breite und 10 Fuß Höhe ausgelegt (30,5 mal 6,7 mal 3 m) und kann pro Stunde 500 Pfund (227 kg) Material auftragen. Dasselbe Zentrum druckte später BioHome3D, ein Haus mit 600 Quadratfuß (etwa 56 m²), dessen Boden, Wände und Dach vollständig aus Holzfasern und biobasiertem Harz gedruckt sind.
Die Wand besteht aus Beton, den ein Portaldrucker in dicken Bahnen aufträgt, auf dieselbe Weise, wie der Tischdrucker Kunststoff aufträgt. 2024 stellte die US Army in Fort Bliss, Texas, drei 3D-gedruckte Kasernen fertig, jede mit 36 Etagenbetten für bis zu 72 Soldaten. NASAs 3D-Printed Habitat Challenge endete im Mai 2019: Teams druckten in 30 Stunden über vier Tage Habitate für Mond oder Mars im Maßstab ein Drittel. Das Siegerteam erhielt 500.000 Dollar.
Die Raketendüse steht für NASAs Projekt RAMPT, in dem eine Brennkammer aus Kupfer durch Laser-Pulverbettschmelzen und große Düsen durch gerichtete Energieeinbringung gedruckt wurden. Laut NASA verkürzte das Verfahren die Herstellung einer Düse von Jahren auf Monate oder Wochen, und die Bauteile haben mehr als 16.000 Sekunden Heißtests durchlaufen. RAMPT fertigte eine Düse in 65 % der Größe einer RS-25-Düse; die Größe in der Ansicht ist eine Schätzung und als solche gekennzeichnet.
Der kleinste Rekord liegt auf einem Regal in der Werkstatt. Im November 2014 stellte der Drucker auf der International Space Station sein erstes Teil her, eine Frontplatte für sein eigenes Extrudergehäuse. Im Dezember 2014 druckte er nach einer vom Boden hochgesendeten Datei einen Ratschenschlüssel: 104 Schichten, 4 Stunden, 4,48 Zoll (11,4 cm) lang.
Sie und der Drucker
Öffnet man „Sie“ und gibt Körpergröße und Gewicht ein, druckt die Seite auf dem Tischdrucker eine gesichtslose Figur von Ihnen im Maßstab 1:20 (85 mm bei einer Größe von 170 cm) und schätzt Zeit und Filament mit demselben Slicer.
Sie rechnet auch in die andere Richtung. Ihr Körpervolumen entspricht ungefähr Ihrem Gewicht geteilt durch die Dichte von Wasser, etwa 1 kg pro Liter (eine Schätzung). Eine Person mit 65 kg hat etwa 64 Liter; massiv mit PLA gefüllt wären das etwa 80 kg Kunststoff. Bei der Durchflussgrenze dieses Druckers von 15 mm³ pro Sekunde würde das etwa 50 Tage Druck ohne Pause dauern. Der Drucker der University of Maine mit 500 Pfund pro Stunde bräuchte dafür etwa 21 Minuten. Echte Statuen werden hohl gedruckt, deshalb vermitteln beide Zahlen nur ein Gefühl für die Größenordnung.
Hitze, Emissionen und Harz
Ein Tischdrucker vereint Heizung, bewegte Teile und Emissionsquelle in einer Kiste. NIOSH führt alle drei unter den Gefahren des 3D-Drucks auf, daneben Laser, elektrische Fehler bei der Wartung, Lösungsmittel und Lärm.
Die Düse läuft bei etwa 190 bis 260 °C und das Bett bei bis zu etwa 100 °C. Beides verursacht Verbrennungen; man lässt beides abkühlen, bevor man hineingreift. Haare, Finger und Ärmel gehören von Riemen und bewegten Achsen ferngehalten, solange der Drucker läuft.
Schmelzender Kunststoff setzt ultrafeine Partikel (kleiner als 100 Nanometer) und flüchtige organische Verbindungen frei. In einer Studie von 2013 maßen Stephens und Kollegen bei Tischdruckern etwa 20 Milliarden ultrafeine Partikel pro Minute mit PLA und etwa 190 Milliarden mit ABS. Eine größere Studie von Azimi und Kollegen aus dem Jahr 2016 prüfte mehrere Drucker und Filamente und fand Emissionen, die sich um Größenordnungen unterschieden; unter den Verbindungen aus ABS war Styrol. Man druckt in einem belüfteten Raum, hält den Drucker aus Schlafzimmern fern und beugt sich nicht über ihn, solange er läuft. Bei Harz braucht man zusätzlich Handschuhe und Augenschutz.
So arbeiten die Modelle
Direkt berechnet wird:
- Die Schichtzahl aus der Höhe und der Schichthöhe.
- Das Kunststoffvolumen aus der Länge jeder Linie mal ihrer Breite (0,42 mm bei einer 0,4-mm-Düse) mal der Schichthöhe, plus Stützen und Haftungshilfen.
- Filamentlänge und Masse aus diesem Volumen, dem 1,75-mm-Filament und der Dichte.
- Welche Flächen steiler als eine Grenze nach unten zeigen, aus der Form selbst.
Ein Modell, in der Ansicht als „Modellwert“ gekennzeichnet, ist:
- Druckzeit: Geschwindigkeiten je Linienart, eine volumetrische Durchflussgrenze (15 mm³/s für PLA, 12 für PETG, 14 für ABS, 4 für TPU), 25 % für Beschleunigung und Ecken, 1,4 s je Schichtwechsel und Leerfahrten mit 150 mm/s. Echte Slicer simulieren die Beschleunigung Bewegung für Bewegung und würden für dasselbe Teil andere Zeiten ergeben.
- Festigkeitsindex: der Anteil an tragendem Kunststoff, wobei die Füllung je nach Muster mit 70 bis 100 % gezählt wird, ein Materialfaktor und ein Faktor von 0,55 bis 0,75 für Lasten quer zu den Schichten.
- Überhanggrenze: 45 Grad für PLA mit Lüfter bei 0,2 mm, ohne Lüfter 12 Grad weniger, je 0,1 mm Schichthöhe etwa 4 Grad mehr oder weniger; Brücken bis 30 mm; flache Vorsprünge bis 1,6 mm gelten als von den Linien daneben getragen.
- Verzugsrisiko: die Materialschrumpfung mal die Größe der Grundfläche, verringert durch einen Brim oder ein Raft.
Die Formen werden auf einem Raster von etwa 0,3 bis 1,2 mm je Zelle abgetastet, sehr feine Details werden daher geglättet. Das gezeichnete Teil fasst Schichten zusammen, wenn es mehr gibt, als das Gerät darstellen kann, wie die Anzeige angibt. Die Fehler in der Ansicht sind Bilder dessen, was geschieht, keine Simulationen des Kunststoffflusses.
Zum Ausprobieren
- Der steilste Arm: Man wählt den Überhangtest, schaltet die Stützen aus und neigt den Arm so weit, wie er noch sauber druckt. Danach probiert man dünnere Schichten und ausgeschalteten Lüfter.
- Ein Haus in unter einer Stunde: Das kleine Haus beginnt bei etwa 70 Minuten; die Schätzung soll unter 60 kommen, ohne dass der Druck misslingt.
- Ein festes, leichtes Zahnrad: höchstens 11 g bei einem Festigkeitsindex von 50 oder mehr. Wände zählen mehr als Füllung.
- Ein Haken, der hält: derselbe Haken, auf die Seite gelegt.
- ABS ohne Verzug: das kleine Haus in ABS, mit der richtigen Druckbetthaftung.
- Eine Kugel, die nicht scheitert, und eine Figur von Ihnen selbst.
- Drei Quizarten: die Schichten zählen, die Ursache eines Fehlers nennen, die Art des Druckers für ein Objekt wählen.
Das Nachschlagewerk hat 48 Karten (die Formen, die Fehler, die sieben Verfahren, Großdrucke, Materialien, Füllmuster und Geschichte), und 15 Dinge sind auf den Regalen, der Werkbank und dem Boden der Werkstatt versteckt.
Fragen
Wie lange dauert ein Druck?
Von Minuten bis zu Tagen. Im Modell braucht ein 20-mm-Würfel bei 0,2 mm Schichthöhe etwa 18 Minuten, das kleine Boot etwa 52 Minuten und der 80-mm-Becher mehr als viereinhalb Stunden. Die Zeit wächst mit der Zahl der Schichten und der Gesamtlänge der Linien und sinkt mit der Geschwindigkeit, bis die Durchflussgrenze des Hotends erreicht ist.
Was verändert die Schichthöhe?
Die Zahl der Schichten, die Glätte gekrümmter und schräger Flächen und die Zeit. Halbiert man die Schichthöhe, dauert ein Druck 1,5- bis 2-mal so lang. Die Festigkeit ändert sich viel weniger.
Was ist Infill, und wie viel brauche ich?
Infill ist das lockere Muster innerhalb der Wände. Dekorative Teile werden oft mit 10 bis 20 % gedruckt; Teile, die Last tragen, brauchen mehr Füllung und mehr Wände. Der 20-mm-Würfel besteht bei 15 % Füllung etwa zu einem Drittel aus Kunststoff.
Welches Füllmuster ist am festesten?
In Versuchen zählt die Menge der Füllung mehr als ihr Muster. Dreiecke, Gyroid und Waben sind in mehr Richtungen steif als Linien, und Gyroid vermeidet außerdem Kreuzungen. Der Festigkeitsindex in der Ansicht ist ein Modellwert zum Vergleichen von Einstellungen, keine gemessene Festigkeit.
Warum ist mein Teil zwischen den Schichten schwach?
Jede Schicht wird mit der darunterliegenden verschweißt, solange sie noch heiß ist, und diese Verbindung ist schwächer als die Linien selbst. Man dreht das Teil so, dass die Last entlang der Schichten verläuft, wie bei dem Haken auf der Seite.
Was ist die 45-Grad-Regel?
Überhänge bis etwa 45 Grad zur Senkrechten lassen sich meist ohne Stützen drucken, weil jede neue Linie auf etwa der Hälfte der Linie darunter aufliegt. Die tatsächliche Grenze hängt von Material, Temperatur, Kühlung und Schichthöhe ab.
Brauchen Überhänge immer Stützen?
Nein. Brücken zwischen zwei Punkten, Neigungen unter der Grenze, eine andere Ausrichtung oder eine Fase statt einer flachen Decke vermeiden sie oft. Pulverbettmaschinen brauchen für Kunststoffteile keine, weil das lose Pulver das Teil trägt.
Warum heben sich die Ecken vom Bett ab?
Das ist Verzug. Der Kunststoff schrumpft beim Abkühlen, und die oberen Schichten ziehen die Ecken nach oben. Ein sauberes, ebenes, beheiztes Bett, ein Brim oder ein Raft und bei ABS eine Einhausung helfen.
Was unterscheidet PLA, PETG, ABS und TPU?
PLA lässt sich leicht drucken und verzieht sich kaum, wird aber bei etwa 55 bis 60 °C weich. PETG ist zäher und zieht mehr Fäden. ABS verträgt mehr Hitze, verzieht sich aber und gibt mehr Partikel ab. TPU ist gummiartig und muss langsam gedruckt werden.
Wird Filament in Metern oder in Gramm gemessen?
In beidem. Ein Meter PLA mit 1,75 mm wiegt etwa 3 g, eine 1-kg-Spule enthält also etwa 335 m. Slicer geben für jeden Druck beide Zahlen an.
Was ist G-code?
Eine Textdatei mit Bewegungen und Einstellungen, eine pro Zeile, zum Beispiel G1 X120.5 Y98.2 E3.21. Der Drucker folgt ihr Zeile für Zeile. Die Sprache stammt von numerisch gesteuerten Werkzeugmaschinen.
Ist 3D-Druck in Innenräumen sicher?
Mit Vorsicht. Drucker setzen im Betrieb ultrafeine Partikel und flüchtige Verbindungen frei, in Messungen mehr mit ABS als mit PLA. Man druckt daher in einem belüfteten Raum und nicht dort, wo Menschen schlafen. Düse und Bett verursachen Verbrennungen, und ungehärtetes Harz erfordert Handschuhe und Augenschutz.
Warum drucken Harzdrucker kopfüber?
Die meisten Harzdrucker für den Schreibtisch belichten das Harz von unten durch eine klare Folie. Das Teil muss an einer Platte darüber hängen, und die Platte hebt sich nach jeder Schicht, um Platz für die nächste zu schaffen.
Kann man Metall drucken?
Ja, mit anderen Maschinen. Laser-Pulverbettschmelzen schmilzt Metallpulver Schicht für Schicht, und gerichtete Energieeinbringung schmilzt Pulver oder Draht während der Zufuhr. NASA hat auf diese Weise Brennkammern und Düsen für Raketen gedruckt.
Was ist das größte 3D-gedruckte Objekt?
In den Guinness-Rekorden von 2019 war das größte massive 3D-gedruckte Objekt 3Dirigo, ein Boot von 7,62 m Länge und 2268 kg, das an der University of Maine in 72 Stunden gedruckt wurde. Gedruckte Gebäude sind größer, bestehen aber aus vielen gedruckten Einzelteilen oder werden vor Ort in Beton gedruckt.
Sind die Zahlen in der Ansicht echt?
Schichtzahl, Filamentlänge und Masse folgen direkt aus Geometrie und Dichte. Druckzeit, Festigkeit, Überhanggrenze und Verzugsrisiko sind Modelle, die für diese Seite geschrieben wurden und als solche gekennzeichnet sind. Die Rekordzahlen (3Dirigo, der ISS-Schlüssel, NASAs Wettbewerb) stammen aus den Quellen unten.
Begriffe
- Additive Fertigung: Ein Bauteil entsteht durch das Verbinden von Material, meist Schicht auf Schicht; der Normbegriff für 3D-Druck.
- Materialextrusion: das Verfahren des Filamentdruckers; FDM und FFF sind andere Namen dafür.
- Slicer: das Programm, das ein Modell in Schichten zerlegt und den G-code schreibt.
- Schichthöhe: die Dicke jeder Schicht.
- Wand (Perimeter): eine Schleife um die Kontur einer Schicht.
- Deckschicht: die massiven oberen und unteren Schichten.
- Füllung (Infill): das lockere Muster innerhalb der Wände.
- Überhang: ein Teil einer Schicht, der über die Schicht darunter hinausragt.
- Brücke: eine Linie, die über eine Lücke zwischen zwei Stützpunkten gedruckt wird.
- Stütze: ein abbrechbares Gerüst, das unter Überhängen gedruckt wird.
- Skirt, Brim, Raft: eine Schleife um die erste Schicht, Schleifen, die sie berühren, und eine Plattform darunter.
- Hotend: der beheizte Teil des Kopfes (Kühlkörper, Heatbreak, Heizblock, Düse).
- Extruder: die Zahnräder, die das Filament schieben.
- Durchflussgrenze: die größte Menge Kunststoff, die ein Hotend pro Sekunde schmelzen kann.
- Rückzug (Retraction): das Filament wird vor einer Leerfahrt ein Stück zurückgezogen.
- Verzug (Warping): Ecken, die sich vom Bett abheben, wenn der Kunststoff schrumpft.
- Bad-Photopolymerisation: flüssiges Harz wird Schicht für Schicht mit Licht gehärtet.
- Pulverbettbasiertes Schmelzen: Pulver wird Schicht für Schicht mit einem Laser oder einem Elektronenstrahl geschmolzen.
- G-code: die Textsprache der Bewegungen, denen der Drucker folgt.
Quellen
- ISO, "ISO/ASTM 52900:2021 Additive manufacturing, general principles, fundamentals and vocabulary": https://www.iso.org/standard/74514.html (geprüft am 19. Oktober 2026)
- National Institute of Standards and Technology (NIST), "Additive manufacturing": https://www.nist.gov/additive-manufacturing (geprüft am 19. Oktober 2026)
- NIST, "AM Bench, additive manufacturing benchmark test series": https://www.nist.gov/ambench (geprüft am 19. Oktober 2026)
- Migler, K. und Ricker, R. (2016), "Measurement science roadmap for polymer-based additive manufacturing", NIST AMS 100-5: https://doi.org/10.6028/NIST.AMS.100-5 (geprüft am 19. Oktober 2026)
- Kramer, T., Proctor, F. und Messina, E. (2000), "The NIST RS274NGC interpreter, version 3", NIST: https://www.nist.gov/publications/nist-rs274ngc-interpreter-version-3 (geprüft am 19. Oktober 2026)
- Kodama, H. (1981), "Automatic method for fabricating a three-dimensional plastic model with photo-hardening polymer", Review of Scientific Instruments 52, 1770: https://doi.org/10.1063/1.1136492 (geprüft am 19. Oktober 2026)
- Hull, C. W., US-Patent 4,575,330, "Apparatus for production of three-dimensional objects by stereolithography" (angemeldet 1984, erteilt 1986): https://patents.google.com/patent/US4575330A/en (geprüft am 19. Oktober 2026)
- Crump, S. S., US-Patent 5,121,329, "Apparatus and method for creating three-dimensional objects" (angemeldet 1989, erteilt 1992): https://patents.google.com/patent/US5121329A/en (geprüft am 19. Oktober 2026)
- Deckard, C. R., US-Patent 4,863,538, "Method and apparatus for producing parts by selective sintering", Repositorium der University of Texas: https://repositories.lib.utexas.edu/items/812bc383-47cb-42fe-9ad6-beee556f4f1d (geprüft am 19. Oktober 2026)
- University of Texas at Austin, Walker Department of Mechanical Engineering, "Selective laser sintering, from a Texas idea to a global industry": https://me.utexas.edu/news/619-selective-laser-sintering-from-a-texas-idea-to-a-global-industry (geprüft am 19. Oktober 2026)
- Jones, R. et al. (2011), "RepRap, the replicating rapid prototyper", Robotica 29, 177 bis 191: https://doi.org/10.1017/S026357471000069X (geprüft am 19. Oktober 2026)
- Ahn, S.-H. et al. (2002), "Anisotropic material properties of fused deposition modeling ABS", Rapid Prototyping Journal 8, 248 bis 257: https://doi.org/10.1108/13552540210441166 (geprüft am 19. Oktober 2026)
- Ngo, T. D. et al. (2018), "Additive manufacturing (3D printing): a review of materials, methods, applications and challenges", Composites Part B 143, 172 bis 196: https://doi.org/10.1016/j.compositesb.2018.02.012 (geprüft am 19. Oktober 2026)
- Fernandez-Vicente, M. et al. (2016), "Effect of infill parameters on tensile mechanical behavior in desktop 3D printing", 3D Printing and Additive Manufacturing 3, 183 bis 192: https://doi.org/10.1089/3dp.2015.0036 (geprüft am 19. Oktober 2026)
- Chacón, J. M. et al. (2017), "Additive manufacturing of PLA structures using fused deposition modelling: effect of process parameters on mechanical properties", Materials & Design 124, 143 bis 157: https://doi.org/10.1016/j.matdes.2017.03.065 (geprüft am 19. Oktober 2026)
- Oleff, A. et al. (2021), "Process monitoring for material extrusion additive manufacturing: a state-of-the-art review", Progress in Additive Manufacturing 6, 705 bis 730: https://doi.org/10.1007/s40964-021-00192-4 (geprüft am 19. Oktober 2026)
- Wang, T.-M., Xi, J.-T. und Jin, Y. (2007), "A model research for prototype warp deformation in the FDM process", International Journal of Advanced Manufacturing Technology 33, 1087 bis 1096: https://doi.org/10.1007/s00170-006-0556-9 (geprüft am 19. Oktober 2026)
- Jiang, J., Xu, X. und Stringer, J. (2018), "Support structures for additive manufacturing: a review", Journal of Manufacturing and Materials Processing 2, 64: https://doi.org/10.3390/jmmp2040064 (geprüft am 19. Oktober 2026)
- Schoen, A. H. (1970), "Infinite periodic minimal surfaces without self-intersections", NASA Technical Note D-5541: https://ntrs.nasa.gov/citations/19700020472 (geprüft am 19. Oktober 2026)
- Bagheri, A. und Jin, J. (2019), "Photopolymerization in 3D printing", ACS Applied Polymer Materials 1, 593 bis 611: https://doi.org/10.1021/acsapm.8b00165 (geprüft am 19. Oktober 2026)
- Goodridge, R. D., Tuck, C. J. und Hague, R. J. M. (2012), "Laser sintering of polyamides and other polymers", Progress in Materials Science 57, 229 bis 267: https://doi.org/10.1016/j.pmatsci.2011.04.001 (geprüft am 19. Oktober 2026)
- Farah, S., Anderson, D. G. und Langer, R. (2016), "Physical and mechanical properties of PLA, and their functions in widespread applications", Advanced Drug Delivery Reviews 107, 367 bis 392: https://doi.org/10.1016/j.addr.2016.06.012 (geprüft am 19. Oktober 2026)
- Stephens, B. et al. (2013), "Ultrafine particle emissions from desktop 3D printers", Atmospheric Environment 79, 334 bis 339: https://doi.org/10.1016/j.atmosenv.2013.06.050 (geprüft am 19. Oktober 2026)
- Azimi, P. et al. (2016), "Emissions of ultrafine particles and volatile organic compounds from commercially available desktop three-dimensional printers with multiple filaments", Environmental Science & Technology 50, 1260 bis 1268: https://doi.org/10.1021/acs.est.5b04983 (geprüft am 19. Oktober 2026)
- NIOSH (CDC), "Safe 3D printing is for everyone, everywhere": https://www.cdc.gov/niosh/bulletin/2024/safe-3d-printing.html (geprüft am 19. Oktober 2026)
- NASA (2014), "Open for business: 3-D printer creates first object in space on International Space Station": https://www.nasa.gov/missions/station/open-for-business-3-d-printer-creates-first-object-in-space-on-international-space-station (geprüft am 19. Oktober 2026)
- NASA (2014), "Space station 3-D printer builds ratchet wrench to complete first phase of operations": https://www.nasa.gov/missions/station/space-station-3-d-printer-builds-ratchet-wrench-to-complete-first-phase-of-operations/ (geprüft am 19. Oktober 2026)
- NASA, "Rapid Analysis and Manufacturing Propulsion Technology (RAMPT)": https://www.nasa.gov/rapid-analysis-and-manufacturing-propulsion-technology (geprüft am 19. Oktober 2026)
- NASA (2019), "Teams 3D print planetary habitats, awarded $700K in NASA challenge": https://www.nasa.gov/news-release/teams-3d-print-planetary-habitats-awarded-700k-in-nasa-challenge (geprüft am 19. Oktober 2026)
- University of Maine Advanced Structures and Composites Center (2019), "UMaine Composites Center receives three Guinness World Records related to largest 3D printer": https://composites.umaine.edu/2019/10/11/umaine-composites-center-receives-three-guinness-world-records-related-to-largest-3d-printer (geprüft am 19. Oktober 2026)
- University of Maine Advanced Structures and Composites Center, "BioHome3D": https://composites.umaine.edu/advanced-manufacturing/biohome3d/ (geprüft am 19. Oktober 2026)
- US Army (2024), "New innovative Army effort builds 3D printed barracks": https://www.army.mil/article/274036/new_innovative_army_effort_builds_3d_printed_barracks (geprüft am 19. Oktober 2026)
- US National Institutes of Health, "NIH 3D": https://3d.nih.gov/ (geprüft am 19. Oktober 2026)
Text und Simulation: CC BY-NC-SA 4.0, soweit nicht anders angegeben.
Themenpfad 6 von 6
Alltagsgeräte von innenWeitere Exponate
Nähmaschine: Wie entsteht ein Stich?
Eine Nähmaschinennadel geht nie ganz durch den Stoff: Bei jedem Stich zieht der Greifer ihren Faden stattdessen vollständig um die Spule.
Origami: 20 Modelle Schritt für Schritt falten und öffnen
Ein Kranich braucht etwa 30 Faltungen, ein Becher sechs. An jedem flach gefalteten Knoten unterscheiden sich Berg- und Talfalten um genau zwei.
Knoten knüpfen: 40 Knoten Schritt für Schritt erklärt
In einer Versuchsreihe behielt ein Palstek etwa 63 % der Seilfestigkeit, ein Schotstek etwa die Hälfte.
Schriftsysteme der Welt: Hangul und 22 weitere Schriften
Das Buch von 1446, das Hangul vorstellte, sagt: ㄱ zeigt die Zungenwurzel beim Schließen der Kehle. Hier steht es neben 22 weiteren Schriften, von Tonkeilen bis Braille.
So wird ein QR-Code gelesen
Decken Sie 30 % eines QR-Codes mit der Hand ab, und ein Telefon liest ihn trotzdem. Decken Sie eine Ecke ab, und es geht nicht mehr.
Rechenschieber benutzen: am Modell rechnen lernen
Auf einem 25-cm-Rechenschieber liegt die 2 bei 75,3 mm von der 1 entfernt, weil 250 × log 2 = 75,3. Zwei solche Längen aneinandergelegt multiplizieren die Zahlen.