图 105跟着学馆
3D 打印机:逐层成形的原理
20 mm 立方体以 0.2 mm 层高打印,恰好有 100 层,每层都由 0.4 mm 宽的喷嘴画出。
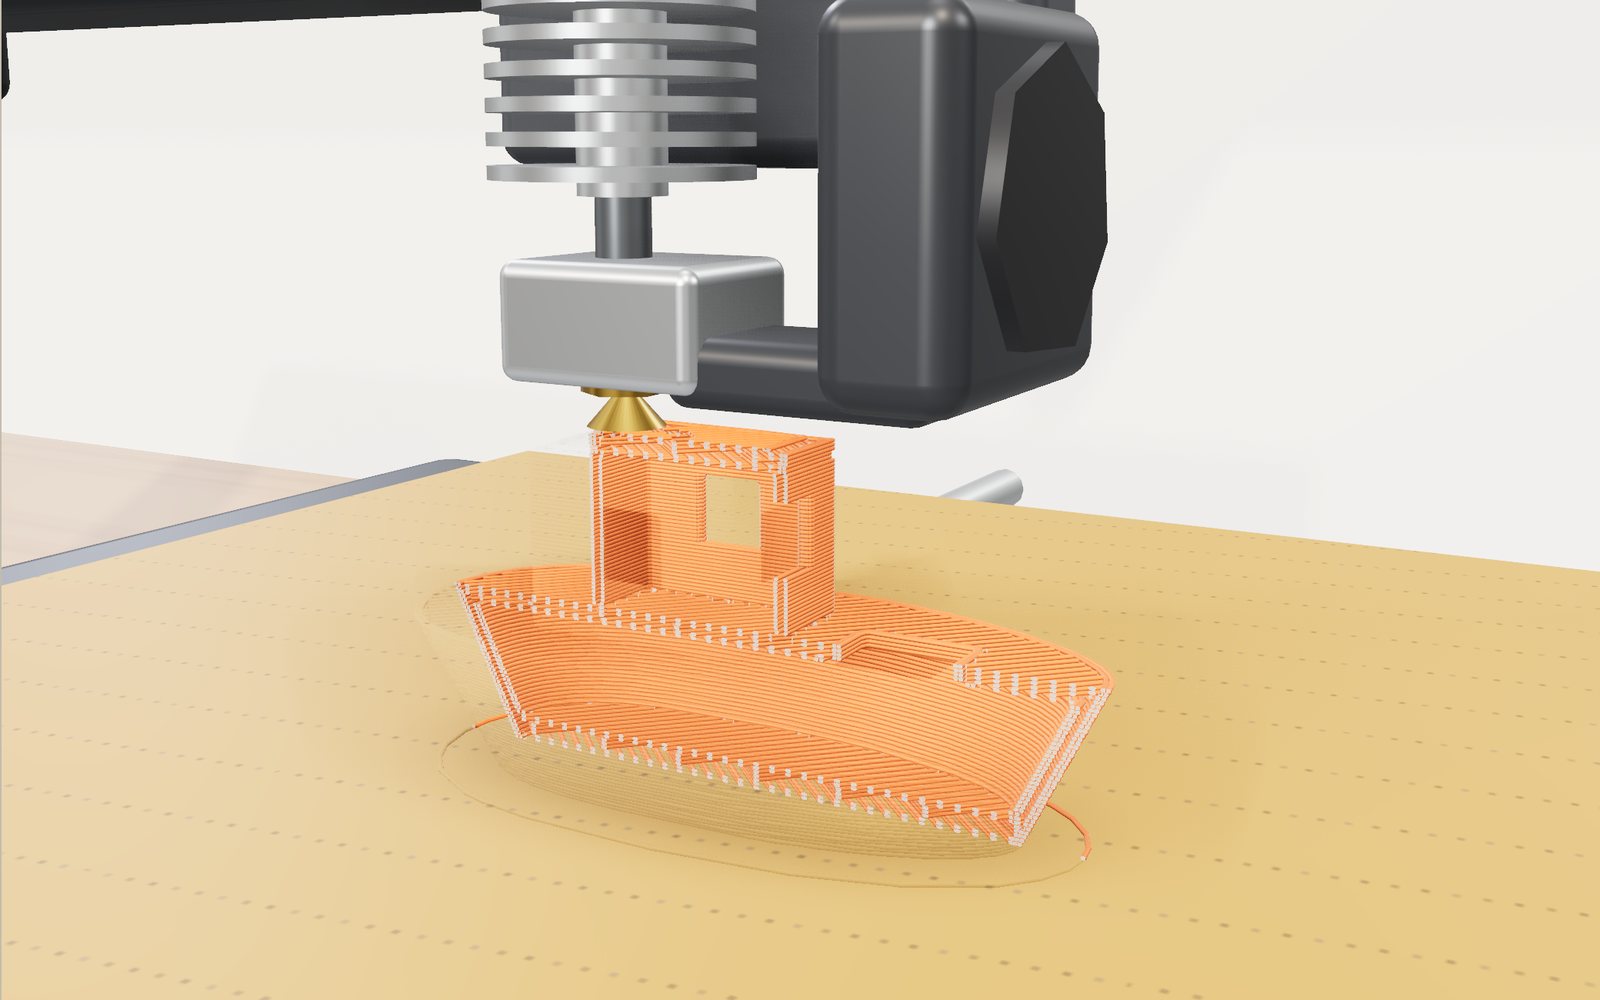
这台设备无法显示 3D 模型。下面的讲解步骤可以直接阅读文字。
1 / 16 小船逐层长出熔融塑料从 0.4 mm 喷嘴挤出,逐线铺设。前半部分被切去,你可以看到填充在壁内逐渐形成。
拖动可旋转,滚轮或双指缩放。
从打印床上逐渐长出的小船
把一台桌面 3D 打印机放在桌上,开始打印,十分钟后回来,打印床上出现了一个薄而平的形状。一小时后再回来,就有了一艘小船。整个过程没有切削掉任何东西。打印机把一根塑料丝推过高温喷嘴,一次画出小船的一个平面切片,每片厚 0.2 mm,每片都趁下方的切片还温热时粘在上面。
演示展示的就是这个过程。一台通用的开放框架打印机放在工作台上。打印床前后滑动,打印头左右滑动,承载打印头的横梁逐层上升。床上的零件并不是一个逐渐显露出来的成品模型,而是按照真实打印机的顺序逐线铺设:先是支撑,再是壁面轮廓环,接着是实心表皮和内部的稀疏填充。最新铺下的线会短暂地亮成橙色,类似喷嘴下刚挤出的塑料。打开「剖面」后,零件的前半部分被切去,你可以看到填充在壁内逐渐形成。
你可以选择 14 种形状,从 20 mm 测试立方体到火箭喷管和自己的塑像,还能调整切片软件通常提供的设置:层高、壁数、填充及其图案、支撑、打印床附着、材料、速度和冷却风扇。每次调整,页面都会重新切片,估算层数、耗材和打印时间。其他视图展示以 G-code 表示的喷嘴路径、在打印床上重现的七种常见故障、用树脂打印机和粉末床设备制作相同形状的过程,以及一个摆着数米长打印件的院子,旁边站着身高 1.7 m 的人物作为参照。
这些数值都带有说明。层数、耗材长度和质量直接由几何形状与密度算出。打印时间、强度和悬垂极限则来自为本页编写的模型,演示中标为「模型」,本文最后一部分会说明这些模型没有考虑的因素。
打印机在做什么
工作台上这种打印机,在家庭、学校和图书馆里最常见。人们通常称它为 FDM 或 FFF 打印机。该领域的国际标准 ISO/ASTM 52900 将这一工艺称为材料挤出:通过喷嘴或孔口选择性地分配材料。S. Scott Crump 于 1989 年 10 月申请了用这种方式制造物体的专利,也就是通过移动的分配头挤出热塑性塑料;专利于 1992 年 6 月获批。
从线盘开始沿塑料的路线看。耗材是一根直径 1.75 mm 的塑料丝,缠绕在线盘上,一盘通常装一千克。挤出机中的两个带齿齿轮夹住它,将它向下推入热端。热端顶部是带散热鳍片的散热器,散热器和加热器之间有一根称为隔热喉管的细管。它们的任务是让耗材在最后一刻之前保持固态:如果过早软化,耗材就会在管中弯曲,而不是继续被推送,喷嘴便会堵塞。隔热喉管下方是铝制加热块,装有加热棒和温度传感器,上面拧着一个孔径为 0.4 mm 的黄铜喷嘴。根据材料不同,塑料离开这个孔时的温度约为 200 °C 或更高。
打开「热端内部」,打印头外壳变得透明:固态耗材沿中央向下,在最后几毫米处变成发光的熔体。
三个电机使喷嘴相对于打印床移动。这种设计用一个电机让床前后滑动,一个电机通过同步带拉动打印头左右移动,而丝杠会在每层完成后将整个横梁,也就是龙门架,升高恰好一个层高。其他打印机可能让床下降而不是让头上升,或让打印头沿三个方向移动;结果相同,喷嘴都能到达一个边长约 22 cm 的盒状空间中的任意位置。
喷嘴旁有一个带风道的小风扇。它向刚挤出的线吹风,使其在下一条线铺到上面之前凝固。这个风扇比看起来更重要:下文介绍的悬垂和桥接都依赖它。
打印床是一块加热板,上面覆盖有纹理的薄板。温热的表面让首层保持足够柔软,以便抓牢薄板,也防止打印其余部分时,零件底部因收缩而脱离床面。
从 3D 模型到分层:切片软件做什么
打印机不理解形状。它理解的是移动指令列表。将 3D 模型转换成这份列表的程序叫作切片软件,它要做四件事。
它用水平面切开模型,每层一个平面,算出模型在各平面中的轮廓。然后决定每个轮廓内部画什么:沿边缘的闭环(壁)、靠近零件顶面或底面的实心区域(表皮)、其他位置的稀疏图案(填充),以及悬空部分下面可拆除的脚手架(支撑)。接着安排这些线及其间空移的顺序。最后将每次移动写成一行 G-code,并加入温度、风扇和速度设置。
本页的切片软件用简化方式执行相同步骤。每种形状都用有符号距离函数描述:对于空间中任一点,函数给出该点到表面的距离,内部为负,外部为正。页面在网格上采样这个函数,横向约 112 个单元,高度最多 150 个切片。然后把每个切片转换为自身轮廓的二维距离图,从而能在边缘以内恰好 0.21 mm(半个线宽)处放置一圈壁,再向内 0.42 mm 放置下一圈,依此类推。轮廓本身通过行进方格算法从距离图中提取,这是沿网格追踪等值线的一种标准方法。
选择形状时,读数会短暂显示「切片中」,此时正在进行这些运算。在快速电脑上只需不到一秒;在旧手机上约需一秒。
层高与层数
任何切片软件的首项设置都是层高。层数可直接算出:
层数 = 高度 ÷ 层高,向上取整
一个 20 mm 的立方体,以 0.2 mm 层高打印,恰好是 100 层。演示中的小船高 42 mm:层高 0.2 mm 时有 210 层,0.12 mm 时有 350 层,0.08 mm 时有 525 层,0.32 mm 时有 132 层。这就是立方体通常被用作首次测试打印的原因。如果成品高 20 mm,说明打印机每层移动的距离正确;如果读数与卡尺测量不符,就需要检查竖直轴每毫米的步数。
较薄的层看起来更光滑,因为曲面或斜面上层间的台阶更小。但耗时也更长,大致与层数成正比:在模型中,小船以 0.2 mm 层高打印需 52 分钟,0.12 mm 时需 86 分钟,0.08 mm 时需 128 分钟。较厚的层更快,但有一定限度,打印时间一节会解释原因。
层厚不能超过喷嘴允许的范围。压在下层上的线必须比自身高度更宽,常见经验法则将上限设在喷嘴直径的约四分之三。对于 0.4 mm 喷嘴,滑块最高设为 0.32 mm。
演示中,一艘 210 层的小船意味着每层要画数千条短线,超过手机能流畅绘制的数量。因此,页面在快速电脑上最多用 120 个可见层绘制零件,在较慢设备上更少,每条绘制的料线代表一到两个实际层。读数会明确说明(「每条线绘制 1.8 层」)。读数中的全部数值均使用实际层数。
壁、表皮与填充
打开「剖面」观察打印件,可以看到三种塑料结构。
壁是围绕每层轮廓的闭环。0.4 mm 喷嘴打印两圈壁,可形成约 0.8 mm 厚的外壳。外圈以半速打印,因为这是你能看到的表面;内圈速度更快。增加壁数会让零件更强也更重。小零件中的大部分塑料最终都在壁里:小船的壁面闭环路径合计约 45 米,而稀疏填充只有 4 米。
表皮是零件的实心顶层和底层。只要零件在某层上方或下方的设定距离内结束,切片软件就会将该层相应位置填实;本页顶部使用 0.8 mm,底部使用 0.6 mm,因此层高为 0.2 mm 时,就是四层顶层和三层底层。表皮线沿 45 度方向铺设,每层转动 90 度。
填充是其余部分:用稀疏图案撑开壁面,并承担部分载荷。在 15 % 填充率下,壁内空间约有 15 % 是塑料。演示提供五种图案:
- 直线:平行线,每层转动 90 度。速度最快,横向最弱。
- 网格:每层都有两个方向。每层的线在相同位置相交,因此喷嘴会跨过自己已铺的线。
- 三角形:三个方向互成 60 度,在层内各方向上都有较高刚度。
- 螺旋曲面:随高度变化而平移的波浪线,沿着 Alan Schoen 在 1970 年 NASA 一份极小曲面报告中命名的曲面分布。这个曲面不自交,却将空间分成两个交错的部分,因此各方向的强度相近,喷嘴也不会跨过自己的线。
- 蜂窝:六边形单元。相对于重量而言强度高,但转角使打印速度较慢。
填充有多大影响?Fernandez-Vicente 及同事在 2016 年的研究中,以不同填充密度和图案打印拉伸试条,发现填充比例对强度的影响远大于图案选择。演示中,20 mm 立方体在 15 % 填充率下使用 3.4 g 耗材;100 % 时使用 9.9 g,耗时超过两倍(40 分钟对 18 分钟,均为模型值)。在 15 % 填充率下,立方体约三分之一是塑料,其余是空气。
演示中的强度指数是模型值:零件截面中承载塑料的比例,填充根据图案按低于实际占比的权重计算,再乘以材料系数。它适合比较同一形状的不同设置,不适合预测真实零件的断裂载荷。
为什么打印件跨层方向更弱
打印件并不是整块塑料,而是一叠料线,每条线都趁仍然高温时,与相邻线及下层焊合。这些焊合处通常达不到料线自身的强度。
这一效应已被多次测量。2002 年,Sung-Hoon Ahn 及同事测试打印的 ABS,发现其强度很大程度取决于料线相对载荷的方向:沿料线拉伸时,试条比载荷将线彼此拉开的情况强得多。2017 年,Chacón 及同事分别平放、侧立和竖立打印 PLA 试条;跨层受拉的竖立试条最弱。2016 年 NIST 的聚合物增材制造路线图,将这些焊合处的强度列为难以测量和预测的性能之一。
演示中的壁挂钩说明了后果。竖着打印时,外套的载荷会把钩柄的各层拉开;读数给出的承载强度为 29。侧放打印时,载荷沿料线传递:同样重量的塑料,数值为 48。模型对 PLA 使用的两个方向间系数为 0.6,这是此类试验报告范围内的一个整约值;实际系数取决于温度、速度、冷却和零件本身。
工作间里藏着一个在两层之间整齐裂开的挂钩。竖立打印件断裂时通常就是这个样子。
悬垂、桥接与支撑
每一层都必须打印在某种东西上。在竖直壁上,每条线都正对着下方的线。在倾斜壁上,每层比下层略向外伸出,部分悬在空气中。这能延伸到什么程度?
常用经验法则是偏离竖直方向 45 度。在这个角度下,层高 0.2 mm、线宽 0.42 mm 时,每条新线与下方的线重叠约一半,足以在冷却时托住它。超过这个角度,线就开始下垂;超过很多时,塑料无处支承,会成丝垂落。Jiang、Xu 和 Stringer 在 2018 年的支撑结构综述中将 45 度列为常用阈值,并列举了模型超过阈值时切片软件构建的多种支撑。
演示中的悬垂测试是一条按你选择的角度向外倾斜的臂。页面将各朝下表面与临界角比较,并报告悬空面积。对于开启风扇、层高为 0.2 mm 的 PLA,模型极限是 45 度。关闭风扇后降为 33 度,因为料线保持柔软的时间更长。较薄的层会稍微提高极限:0.12 mm 时每层外伸更少,模型允许约 48 度。这些都是按常用经验法则选定的模型值;真实打印机的极限取决于塑料、温度、速度和风扇,这也正是人们要打印悬垂测试件的原因。
桥接是例外。两根立柱间的水平跨度是最极端的悬垂,打印机却能在没有支撑的情况下跨过 20 或 30 mm。桥接线两端固定:喷嘴像拉绳一样将它拉过间隙,风扇在它下垂之前将其冷却。演示中的桥有 26 mm 长的桥面,可以顺利打印;页面把不超过 30 mm 的跨度视为可桥接(模型值)。小船和房子窗户的顶部也属于桥接。
模型超过极限时,切片软件会添加支撑:悬垂下方稀疏的线柱,按便于事后掰除的方式打印。「接触打印床」只在能够立于床上的位置生成支撑;「所有位置」也会在零件自身上方生成。支撑消耗耗材和时间,还会留下痕迹。演示中,40 mm 球体没有支撑会失败(其下半部越靠近床,悬垂越严重),有支撑就能打印。火箭喷管也会失败:窄喉部上方的壁向外张开,添加支撑会使打印增加约 22 分钟和 6 g 耗材。
成本最低的支撑就是不用支撑。把零件翻转、分成两半,或将平顶改成 45 度倒角,往往能免去支撑。演示中的小船在设计时就考虑了这一点:船体向外倾斜从不超过 25 度。
首层与打印床附着
首层如果粘不住,上面的任何部分也粘不住。首层以低速打印(模型中为 25 mm/s),并稍压在床上,使它铺展开并抓牢表面。热床有帮助:PLA 通常约用 60 °C,PETG 用 80 °C,ABS 用 100 °C。
塑料冷却时收缩,而打印件自下而上的冷却并不均匀。上层以高温铺在已经收缩的层上,冷却时自己也收缩,拉扯下面的层。在又长又平的零件中,拉力在角部累积,使角部卷起并离开床面。这就是翘曲。Wang 及同事在 2007 年建立模型,将其归因于这种收缩和层间温差,零件越长、材料收缩越大,问题就越严重。ABS 比 PLA 收缩大得多,所以打印 ABS 要用封闭机箱和高温热床。
切片软件提供三种辅助手段,都在「打印床附着」滑块上:
- 裙边是在开始打印零件之前,距其周围几毫米处画的一圈线。它给喷嘴预充料,并显示首层是否调平;它不接触零件。
- 底边是紧贴首层周围的几圈线,像帽檐一样与首层相连。它扩大压住角部的面积,之后剪除。
- 筏层是整个零件下面由数层组成的厚平台。它固定得最牢,代价也最高。
用 ABS 打印小房子,仅加裙边时,模型的翘曲风险为 1.28:角部会抬起,演示会显示这个现象。加上底边后,风险降至 0.58,低于模型阈值 0.7。同样的房子改用 PLA,仅有裙边时风险为 0.27。
打印时间:分钟花在哪里
读数中的打印时间,是本页最明显依靠模型的部分,也是人们最想知道的数值。
切片软件知道每条线有多长,因此初步估算很简单:将全部长度相加,再除以速度。在模型中,小船的壁面闭环约有 45 m,表皮线约 36 m,稀疏填充约 4 m,另有约 21 m 空移。在初始速度 60 mm/s 下(壁较慢,填充较快),这些就占了 52 分钟中的大部分。
有三个因素会使打印比这样算出的时间更慢。
加速。 打印头不能瞬间改变方向。短线和尖角意味着它很少达到全速。模型为此在全部打印时间上增加 25 %。
换层。 每层结束时,打印头抬升、移动,再重新开始。模型每层增加 1.4 秒,对于 210 层的小船,合计约五分钟。
流量极限。 热端每秒能熔化的塑料有限。配备 0.4 mm 黄铜喷嘴的常见热端,每秒大约能处理 10 至 15 立方毫米(典型数值,并非实测);模型对 PLA 使用 15。每毫米料线中的塑料体积为线宽乘层高,0.42 × 0.2 = 0.084 mm³,因此层高为 0.2 mm 时,热端能跟上最高约 179 mm/s 的速度。层高为 0.32 mm 时,相同流量只允许 112 mm/s。这就是厚层节省的时间可能不如预期的原因,也是将速度调到极限以上毫无收益的原因:读数会在此时警告。
房子任务展示了这种权衡。初始设置下,小房子约需 70 分钟。层高设为 0.28 mm 时约需 51 分钟,再把速度设为 100 mm/s 后约需 47 分钟。填充对房子几乎没有影响,因为它的壁很薄,几乎全部结构都是壁。
读数还给出现在开始打印会在什么时刻完成。控制区顶部的播放速度设置延时倍率:在「×100」下,演示中的一秒等于打印的 100 秒;在「实时速度」下,喷嘴按真实打印机的速度移动。
耗材:克与米
打印件中的塑料体积,等于全部料线长度乘线宽再乘层高。由这个体积,结合两个数值,就能求出耗材长度和质量。
直径 1.75 mm 的耗材截面积为 π × 0.875² = 2.405 mm²。每米含有 2,405 mm³ 塑料,即 2.405 cm³。PLA 密度约为 1.24 g/cm³,因此每米约重 2.98 g,1 kg 线盘约装 335 m。小船消耗 2.98 m,即 8.9 g;整盘大约能打印一百艘。
演示中其他材料采用典型密度:PETG 约 1.27 g/cm³,ABS 为 1.04,TPU 为 1.21。不同品牌会有差异,因此演示将其标为典型值。同一艘小船用 ABS 打印重 7.5 g,因为 ABS 更轻。
每一克塑料也都必须经过挤出机。G-code 中的「E」数值表示推入的耗材毫米数:层高 0.2 mm 时,1 mm 长的料线需要 0.084 mm³ 塑料,即 0.0349 mm 耗材。
G-code:打印机只会沿直线移动
打印机从未见过小船。它接收的是一个文本文件,每行一次移动,使用名为 G-code 的语言。典型的一行是
G1 X120.50 Y98.20 E3.2104
意思是:沿直线移到 X = 120.5 mm、Y = 98.2 mm,并在移动中推送耗材,直到挤出机累计送入 3.2104 mm。以 G0 开头的行表示不挤料的空移,M104 S210 之类的行设置喷嘴温度。曲线由许多短直线移动构成。
这种语言比 3D 打印更古老。它最初为数控机床标准化,机床用同样类型的移动切削金属。NIST 在 2000 年发布了其中一个版本 RS274/NGC 的参考解释器。3D 打印机使用其中一小部分,并加入自己的温度和风扇指令。
打开「喷嘴路径」,打印头除喷嘴外都被隐藏。蓝线标出喷嘴在当前层挤出塑料的位置,虚线表示其间的空移;左下方面板随着 G-code 的生成滚动显示。说明文字标出喷嘴正在执行的内容:外壁、内壁、表皮、填充、支撑或空移。
打印失败时
大多数打印失败都属于几种常见情况。材料挤出过程监测的综述,例如 Oleff 及同事 2021 年的综述,都列出相同的缺陷,以及用于发现它们的传感器和摄像机。演示中的「故障」在床上重现其中七种,每种都采用便于观察的形状和设置。
- 翘曲:角部离开打印床。冷却收缩所致,ABS 和长而平的零件最严重。底边或筏层、更热的床以及静止空气都有帮助。
- 拉丝:同一层两个部分之间出现细丝。喷嘴跨过间隙时,熔融塑料渗出。回抽(移动前略微拉回耗材)和较低温度能减少拉丝。PETG 比 PLA 更容易拉丝。
- 面条状缠结:零件松脱或被撞倒,打印机仍继续向空中挤出。结果是一堆缠结的丝。清洁的床、正确的首层高度和底边能让零件粘牢。
- 悬空打印:超过极限的悬垂,下面没有任何东西。最初的线下垂,后续层无处承托,该区域变成一团乱丝。支撑、更好的摆放方向或较缓的角度可以解决。
- 错层:从某层起,上面的全部结构横向偏移。打印头撞到翘起的角、同步带打滑或加速度过大,都会使电机丢步。上方全部内容于是打印在错误位置。
- 挤出不足:料线细且有缝隙。挤出的塑料少于切片软件要求的量:可能有部分堵塞、耗材吸湿、温度过低,或速度超过流量极限。
- 象脚:最初几层向外鼓出。它们本就被有意压向床面,又在热床上承受上层重量并保持柔软。
控制区下面的故障测验会随机显示其中一种,并询问原因。
树脂打印机:一次打印整层
将视图切换到「树脂(SLA)」,工作台上会换成另一台设备。它没有线盘,而是装有液态树脂的浅槽,槽底有透明薄膜,薄膜下面有屏幕。槽上方的平面成形平台降入液体,直到平台与薄膜之间只剩一层厚的液体。
然后,屏幕按这一层的形状发光。紫外光或紫光穿过薄膜,照到的位置,树脂会在几秒内硬化。平台抬升,将新层从薄膜上剥离,再降回比之前高一层的位置。零件倒挂在平台上逐渐长大。
ISO/ASTM 52900 将这种工艺称为槽式光聚合,它是最早的 3D 打印类型。1981 年,名古屋市工业研究所的 Hideo Kodama 在 Review of Scientific Instruments 发表了用光固化聚合物层制造实体模型的方法。1984 年 8 月,Charles Hull 申请了立体光刻美国专利,以紫外光在液态树脂表面描绘每层;专利于 1986 年 3 月获批。早期设备从上方用激光照射树脂,并将零件降入槽内。如今多数桌面树脂打印机从下方用屏幕照射;Bagheri 和 Jin(2019)的综述介绍了这两种布局。
它与耗材打印机有两点不同。树脂层更薄(常见为 0.05 mm),所以小船是 840 层,而不是 210 层。而且无论面积多大,每层耗时相同,因为整层同时曝光。在模型中,每层曝光 2.5 秒、抬升和稳定 6 秒,小船约需 1 小时 59 分钟;宽度加倍的立方体与同高细杆耗时完全相同。
未固化树脂会刺激皮肤和眼睛。美国职业安全与健康研究所 NIOSH 建议佩戴手套、护目用品并保持通风;树脂零件之后还要用溶剂清洗,再用紫外光固化。工作台上的瓶子和手套是隐藏卡片之一。
粉末床熔融:完全不需要支撑
「粉末(SLS)」展示第三种设备的剖面。成形室内装满细尼龙粉。刮刀铺出约 0.1 mm 厚的新层,激光沿层的形状扫描,将粉粒熔合,床下降一层,刮刀再铺下一层。完成后,从松散粉末块中挖出零件,再用喷射清理。
ISO/ASTM 52900 将其称为粉末床熔融。选择性激光烧结由得克萨斯大学奥斯汀分校的 Carl Deckard 开发。他在 1984 年读本科时提出想法,研究生期间与 Joe Beaman 教授共同发展了这项技术。他的专利于 1986 年 10 月申请,1989 年 9 月获批。金属粉末的激光熔融原理相同,是打印火箭发动机零件的一种方式。
令人意外的是,这样制成的塑料零件不需要支撑。零件周围未熔化的粉末托住全部悬垂,因此可以打印链环已经相扣的链条,或带有可活动铰链的盒子。Goodridge、Tuck 和 Hague 在 2012 年的聚酰胺激光烧结综述中,介绍了这一过程及尼龙占主导地位的原因。
模型中的每层耗时有两部分:铺粉约 9 秒,以及随待熔面积增长的激光时间(每秒 1,250 mm²,激光以 5 m/s 移动,扫描道间隔 0.25 mm)。小船以 0.1 mm 层高分成 420 层,约需 64 分钟。
开启「剖面」,粉末变透明,可以看到表面下面的零件;关闭后,零件直到最后都藏在粉末里,和真实设备一样。
增材制造的七种类型
「3D 打印」是日常叫法。标准名称是增材制造:通过结合材料来制造零件,通常逐层叠加,与切除材料相对。ISO/ASTM 52900 将工艺分成七类:
- 材料挤出:将材料推出喷嘴(耗材打印机)。
- 槽式光聚合:用光使液态树脂硬化(树脂打印机)。
- 粉末床熔融:用激光或电子束熔化粉末(粉末设备)。
- 粘结剂喷射:将液态胶滴到砂、金属或陶瓷等粉末上。
- 材料喷射:像喷墨一样喷出材料液滴,再用光固化。
- 定向能量沉积:送入金属粉末或丝材的同时,用激光、电子束或电弧熔化。
- 薄材叠层:将薄片逐张粘接并切割。
控制区下方的图鉴为每类提供一张卡片,其中三类可以切换演示。
大型打印:船、营房与火箭喷管
「大型打印」把镜头从工作间移到院子里,工作台和桌面打印机放在一端,旁边有一个身高 1.7 m 的人物作比例参照。
这艘船是 3Dirigo,在缅因大学先进结构与复合材料中心打印的巡逻艇。它长 25 英尺(7.62 m),重 5,000 磅(2,268 kg),于 2019 年 9 月 19 日至 22 日用 72 小时打印完成。2019 年 10 月,吉尼斯世界纪录认定它为最大的 3D 打印船和最大的实心 3D 打印物体,并认定其打印机为最大的原型聚合物 3D 打印机。这台打印机可制作最长 100 英尺、宽 22 英尺、高 10 英尺(30.5 × 6.7 × 3 m)的零件,每小时可铺设 500 磅(227 kg)材料。同一中心后来又打印了 BioHome3D,这是一座 600 平方英尺(约 56 m²)的房子,地板、墙壁和屋顶全部用木纤维及生物基树脂打印。
这面墙用混凝土制成,由龙门式打印机铺下粗料条,原理与桌面打印机铺塑料相同。2024 年,美国陆军正在得克萨斯州布利斯堡完成三栋 3D 打印营房,每栋有 36 张双层床,最多可住 72 名士兵。NASA 的 3D 打印栖息地挑战赛于 2019 年 5 月结束,各团队在四天内用 30 小时打印月球或火星栖息地的三分之一比例模型;获胜团队得到 500,000 美元。
火箭喷管代表 NASA 的 RAMPT 项目,该项目用激光粉末床熔融打印铜燃烧室,用定向能量沉积打印大型喷管。NASA 报告称,这种方法将喷管生产周期从数年缩短到数月或数周,相关硬件已完成超过 16,000 秒热试车。RAMPT 制作了尺寸为 RS-25 喷管 65 % 的喷管;演示中的尺寸是估计值,并已注明。
最小的纪录放在工作间的架子上。2014 年 11 月,国际空间站的打印机制作了第一个零件,是自身挤出机外壳的面板。2014 年 12 月,它用地面上传的文件打印了一把棘轮扳手:104 层、4 小时、长 4.48 英寸(11.4 cm)。
你与打印机
打开「你」,输入身高和体重。页面会在桌面打印机上,以 1:20 比例打印一个没有面部细节的你的塑像(身高 170 cm 对应 85 mm),并用相同的切片软件估算时间和耗材。
它也会反过来计算。人体体积大致等于体重除以水的密度,约每升 1 kg(估计值)。一个 65 kg 的人体积约 64 升;用 PLA 完全填实,约需 80 kg 塑料。以这台打印机每秒 15 mm³ 的流量极限计算,需要约 50 天不间断打印。缅因大学的打印机每小时可输出 500 磅,只需约 21 分钟。真实雕像通常打印成空心,因此这两个数值都只是帮助理解尺度。
高温、排放与树脂
桌面打印机在一个箱体中集合了加热器、运动部件和排放源。NIOSH 将这三者都列为 3D 打印危害,同时还包括激光、维护时的电气故障、溶剂和噪声。
喷嘴工作温度大约为 190 至 260 °C,打印床最高约 100 °C。两者都会造成烫伤;伸手进去之前要让它们冷却。打印机运行时,让头发、手指和衣袖远离同步带与运动轴。
熔化塑料会释放超细颗粒(小于 100 纳米)和挥发性有机化合物。2013 年,Stephens 及同事测得,桌面打印机使用 PLA 时每分钟释放约 200 亿个超细颗粒,使用 ABS 时约 1900 亿个。Azimi 及同事在 2016 年开展的较大规模研究测试了多种打印机和耗材,发现它们的排放量相差数个数量级,ABS 的排放物中包括苯乙烯。要在通风房间里打印,不要把打印机放在卧室,运行时不要俯身靠在上方。使用树脂还需要佩戴手套和护目用品。
本页模型如何工作
直接计算的内容:
- 层数,由高度和层高算出。
- 塑料体积,由每条线的长度乘线宽(0.4 mm 喷嘴对应 0.42 mm)再乘层高,加上支撑和打印床附着结构算出。
- 耗材长度与质量,由该体积、1.75 mm 耗材和密度算出。
- 哪些朝下表面的倾斜超过极限,由形状本身算出。
属于模型、在演示中标为「模型」的内容:
- 打印时间:各类料线的速度、体积流量极限(PLA 为 15 mm³/s,PETG 为 12,ABS 为 14,TPU 为 4)、为加速和转角增加的 25 %、每次换层 1.4 s,以及 150 mm/s 的空移。真实切片软件会逐次移动模拟加速,对同一零件给出的时间会不同。
- 强度指数:承载塑料占比,填充根据图案按 70 至 100 % 计入,再加上材料系数,以及跨层载荷的 0.55 至 0.75 系数。
- 悬垂极限:PLA 在层高 0.2 mm、开启风扇时为 45 度;不开风扇减少 12 度;层高每变化 0.1 mm,约增减 4 度;桥接最长 30 mm;不超过 1.6 mm 的平直凸缘视为由旁边的料线承托。
- 翘曲风险:材料收缩量乘底面尺寸,底边或筏层会降低它。
形状在单元约为 0.3 至 1.2 mm 的网格上采样,因此非常精细的细节会被平滑掉。层数超出设备绘制能力时,绘制的零件会合并层,读数会注明。演示中的故障是现象示意,并非塑料流动模拟。
可以尝试的任务
- 最陡的臂:选择悬垂测试,关闭支撑,把臂倾斜到仍能顺利打印的最大程度。然后试试更薄的层,以及关闭风扇。
- 一小时内打印房子:小房子初始约需 70 分钟;在不让它失败的前提下,将估算降到 60 分钟以内。
- 轻而强的齿轮:最多 11 g,强度指数至少 50。壁比填充更重要。
- 能承重的挂钩:同一个挂钩,改为侧放。
- 不翘曲的 ABS:用 ABS 打印小房子,选择合适的打印床附着方式。
- 不会失败的球体,以及你自己的塑像。
- 三个测验:计算层数、指出故障原因、为物体选择打印机类型。
图鉴有 48 张卡片(形状、故障、七种工艺、大型打印、材料、填充图案和历史),工作间的架子、台面和地板上还藏着 15 件东西。
常见问题
3D 打印需要多长时间?
从几分钟到几天不等。在模型中,0.2 mm 层高的 20 mm 立方体约需 18 分钟,小船约需 52 分钟,80 mm 杯子超过四个半小时。时间随层数和料线总长度增加而增长,随速度提高而缩短,直到达到热端流量极限。
层高会改变什么?
层数、曲面和斜面的光滑程度,以及时间。层高减半会让打印耗时变为 1.5 至 2 倍。强度变化小得多。
什么是填充,我需要多少?
填充是壁内的稀疏图案。装饰件常用 10 至 20 %;承载零件使用更多填充,也使用更多壁。15 % 填充率的 20 mm 立方体约三分之一是塑料。
哪种填充图案最强?
试验中,填充量比图案更重要。三角形、螺旋曲面和蜂窝比直线在更多方向上有较高刚度,螺旋曲面还避免了交叉。演示中的强度指数是用于比较设置的模型值,不是实测强度。
为什么零件层间薄弱?
每层趁仍然高温时与下层焊合,焊合处比料线本身弱。转动零件,让载荷沿层传递,就像侧放挂钩一样。
什么是 45 度法则?
偏离竖直方向最多约 45 度的悬垂通常无需支撑,因为每条新线都搭在下方线的大约一半上。实际极限取决于材料、温度、冷却和层高。
悬垂总是需要支撑吗?
不是。两点之间的桥接、低于极限的斜面、不同摆放方向,或用倒角代替平顶,往往可以避免支撑。粉末床设备制作塑料件无需支撑,因为松散粉末会托住零件。
为什么角部会离开打印床?
那就是翘曲。塑料冷却收缩,上层把角部往上拉。清洁、调平的热床、底边或筏层,以及打印 ABS 时使用封闭机箱,都有帮助。
PLA、PETG、ABS 和 TPU 有什么区别?
PLA 容易打印,几乎不翘曲,但约在 55 至 60 °C 软化。PETG 更韧,更容易拉丝。ABS 更耐热,但会翘曲并释放更多颗粒。TPU 有橡胶般的弹性,必须慢速打印。
耗材用米还是克计量?
两者都用。一米 1.75 mm PLA 约重 3 g,所以 1 kg 线盘约装 335 m。切片软件会为每次打印给出这两个数值。
什么是 G-code?
一个包含移动和设置的文本文件,每行一条,例如 G1 X120.5 Y98.2 E3.21。打印机逐行执行。该语言源于数控机床。
在室内进行 3D 打印安全吗?
需要采取防护措施。打印机运行时释放超细颗粒和挥发性化合物,测量中 ABS 比 PLA 更多,所以应在通风房间打印,不要在睡觉的地方打印。喷嘴和打印床会造成烫伤,未固化树脂需要手套和护目用品。
为什么树脂打印机倒着打印?
多数桌面树脂打印机通过透明薄膜从下方照射树脂。零件必须挂在上方平台上,平台每层之后抬升,为下一层腾出空间。
能打印金属吗?
可以,但要用不同设备。激光粉末床熔融逐层熔化金属粉末,定向能量沉积则在送入粉末或丝材的同时将其熔化。NASA 用这些方式打印了火箭燃烧室和喷管。
最大的 3D 打印物体是什么?
在 2019 年吉尼斯纪录中,最大的实心 3D 打印物体是 3Dirigo,一艘长 7.62 m、重 2,268 kg 的船,在缅因大学用 72 小时打印完成。打印建筑更大,但由多个打印部件组成,或在现场用混凝土打印。
演示中的数值真实吗?
层数、耗材长度和质量直接来自几何形状与密度。打印时间、强度、悬垂极限和翘曲风险是为本页编写的模型,并已明确标注。纪录数值(3Dirigo、国际空间站扳手、NASA 挑战赛)来自下面的资料。
术语
- 增材制造:结合材料来制造零件,通常逐层叠加;3D 打印的标准名称。
- 材料挤出:耗材打印机采用的工艺;FDM 和 FFF 是它的其他名称。
- 切片软件:将模型切成层并写出 G-code 的程序。
- 层高:每层的厚度。
- 壁(轮廓):围绕一层轮廓的闭环。
- 表皮:实心顶层和底层。
- 填充:壁内的稀疏图案。
- 悬垂:一层中伸出下层以外的部分。
- 桥接:跨过两个支承点之间间隙打印的料线。
- 支撑:在悬垂下方打印、之后可掰除的脚手架。
- 裙边、底边、筏层:首层周围的一圈线、与首层接触的几圈线,以及首层下面的平台。
- 热端:打印头受热的部分(散热器、隔热喉管、加热块、喷嘴)。
- 挤出机:推送耗材的齿轮。
- 流量极限:热端每秒能熔化的最大塑料量。
- 回抽:空移之前略微拉回耗材。
- 翘曲:塑料收缩时,角部离开打印床。
- 槽式光聚合:用光逐层使液态树脂硬化。
- 粉末床熔融:用激光或电子束逐层熔化粉末。
- G-code:打印机执行的移动指令文本语言。
参考资料
- ISO, "ISO/ASTM 52900:2021 Additive manufacturing, general principles, fundamentals and vocabulary": https://www.iso.org/standard/74514.html (核对日期:2026 年 10 月 19 日)
- National Institute of Standards and Technology (NIST), "Additive manufacturing": https://www.nist.gov/additive-manufacturing (核对日期:2026 年 10 月 19 日)
- NIST, "AM Bench, additive manufacturing benchmark test series": https://www.nist.gov/ambench (核对日期:2026 年 10 月 19 日)
- Migler, K. and Ricker, R. (2016), "Measurement science roadmap for polymer-based additive manufacturing", NIST AMS 100-5: https://doi.org/10.6028/NIST.AMS.100-5 (核对日期:2026 年 10 月 19 日)
- Kramer, T., Proctor, F. and Messina, E. (2000), "The NIST RS274NGC interpreter, version 3", NIST: https://www.nist.gov/publications/nist-rs274ngc-interpreter-version-3 (核对日期:2026 年 10 月 19 日)
- Kodama, H. (1981), "Automatic method for fabricating a three-dimensional plastic model with photo-hardening polymer", Review of Scientific Instruments 52, 1770: https://doi.org/10.1063/1.1136492 (核对日期:2026 年 10 月 19 日)
- Hull, C. W., US patent 4,575,330, "Apparatus for production of three-dimensional objects by stereolithography" (filed 1984, granted 1986): https://patents.google.com/patent/US4575330A/en (核对日期:2026 年 10 月 19 日)
- Crump, S. S., US patent 5,121,329, "Apparatus and method for creating three-dimensional objects" (filed 1989, granted 1992): https://patents.google.com/patent/US5121329A/en (核对日期:2026 年 10 月 19 日)
- Deckard, C. R., US patent 4,863,538, "Method and apparatus for producing parts by selective sintering", University of Texas repository: https://repositories.lib.utexas.edu/items/812bc383-47cb-42fe-9ad6-beee556f4f1d (核对日期:2026 年 10 月 19 日)
- University of Texas at Austin, Walker Department of Mechanical Engineering, "Selective laser sintering, from a Texas idea to a global industry": https://me.utexas.edu/news/619-selective-laser-sintering-from-a-texas-idea-to-a-global-industry (核对日期:2026 年 10 月 19 日)
- Jones, R. et al. (2011), "RepRap, the replicating rapid prototyper", Robotica 29, 177 to 191: https://doi.org/10.1017/S026357471000069X (核对日期:2026 年 10 月 19 日)
- Ahn, S.-H. et al. (2002), "Anisotropic material properties of fused deposition modeling ABS", Rapid Prototyping Journal 8, 248 to 257: https://doi.org/10.1108/13552540210441166 (核对日期:2026 年 10 月 19 日)
- Ngo, T. D. et al. (2018), "Additive manufacturing (3D printing): a review of materials, methods, applications and challenges", Composites Part B 143, 172 to 196: https://doi.org/10.1016/j.compositesb.2018.02.012 (核对日期:2026 年 10 月 19 日)
- Fernandez-Vicente, M. et al. (2016), "Effect of infill parameters on tensile mechanical behavior in desktop 3D printing", 3D Printing and Additive Manufacturing 3, 183 to 192: https://doi.org/10.1089/3dp.2015.0036 (核对日期:2026 年 10 月 19 日)
- Chacón, J. M. et al. (2017), "Additive manufacturing of PLA structures using fused deposition modelling: effect of process parameters on mechanical properties", Materials & Design 124, 143 to 157: https://doi.org/10.1016/j.matdes.2017.03.065 (核对日期:2026 年 10 月 19 日)
- Oleff, A. et al. (2021), "Process monitoring for material extrusion additive manufacturing: a state-of-the-art review", Progress in Additive Manufacturing 6, 705 to 730: https://doi.org/10.1007/s40964-021-00192-4 (核对日期:2026 年 10 月 19 日)
- Wang, T.-M., Xi, J.-T. and Jin, Y. (2007), "A model research for prototype warp deformation in the FDM process", International Journal of Advanced Manufacturing Technology 33, 1087 to 1096: https://doi.org/10.1007/s00170-006-0556-9 (核对日期:2026 年 10 月 19 日)
- Jiang, J., Xu, X. and Stringer, J. (2018), "Support structures for additive manufacturing: a review", Journal of Manufacturing and Materials Processing 2, 64: https://doi.org/10.3390/jmmp2040064 (核对日期:2026 年 10 月 19 日)
- Schoen, A. H. (1970), "Infinite periodic minimal surfaces without self-intersections", NASA Technical Note D-5541: https://ntrs.nasa.gov/citations/19700020472 (核对日期:2026 年 10 月 19 日)
- Bagheri, A. and Jin, J. (2019), "Photopolymerization in 3D printing", ACS Applied Polymer Materials 1, 593 to 611: https://doi.org/10.1021/acsapm.8b00165 (核对日期:2026 年 10 月 19 日)
- Goodridge, R. D., Tuck, C. J. and Hague, R. J. M. (2012), "Laser sintering of polyamides and other polymers", Progress in Materials Science 57, 229 to 267: https://doi.org/10.1016/j.pmatsci.2011.04.001 (核对日期:2026 年 10 月 19 日)
- Farah, S., Anderson, D. G. and Langer, R. (2016), "Physical and mechanical properties of PLA, and their functions in widespread applications", Advanced Drug Delivery Reviews 107, 367 to 392: https://doi.org/10.1016/j.addr.2016.06.012 (核对日期:2026 年 10 月 19 日)
- Stephens, B. et al. (2013), "Ultrafine particle emissions from desktop 3D printers", Atmospheric Environment 79, 334 to 339: https://doi.org/10.1016/j.atmosenv.2013.06.050 (核对日期:2026 年 10 月 19 日)
- Azimi, P. et al. (2016), "Emissions of ultrafine particles and volatile organic compounds from commercially available desktop three-dimensional printers with multiple filaments", Environmental Science & Technology 50, 1260 to 1268: https://doi.org/10.1021/acs.est.5b04983 (核对日期:2026 年 10 月 19 日)
- NIOSH (CDC), "Safe 3D printing is for everyone, everywhere": https://www.cdc.gov/niosh/bulletin/2024/safe-3d-printing.html (核对日期:2026 年 10 月 19 日)
- NASA (2014), "Open for business: 3-D printer creates first object in space on International Space Station": https://www.nasa.gov/missions/station/open-for-business-3-d-printer-creates-first-object-in-space-on-international-space-station (核对日期:2026 年 10 月 19 日)
- NASA (2014), "Space station 3-D printer builds ratchet wrench to complete first phase of operations": https://www.nasa.gov/missions/station/space-station-3-d-printer-builds-ratchet-wrench-to-complete-first-phase-of-operations/ (核对日期:2026 年 10 月 19 日)
- NASA, "Rapid Analysis and Manufacturing Propulsion Technology (RAMPT)": https://www.nasa.gov/rapid-analysis-and-manufacturing-propulsion-technology (核对日期:2026 年 10 月 19 日)
- NASA (2019), "Teams 3D print planetary habitats, awarded $700K in NASA challenge": https://www.nasa.gov/news-release/teams-3d-print-planetary-habitats-awarded-700k-in-nasa-challenge (核对日期:2026 年 10 月 19 日)
- University of Maine Advanced Structures and Composites Center (2019), "UMaine Composites Center receives three Guinness World Records related to largest 3D printer": https://composites.umaine.edu/2019/10/11/umaine-composites-center-receives-three-guinness-world-records-related-to-largest-3d-printer (核对日期:2026 年 10 月 19 日)
- University of Maine Advanced Structures and Composites Center, "BioHome3D": https://composites.umaine.edu/advanced-manufacturing/biohome3d/ (核对日期:2026 年 10 月 19 日)
- US Army (2024), "New innovative Army effort builds 3D printed barracks": https://www.army.mil/article/274036/new_innovative_army_effort_builds_3d_printed_barracks (核对日期:2026 年 10 月 19 日)
- US National Institutes of Health, "NIH 3D": https://3d.nih.gov/ (核对日期:2026 年 10 月 19 日)
解说文章与模拟采用 CC BY-NC-SA 4.0 许可,另有说明的除外。
更多展品
缝纫机原理:一针是怎样缝成的
缝纫机针从不完全穿过布料:每缝一针,旋梭都会带着针上的线绕梭芯一整圈。
折纸:逐步折叠与展开 20 个模型
纸鹤约需 30 次折叠,杯子只需六次;你折出的每个平折点,山折与谷折的数量都恰好相差二。
绳结打法:逐步学打 40 种绳结
一组拉断试验中,称人结保留了约 63% 的绳索强度,单编结则保留了约一半。
世界文字:比较韩文与另外 22 种文字
1446 年公布韩文的书说,ㄱ 描绘舌根封闭咽喉。这里将它与另外 22 种文字并列,从泥上的楔形到盲文。
QR 二维码:遮挡后如何读取
用手遮住 QR 码的 30%,手机仍能读取。遮住一个角,却读不出来。
计算尺:用交互模型学习使用方法
在 25 cm 计算尺上,2 距 1 有 75.3 mm,因为 250 × log 2 = 75.3,将两段这样的长度首尾相接就能让数相乘。