FIG. 105Paso a paso
Cómo funciona una impresora 3D, capa por capa
Un cubo de 20 mm impreso con capas de 0,2 mm tiene exactamente 100 capas, cada una dibujada por una boquilla de 0,4 mm de ancho.
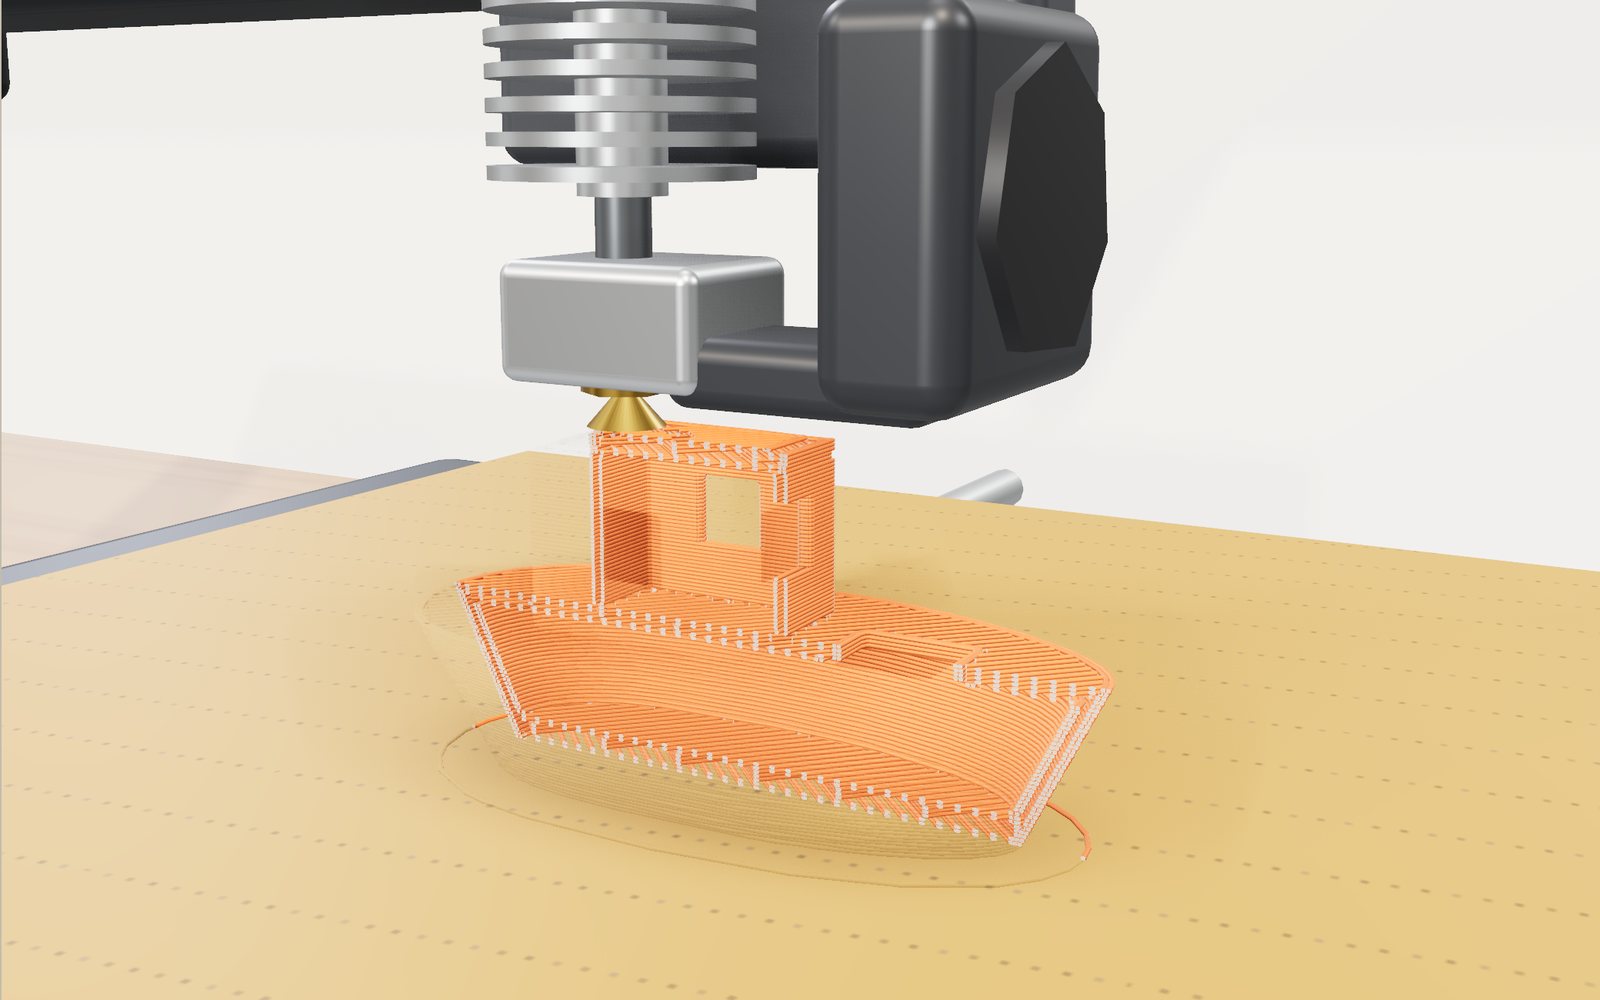
Este dispositivo no puede mostrar el modelo 3D. Abajo puedes leer los pasos de la guía como texto.
1 / 16 Un barco crece capa a capaEl plástico fundido sale de una boquilla de 0,4 mm y se deposita línea a línea. La mitad delantera está cortada para que veas crecer el relleno dentro de las paredes.
Arrastra para girar. Usa la rueda o pellizca para ampliar.
Un barco que crece desde la cama hacia arriba
¿Cómo funciona una impresora 3D? Empuja un hilo de plástico por una boquilla caliente y dibuja el objeto una rebanada plana tras otra, cada una de 0,2 mm de grosor y pegada a la anterior mientras aún está tibia. Pon una impresora 3D de sobremesa en una mesa, inicia una impresión y vuelve diez minutos después: en la cama hay una forma delgada y plana. Vuelve pasada una hora y hay un barquito. No se ha quitado nada de material.
Eso es lo que muestra la escena. Una impresora genérica de bastidor abierto está sobre un banco de taller. Su cama se desliza de delante hacia atrás, su cabezal de izquierda a derecha y la viga que lleva el cabezal sube una capa cada vez. La pieza de la cama no es un modelo terminado que se va descubriendo. Se deposita línea a línea, en el orden en que lo haría una impresora real: primero el soporte, luego los bucles de pared y por último la piel maciza y el relleno ralo del interior. Las líneas más nuevas brillan un instante en naranja, como el plástico recién salido de la boquilla, y con «Corte» activado se retira la mitad delantera de la pieza para que veas crecer el relleno dentro de las paredes.
Puedes elegir entre 14 formas, desde un cubo de prueba de 20 mm hasta una tobera de cohete y una figura de ti, y cambiar los ajustes que te pediría un slicer: altura de capa, paredes, relleno y su patrón, soporte, adherencia a la cama, material, velocidad y un ventilador de refrigeración. La página vuelve a laminar la forma cada vez y estima las capas, el filamento y el tiempo de impresión. Otras vistas muestran el trayecto de la boquilla como G-code, siete fallos habituales reproducidos sobre la cama, una impresora de resina y una máquina de lecho de polvo construyendo la misma forma, y un patio con objetos impresos de varios metros de largo junto a una persona de 1,7 m.
Los números llevan su etiqueta. El número de capas, la longitud del filamento y su masa salen directamente de la geometría y la densidad. El tiempo de impresión, la resistencia y el límite de voladizo vienen de modelos escritos para esta página, marcados como «modelo» en la escena, y la última parte de este artículo explica qué dejan fuera esos modelos.
Qué hace la impresora
El tipo de impresora que hay en el banco es el más común en casas, escuelas y bibliotecas. La mayoría de la gente la llama impresora FDM o FFF. La norma internacional del sector, ISO/ASTM 52900, llama al proceso extrusión de material: el material se dispensa de forma selectiva a través de una boquilla u orificio. S. Scott Crump presentó la patente para construir objetos así, extruyendo termoplástico desde un cabezal dispensador móvil, en octubre de 1989; se concedió en junio de 1992.
Sigue el plástico desde la bobina. El filamento es un hilo de plástico de 1,75 mm de grosor, enrollado en una bobina que suele contener un kilogramo. Dos engranajes dentados del extrusor lo sujetan y lo empujan hacia el hotend, la parte caliente. La parte superior del hotend es un disipador con aletas, y entre el disipador y el calefactor hay un tubo delgado llamado barrera térmica. Su trabajo es mantener el filamento sólido hasta el último momento: si se ablandara demasiado pronto se doblaría dentro del tubo en lugar de ser empujado, y la boquilla se atascaría. Debajo de la barrera térmica hay un bloque calefactor de aluminio con un cartucho calefactor y un sensor de temperatura, y atornillada a él está la boquilla de latón, con un orificio de 0,4 mm de diámetro. El plástico sale por ese orificio a unos 200 °C o más, según el material.
Activa «Dentro del hotend» y la carcasa del cabezal se vuelve transparente: el filamento sólido baja por el centro y, en los últimos milímetros, se convierte en una masa fundida incandescente.
Tres motores mueven la boquilla respecto a la cama. En este diseño un motor desliza la cama de delante hacia atrás, otro tira del cabezal a izquierda y derecha con una correa dentada, y unos husillos elevan toda la viga, el pórtico, exactamente una altura de capa cada vez que se termina una capa. Otras impresoras bajan la cama en lugar de subir el cabezal, o mueven el cabezal en las tres direcciones; el resultado es el mismo: una boquilla que puede colocarse en cualquier punto de una caja de unos 22 cm de lado.
Junto a la boquilla hay un ventilador pequeño con un conducto. Sopla sobre la línea que acaba de salir para que fragüe antes de que se deposite otra encima. Ese ventilador importa más de lo que parece: de él dependen los voladizos y los puentes, de los que se habla más abajo.
La cama es una placa caliente con una lámina texturizada encima. El calor mantiene la primera capa lo bastante blanda como para agarrarse a la lámina y evita que la parte inferior de la pieza se encoja y se separe de ella mientras se imprime el resto.
De un modelo 3D a capas: qué hace un slicer
Una impresora no entiende formas. Entiende una lista de movimientos. El programa que convierte un modelo 3D en esa lista se llama slicer (laminador), y hace cuatro cosas.
Corta el modelo con planos horizontales, uno por capa, y calcula el contorno del modelo en cada plano. Después decide qué dibujar dentro de cada contorno: bucles a lo largo del borde (paredes), zonas macizas donde la capa está cerca de la parte superior o inferior de la pieza (piel), un patrón ralo en todo lo demás (relleno) y un andamio que se rompe después bajo las partes que cuelgan en el aire (soporte). Ordena esas líneas y los desplazamientos entre ellas. Por último, escribe cada movimiento como una línea de G-code y añade las temperaturas, el ventilador y las velocidades.
El slicer de esta página hace los mismos pasos de forma simplificada. Cada forma se describe como una función de distancia con signo: para cualquier punto del espacio da la distancia a la superficie, negativa dentro y positiva fuera. La página muestrea esa función en una cuadrícula de unas 112 celdas de ancho y hasta 150 cortes de alto. Cada corte se convierte luego en un mapa de distancias bidimensional de su propio contorno, lo que permite colocar un bucle de pared exactamente 0,21 mm dentro del borde (media anchura de línea), el siguiente 0,42 mm más adentro, y así sucesivamente. Los contornos salen de ese mapa mediante marching squares, una forma habitual de trazar una curva de nivel en una cuadrícula.
Elige una forma y el indicador dice «Laminando» un momento mientras se hace esto. En un ordenador rápido tarda una fracción de segundo; en un móvil antiguo, alrededor de un segundo.
Altura de capa y número de capas
El primer ajuste de cualquier slicer es la altura de capa. El número de capas se deduce directamente:
capas = altura ÷ altura de capa, redondeado hacia arriba
Un cubo de 20 mm impreso a 0,2 mm son exactamente 100 capas. El barquito de la escena mide 42 mm de alto: 210 capas a 0,2 mm, 350 a 0,12 mm, 525 a 0,08 mm y 132 a 0,32 mm. Por eso el cubo es la primera impresión habitual. Si sale de 20 mm de alto, la impresora recorre la distancia correcta por capa; si el indicador y el calibre no coinciden, hay que revisar los pasos por milímetro del eje vertical.
Las capas más finas se ven más lisas, porque los escalones entre capas en una superficie curva o inclinada son menores. También tardan más, aproximadamente en proporción al número de capas: en el modelo el barco tarda 52 minutos a 0,2 mm, 86 a 0,12 mm y 128 a 0,08 mm. Las capas más gruesas van más rápido, pero solo hasta cierto punto, como explica la sección sobre el tiempo de impresión.
Las capas no pueden ser más gruesas de lo que permite la boquilla. Una línea aplastada contra la de abajo tiene que ser más ancha que alta, y una regla práctica habitual sitúa el límite en unas tres cuartas partes del diámetro de la boquilla. El control se detiene en 0,32 mm para una boquilla de 0,4 mm.
En la escena, un barco de 210 capas supondría miles de líneas pequeñas por capa, más de lo que un móvil puede dibujar con fluidez. Por eso la página dibuja la pieza con hasta 120 capas visibles en un ordenador rápido y menos en dispositivos más lentos, y cada cordón dibujado representa una o dos capas reales. El indicador lo dice («se dibujan 1,8 capas por línea»). Todos los números del indicador usan el número real de capas.
Paredes, piel y relleno
Mira una pieza impresa con «Corte» activado y verás tres tipos de plástico.
Las paredes son bucles alrededor del contorno de cada capa. Dos paredes con una boquilla de 0,4 mm forman una cáscara de unos 0,8 mm de grosor. El bucle exterior se imprime a mitad de velocidad porque es la superficie que se ve; los bucles interiores van más rápido. Más paredes hacen una pieza más fuerte y más pesada. En una pieza pequeña, la mayor parte del plástico acaba en las paredes: en el barquito, los bucles de pared suman unos 45 metros de recorrido, frente a 4 metros de relleno ralo.
La piel es la parte superior e inferior maciza de la pieza. El slicer rellena una capa por completo allí donde la pieza termina a una distancia fijada por encima o por debajo; esta página usa 0,8 mm arriba y 0,6 mm abajo, de modo que a 0,2 mm son cuatro capas superiores y tres inferiores. Las líneas de la piel van a 45 grados y giran 90 grados en cada capa.
El relleno es todo lo demás: un patrón ralo que mantiene separadas las paredes y soporta parte de la carga. Con un 15 % de relleno, alrededor del 15 % del espacio dentro de las paredes es plástico. En la escena hay cinco patrones:
- Líneas: líneas paralelas que giran 90 grados en cada capa. Lo más rápido y lo más débil de lado.
- Rejilla: dos direcciones en cada capa. Las líneas se cruzan en los mismos puntos en cada capa, así que la boquilla pasa por encima de sus propias líneas.
- Triángulos: tres direcciones separadas 60 grados, rígidas en todas las direcciones dentro de la capa.
- Giroide: líneas onduladas que cambian con la altura, según una superficie bautizada por Alan Schoen en un informe de la NASA de 1970 sobre superficies mínimas. Divide el espacio en dos mitades entrelazadas sin cruzarse consigo misma, así que es igual de resistente en todas las direcciones y la boquilla nunca cruza sus propias líneas.
- Panal: celdas hexagonales. Fuertes para su peso, más lentas por las esquinas.
¿Cuánto importa el relleno? En 2016 Fernandez-Vicente y sus colegas imprimieron probetas de tracción con distintas densidades y patrones de relleno y vieron que la proporción de relleno cambiaba su resistencia mucho más que la elección del patrón. En la escena, el cubo de 20 mm con un 15 % de relleno usa 3,4 g de filamento; con un 100 % usa 9,9 g y tarda más del doble (40 minutos frente a 18, valores del modelo). Con un 15 %, el cubo es plástico en un tercio aproximadamente; el resto es aire.
El índice de resistencia de la escena es un valor del modelo: la proporción de la sección transversal de la pieza que es plástico resistente, contando el relleno por menos de su valor completo según el patrón, multiplicada por un factor del material. Sirve para comparar ajustes sobre la misma forma, no para predecir la carga de rotura de una pieza real.
Por qué una pieza impresa es más débil a través de sus capas
Una pieza impresa no es un bloque único de plástico. Es una pila de líneas, cada una soldada a sus vecinas y a la capa de abajo cuando aún estaba caliente. Esas soldaduras rara vez son tan fuertes como las propias líneas.
El efecto se ha medido muchas veces. En 2002 Sung-Hoon Ahn y sus colegas ensayaron ABS impreso y vieron que su resistencia depende mucho de la dirección de las líneas respecto a la carga: tirando a lo largo de las líneas, las probetas eran mucho más fuertes que cuando la carga separaba las líneas. En 2017 Chacón y sus colegas imprimieron probetas de PLA tumbadas, de canto y de pie; las de pie, estiradas a través de sus capas, fueron las más débiles. Una hoja de ruta del NIST de 2016 sobre fabricación aditiva con polímeros incluye la resistencia de estas soldaduras entre las propiedades difíciles de medir y de predecir.
El gancho de pared de la escena muestra la consecuencia. Si lo imprimes de pie, la carga de un abrigo separa las capas de su vástago; el indicador da una resistencia de 29 bajo carga. Si lo tumbas de lado, la carga sigue el sentido de las líneas: 48, con el mismo peso de plástico. El factor del modelo entre las dos direcciones es 0,6 para el PLA, un número redondo dentro del intervalo que dan esos ensayos; el factor real depende de la temperatura, la velocidad, la refrigeración y la propia pieza.
En el taller hay escondido un gancho que se partió limpiamente entre dos capas. Así suele verse una impresión de pie cuando se rompe.
Voladizos, puentes y soportes
Cada capa tiene que imprimirse sobre algo. En una pared vertical cada línea se apoya de lleno en la línea de abajo. En una pared inclinada cada capa sobresale un poco más que la de abajo y se apoya en parte en el aire. ¿Hasta dónde se puede llegar?
La regla práctica habitual es de 45 grados respecto a la vertical. Con ese ángulo, con capas de 0,2 mm y líneas de 0,42 mm, cada línea nueva se solapa con aproximadamente la mitad de la línea de abajo, lo bastante para sostenerse mientras se enfría. Con más inclinación, las líneas empiezan a hundirse; con mucha más, el plástico no tiene en qué apoyarse y cae en hebras. Una revisión de 2018 sobre estructuras de soporte, de Jiang, Xu y Stringer, da 45 grados como umbral común y enumera los muchos tipos de soporte que construyen los slicers cuando un modelo lo supera.
La prueba de voladizo de la escena es un brazo que sobresale con el ángulo que elijas. La página compara cada superficie orientada hacia abajo con un ángulo crítico e informa del área que queda colgando en el aire. Para PLA con el ventilador encendido y capas de 0,2 mm, el límite del modelo es de 45 grados. Con el ventilador apagado baja a 33 grados, porque la línea se mantiene blanda más tiempo. Las capas más finas lo suben un poco: a 0,12 mm cada capa sobresale menos, y el modelo admite unos 48 grados. Son valores del modelo, elegidos para coincidir con la regla práctica habitual; el límite de una impresora real depende del plástico, la temperatura, la velocidad y el ventilador, y por eso la gente imprime pruebas de voladizo.
Los puentes son la excepción. Un tramo horizontal entre dos pilares es el voladizo más extremo que existe, y sin embargo las impresoras tienden puentes de 20 o 30 mm sin soporte. Una línea de puente está anclada por los dos extremos: la boquilla la arrastra a través del hueco como una cuerda, y el ventilador la enfría antes de que se hunda. El puente de la escena tiene un tablero de 26 mm que se imprime limpio; la página trata como puenteables los tramos de hasta 30 mm (un valor del modelo). Los dinteles de las ventanas del barquito y de la casita también son puentes.
Cuando un modelo supera el límite, el slicer añade soporte: columnas ralas de líneas bajo el voladizo, impresas para poder romperlas después. «Apoyado en la cama» construye soporte solo donde puede apoyarse en la cama; «en todas partes» también lo construye encima de la propia pieza. El soporte cuesta filamento y tiempo, y deja marcas. En la escena, la esfera de 40 mm falla sin soporte (su mitad inferior sobresale cada vez más hacia la cama) y se imprime con él. La tobera de cohete también falla: sobre su garganta estrecha la pared se abre hacia fuera, y sostenerla añade unos 22 minutos y 6 g a la impresión.
El soporte más barato es no usar soporte. Dar la vuelta a una pieza, partirla en dos o cambiar un techo plano por un chaflán de 45 grados suele eliminar la necesidad. El barquito de la escena se dibujó con eso en mente: su casco nunca sobresale más de 25 grados.
La primera capa y la adherencia a la cama
Si la primera capa no se pega, nada de lo que venga encima se sostendrá. La primera capa se imprime despacio (25 mm/s en el modelo) y se aprieta un poco contra la cama para que se extienda y agarre. La cama caliente ayuda: son típicos unos 60 °C para el PLA, 80 °C para el PETG y 100 °C para el ABS.
El plástico se contrae al enfriarse, y una pieza impresa se enfría de forma desigual de abajo hacia arriba. Las capas superiores se depositan calientes sobre capas que ya se han contraído; al enfriarse, también se contraen y tiran de las de abajo. En una pieza larga y plana el tirón se acumula en las esquinas, y las esquinas se curvan y se levantan de la cama. Eso es la deformación (warping). Wang y sus colegas la modelaron en 2007 y la atribuyeron a esa contracción y a la diferencia de temperatura entre capas, con la longitud de la pieza y la contracción del material como agravantes. El ABS se contrae mucho más que el PLA, por eso el ABS se imprime en una cámara cerrada y con la cama caliente.
Los slicers ofrecen tres ayudas, todas en el control «Adherencia a la cama»:
- Una falda (skirt) es un bucle que se dibuja a unos milímetros alrededor de la pieza antes de empezar. Prepara la boquilla y muestra si la primera capa está nivelada; no toca la pieza.
- Un borde (brim) son varios bucles dibujados justo alrededor de la primera capa, tocándola, como el ala de un sombrero. Amplía la zona que sujeta las esquinas y se corta después.
- Una balsa (raft) es una plataforma gruesa de unas pocas capas impresa bajo toda la pieza. Es la que mejor sujeta y la que más cuesta.
Imprime la casita en ABS solo con una falda y el riesgo de deformación del modelo es de 1,28: las esquinas se levantan, y la escena lo muestra. Añade un borde y el riesgo baja a 0,58, por debajo del umbral del modelo de 0,7. En PLA, la misma casita está en 0,27 con solo una falda.
Tiempo de impresión: adónde van los minutos
El tiempo de impresión del indicador es la parte de esta página que más claramente es un modelo, y también el número que más gente quiere saber.
El slicer sabe cuánto mide cada línea, así que una primera estimación es sencilla: sumar todas las longitudes y dividir por la velocidad. En el modelo, el barquito tiene unos 45 m de bucles de pared, 36 m de líneas de piel y 4 m de relleno ralo, más unos 21 m de desplazamientos. A la velocidad inicial de 60 mm/s (paredes más lentas, relleno más rápido) eso explica la mayor parte de sus 52 minutos.
Tres cosas hacen que una impresión sea más lenta que eso.
Aceleración. Un cabezal de impresión no puede cambiar de dirección al instante. Las líneas cortas y las esquinas cerradas hacen que rara vez alcance la velocidad máxima. El modelo añade un 25 % a todo el tiempo de impresión por esto.
Cambios de capa. Al final de cada capa el cabezal sube, se mueve y vuelve a empezar. El modelo añade 1,4 segundos por capa, que para el barco de 210 capas son unos cinco minutos.
El límite de flujo. Un hotend solo puede fundir cierta cantidad de plástico por segundo. Un hotend corriente con boquilla de latón de 0,4 mm maneja algo así como 10 a 15 milímetros cúbicos por segundo (una cifra típica, no una medición); el modelo usa 15 para el PLA. El plástico de un milímetro de línea es el ancho de línea por la altura de capa, 0,42 × 0,2 = 0,084 mm³, así que con capas de 0,2 mm el hotend sigue el ritmo hasta unos 179 mm/s. Con capas de 0,32 mm, el mismo flujo permite solo 112 mm/s. Por eso las capas más gruesas ahorran menos tiempo del que cabría esperar, y por eso subir la velocidad por encima del límite no sirve de nada: el indicador avisa cuando ocurre.
La tarea de la casita muestra el compromiso. Con los ajustes iniciales, la casita tarda unos 70 minutos. Con capas de 0,28 mm tarda unos 51, y a 100 mm/s unos 47. El relleno apenas influye en la casita, porque sus paredes son delgadas y casi toda ella es pared.
El indicador también da la hora a la que terminaría una impresión iniciada ahora. La velocidad de reproducción, arriba en los controles, fija el factor del time-lapse: a «×100», un segundo en la escena son 100 segundos de impresión, y a «velocidad real» la boquilla se mueve tan rápido como lo haría la de una impresora real.
Filamento: gramos y metros
El plástico de una impresión es la longitud total de sus líneas por el ancho de línea por la altura de capa. De ese volumen, la longitud y la masa del filamento salen de dos números.
Un filamento de 1,75 mm de diámetro tiene una sección de π × 0,875² = 2,405 mm². Un metro contiene 2405 mm³ de plástico, 2,405 cm³. La densidad del PLA es de unos 1,24 g/cm³, así que un metro pesa unos 2,98 g, y una bobina de 1 kg contiene unos 335 m. El barco usa 2,98 m, 8,9 g; una bobina entera imprimiría un centenar de ellos.
Los demás materiales de la escena usan densidades típicas: unos 1,27 g/cm³ para el PETG, 1,04 para el ABS y 1,21 para el TPU. Varían de una marca a otra, así que la escena los marca como valores típicos. El mismo barco pesa 7,5 g en ABS, porque el ABS es más ligero.
Cada gramo también tiene que pasar por el extrusor. Los números «E» del G-code son milímetros de filamento empujado: una línea de 1 mm de largo con capas de 0,2 mm necesita 0,084 mm³ de plástico, que son 0,0349 mm de filamento.
G-code: la impresora solo sigue líneas rectas
La impresora nunca ve el barco. Recibe un archivo de texto con un movimiento por línea, en un lenguaje llamado G-code. Una línea típica es
G1 X120.50 Y98.20 E3.2104
que significa: muévete en línea recta hasta X = 120,5 mm, Y = 98,2 mm y, mientras te mueves, empuja el filamento hasta que el extrusor haya aportado 3,2104 mm en total. Una línea que empieza por G0 es un desplazamiento sin extrusión, y líneas como M104 S210 fijan la temperatura de la boquilla. Las curvas se hacen con muchos movimientos rectos cortos.
El lenguaje es más antiguo que la impresión 3D. Se normalizó para las máquinas herramienta de control numérico, que cortan metal con el mismo tipo de movimientos, y el NIST publicó en 2000 un intérprete de referencia para una de sus versiones, RS274/NGC. Las impresoras 3D usan una pequeña parte de él y añaden sus propios comandos para temperaturas y ventiladores.
Abre «Trayecto de la boquilla» y el cabezal se oculta salvo la boquilla. Las líneas azules marcan dónde empujará plástico la boquilla en la capa actual y las discontinuas los desplazamientos entre ellas; el panel de abajo a la izquierda recorre el G-code a medida que se produce. El pie de la escena indica qué está haciendo la boquilla: pared exterior, pared interior, piel, relleno, soporte o desplazamiento.
Cuando fallan las impresiones
La mayoría de las impresiones fallidas fallan de unas pocas maneras. Las revisiones sobre monitorización de procesos de extrusión de material, como la de Oleff y sus colegas de 2021, enumeran los mismos defectos y los sensores y cámaras que se usan para detectarlos. «Fallos» en la escena reproduce siete de ellos sobre la cama, cada uno con una forma y unos ajustes que facilitan verlo.
- Deformación (warping): las esquinas se levantan de la cama. Contracción al enfriarse, peor con ABS y con piezas largas y planas. Ayudan un borde o una balsa, una cama más caliente y el aire quieto.
- Hilos (stringing): pelos finos entre dos partes de una capa. El plástico fundido gotea mientras la boquilla cruza un hueco. La retracción (echar un poco hacia atrás el filamento antes del movimiento) y una temperatura menor lo reducen. El PETG hace más hilos que el PLA.
- Espagueti: la pieza se suelta o se vuelca, y la impresora sigue extruyendo en el aire. El resultado es un montón de hebras enredadas. Una cama limpia, la altura correcta de la primera capa y un borde mantienen la pieza pegada.
- Imprimir en el aire: un voladizo más allá del límite y sin nada debajo. Las primeras líneas se hunden, las capas siguientes no tienen en qué apoyarse y la zona acaba hecha un enredo. Se arregla con soporte, una mejor orientación o un ángulo más suave.
- Desplazamiento de capas: desde una capa hacia arriba, todo queda desplazado hacia un lado. Un motor perdió pasos porque el cabezal chocó con una esquina levantada, una correa patinó o la aceleración era demasiado alta. Todo lo de arriba se imprime en el sitio equivocado.
- Subextrusión: líneas finas con huecos. Sale menos plástico del que pidió el slicer: una obstrucción parcial, filamento que ha absorbido humedad, una temperatura demasiado baja o una velocidad por encima del límite de flujo.
- Pata de elefante: las primeras capas se abomban hacia fuera. Se aplastan contra la cama a propósito y se mantienen blandas sobre la cama caliente bajo el peso de las capas de arriba.
El cuestionario de fallos bajo los controles muestra uno de ellos al azar y pregunta por la causa.
Impresoras de resina: una capa entera de golpe
Cambia la vista a «Resina (SLA)» y el banco muestra otra máquina. En lugar de una bobina hay una cubeta poco profunda de resina líquida con una película transparente en el fondo, y bajo la película una pantalla. Sobre la cubeta, una plataforma de impresión plana baja hacia el líquido hasta que solo queda el grosor de una capa entre la plataforma y la película.
Entonces la pantalla se ilumina con la forma de la capa. La luz ultravioleta o violeta atraviesa la película, y allí donde llega la resina se endurece en unos segundos. La plataforma sube y despega la nueva capa de la película, y vuelve a bajar una capa más arriba. La pieza crece colgada boca abajo de la plataforma.
El proceso se llama fotopolimerización en cubeta en la ISO/ASTM 52900, y es el tipo de impresión 3D más antiguo. En 1981 Hideo Kodama, del Instituto Municipal de Investigación Industrial de Nagoya, publicó en Review of Scientific Instruments un método para construir un modelo sólido con capas de polímero endurecido por luz. En agosto de 1984 Charles Hull presentó una patente estadounidense de estereolitografía, en la que la luz UV traza cada capa en la superficie de una resina líquida; se concedió en marzo de 1986. Las primeras máquinas iluminaban la resina desde arriba con un láser y hundían la pieza en la cubeta. La mayoría de las impresoras de resina de sobremesa actuales la iluminan desde abajo con una pantalla; la revisión de Bagheri y Jin (2019) describe ambas disposiciones.
Hay dos diferencias con la impresora de filamento. Las capas de resina son más finas (0,05 mm es habitual), así que el barquito tiene 840 capas en lugar de 210. Y cada capa tarda lo mismo sea cual sea su área, porque toda la capa se ilumina a la vez. En el modelo, 2,5 segundos de luz y 6 segundos de elevación y asentamiento por capa dan al barco unas 1 hora y 59 minutos; un cubo del doble de ancho tardaría exactamente lo mismo que una varilla delgada de la misma altura.
La resina sin curar irrita la piel y los ojos. El NIOSH, el instituto estadounidense de seguridad y salud en el trabajo, aconseja guantes, protección ocular y ventilación; las piezas de resina se lavan después con un disolvente y se curan bajo luz UV. El frasco y los guantes del banco son una de las fichas escondidas.
Fusión de lecho de polvo: sin ningún soporte
«Polvo (SLS)» muestra un tercer tipo de máquina, cortada para verla por dentro. La cámara de construcción está llena de polvo fino de nailon. Una cuchilla extiende una capa fresca de unos 0,1 mm de grosor, un láser traza la forma de la capa y funde los granos entre sí, la cama baja una capa y la cuchilla extiende la siguiente. Cuando termina la construcción, las piezas se sacan de un bloque de polvo suelto y se limpian con aire a presión.
La ISO/ASTM 52900 llama a esto fusión de lecho de polvo. La sinterización selectiva por láser la desarrolló en la Universidad de Texas en Austin Carl Deckard, que tuvo la idea siendo estudiante de grado en 1984 y la desarrolló como estudiante de posgrado con el profesor Joe Beaman. Su patente se presentó en octubre de 1986 y se concedió en septiembre de 1989. La fusión láser de polvo metálico funciona igual y es una de las formas de imprimir piezas de motores de cohete.
Lo sorprendente es que las piezas de plástico hechas así no necesitan soportes. El polvo sin fundir que rodea la pieza sostiene cada voladizo, de modo que se puede imprimir una cadena con los eslabones ya unidos, o una caja con una bisagra que funciona. La revisión de 2012 de Goodridge, Tuck y Hague sobre la sinterización láser de poliamidas describe el proceso y por qué el nailon domina en él.
El tiempo por capa tiene dos partes en el modelo: unos 9 segundos para extender el polvo y el tiempo del láser, que crece con el área que hay que fundir (1250 mm² por segundo: un láser que se mueve a 5 m/s con 0,25 mm entre pasadas). El barco tiene 420 capas de 0,1 mm y tarda unos 64 minutos.
Con «Corte» activado, el polvo se vuelve transparente y se ve la pieza bajo la superficie; con él desactivado, la pieza queda oculta en el polvo hasta el final, como en una máquina real.
Los siete tipos de fabricación aditiva
«Impresión 3D» es el nombre cotidiano. El nombre estándar es fabricación aditiva: hacer piezas uniendo material, normalmente capa sobre capa, en lugar de quitarlo. La ISO/ASTM 52900 clasifica los procesos en siete categorías:
- Extrusión de material: material empujado por una boquilla (la impresora de filamento).
- Fotopolimerización en cubeta: resina líquida endurecida por luz (la impresora de resina).
- Fusión de lecho de polvo: polvo fundido con un láser o un haz de electrones (la máquina de polvo).
- Inyección de aglutinante: un pegamento líquido depositado sobre polvo, como arena, metal o cerámica.
- Inyección de material: gotas de material proyectadas como tinta y curadas con luz.
- Deposición de energía dirigida: polvo o hilo metálico fundido con un láser, un haz de electrones o un arco a medida que se aporta.
- Laminación de láminas: láminas unidas y cortadas una a una.
El códice bajo los controles tiene una ficha para cada una, y tres de ellas cambian la escena.
Impresiones grandes: barcos, barracones y toberas de cohete
«Impresiones grandes» saca la cámara del taller a un patio, con el banco y la impresora de sobremesa en un extremo y una persona de 1,7 m como referencia.
El barco es el 3Dirigo, una lancha patrulla impresa en el Advanced Structures and Composites Center de la Universidad de Maine. Mide 25 pies (7,62 m) de largo y pesa 5000 libras (2268 kg), y se imprimió en 72 horas, del 19 al 22 de septiembre de 2019. En octubre de 2019 Guinness World Records lo reconoció como el barco impreso en 3D más grande y el objeto macizo impreso en 3D más grande, y a su impresora como la mayor impresora 3D de polímeros para prototipos. Esa impresora está diseñada para piezas de hasta 100 pies de largo, 22 pies de ancho y 10 pies de alto (30,5 por 6,7 por 3 m) y puede depositar 500 libras (227 kg) de material por hora. El mismo centro pasó después a imprimir BioHome3D, una casa de 600 pies cuadrados (unos 56 m²) cuyo suelo, paredes y tejado están impresos con fibra de madera y resina de origen biológico.
El muro es de hormigón, depositado en cordones gruesos por una impresora de pórtico del mismo modo que la impresora de sobremesa deposita plástico. En 2024 el Ejército de EE. UU. terminaba tres barracones impresos en 3D en Fort Bliss, Texas, cada uno con 36 literas para hasta 72 soldados. El 3D-Printed Habitat Challenge de la NASA terminó en mayo de 2019 con equipos que imprimieron hábitats a un tercio de escala para la Luna o Marte en 30 horas repartidas en cuatro días; el equipo ganador recibió 500 000 dólares.
La tobera de cohete representa el proyecto RAMPT de la NASA, que imprimió una cámara de combustión de cobre por fusión de lecho de polvo con láser y toberas grandes por deposición de energía dirigida. La NASA informa de que el método redujo la fabricación de una tobera de años a meses o semanas y de que las piezas han acumulado más de 16 000 segundos de pruebas de encendido. RAMPT hizo una tobera al 65 % del tamaño de una tobera del RS-25; el tamaño de la escena es una estimación y está marcado como tal.
El récord más pequeño está en un estante del taller. En noviembre de 2014 la impresora de la Estación Espacial Internacional hizo su primera pieza, una placa frontal para la carcasa de su propio extrusor. En diciembre de 2014 imprimió una llave de carraca a partir de un archivo enviado desde tierra: 104 capas, 4 horas, 4,48 pulgadas (11,4 cm) de largo.
Tú y la impresora
Abre «Tú» y escribe tu altura y tu peso. La página imprime una figura sin rostro de ti a escala 1:20 (85 mm para una altura de 170 cm) en la impresora de sobremesa y estima su tiempo y su filamento con el mismo slicer.
También hace la cuenta al revés. El volumen de tu cuerpo es aproximadamente tu peso dividido por la densidad del agua, unos 1 kg por litro (una estimación). Una persona de 65 kg son unos 64 litros; rellena de PLA maciza serían unos 80 kg de plástico. Con el límite de flujo de 15 mm³ por segundo de esta impresora, eso llevaría unos 50 días de impresión sin parar. La impresora de la Universidad de Maine, a 500 libras por hora, necesitaría unos 21 minutos. Las estatuas reales se imprimen huecas, así que ambos números solo sirven para hacerse una idea de la escala.
Calor, emisiones y resina
Una impresora de sobremesa es, en una sola caja, un calefactor, un conjunto de piezas móviles y una fuente de emisiones, y el NIOSH enumera los tres entre los peligros de la impresión 3D, junto con los láseres, los fallos eléctricos durante el mantenimiento, los disolventes y el ruido.
La boquilla trabaja a unos 190 a 260 °C y la cama hasta a unos 100 °C. Ambas queman; deja que se enfríen antes de meter la mano. Mantén el pelo, los dedos y las mangas lejos de las correas y los ejes en movimiento mientras la impresora funciona.
Al fundirse, el plástico libera partículas ultrafinas (de menos de 100 nanómetros) y compuestos orgánicos volátiles. En un estudio de 2013, Stephens y sus colegas midieron impresoras de sobremesa que liberaban unos 20 000 millones de partículas ultrafinas por minuto con PLA y unos 190 000 millones con ABS. Un estudio mayor de 2016 de Azimi y sus colegas probó varias impresoras y filamentos y halló emisiones que diferían en órdenes de magnitud entre ellos, con estireno entre los compuestos del ABS. Imprime en una sala ventilada, mantén la impresora fuera de los dormitorios y no te inclines sobre ella mientras funciona. La resina también exige guantes y protección ocular.
Cómo funcionan los modelos de esta página
Lo que se calcula directamente:
- El número de capas, a partir de la altura y la altura de capa.
- El volumen de plástico, a partir de la longitud de cada línea por su ancho (0,42 mm, para una boquilla de 0,4 mm) por la altura de capa, más el soporte y la adherencia a la cama.
- La longitud y la masa del filamento, a partir de ese volumen, el filamento de 1,75 mm y la densidad.
- Qué superficies miran hacia abajo con más inclinación que un límite, a partir de la propia forma.
Lo que es un modelo, marcado como «modelo» en la escena:
- Tiempo de impresión: velocidades por tipo de línea, un límite de flujo volumétrico (15 mm³/s para el PLA, 12 para el PETG, 14 para el ABS, 4 para el TPU), un 25 % por aceleración y esquinas, 1,4 s por cambio de capa y desplazamientos a 150 mm/s. Los slicers reales simulan la aceleración movimiento a movimiento y darían tiempos distintos para la misma pieza.
- Índice de resistencia: la proporción de plástico resistente, con el relleno contado del 70 al 100 % según el patrón, un factor del material y un factor de 0,55 a 0,75 para las cargas a través de las capas.
- Límite de voladizo: 45 grados para PLA con el ventilador a 0,2 mm, 12 grados menos sin ventilador, unos 4 grados más o menos por cada 0,1 mm de altura de capa; puentes de hasta 30 mm; los labios planos de hasta 1,6 mm cuentan como sostenidos por las líneas contiguas.
- Riesgo de deformación: la contracción del material por el tamaño de la huella, reducida por un borde o una balsa.
Las formas se muestrean en una cuadrícula de unos 0,3 a 1,2 mm por celda, así que los detalles muy finos se suavizan. La pieza dibujada fusiona capas cuando hay más de las que el dispositivo puede dibujar, como indica el indicador. Los fallos de la escena son imágenes de lo que ocurre, no simulaciones del flujo del plástico.
Cosas que probar
- El brazo más inclinado: elige la prueba de voladizo, desactiva el soporte e inclina el brazo todo lo que siga imprimiéndose limpio. Luego prueba con capas más finas y con el ventilador apagado.
- Una casa en menos de una hora: la casita empieza en unos 70 minutos; baja la estimación de 60 sin hacer que falle.
- Un engranaje fuerte y ligero: 11 g como máximo con un índice de resistencia de 50 o más. Las paredes importan más que el relleno.
- Un gancho que aguanta: el mismo gancho, tumbado de lado.
- ABS sin deformarse: la casita en ABS, con la adherencia a la cama adecuada.
- Una esfera que no falla, y una figura de ti.
- Tres cuestionarios: contar las capas, nombrar la causa de un fallo, elegir el tipo de impresora para un objeto.
El códice tiene 48 fichas (las formas, los fallos, los siete procesos, las impresiones grandes, los materiales, los patrones de relleno y la historia), y hay 15 cosas escondidas en las estanterías, el banco y el suelo del taller.
Preguntas
¿Cuánto tarda una impresión 3D?
Desde minutos hasta días. En el modelo, un cubo de 20 mm tarda unos 18 minutos con capas de 0,2 mm, el barquito unos 52 minutos y la taza de 80 mm más de cuatro horas y media. El tiempo crece con el número de capas y la longitud total de las líneas, y baja con la velocidad hasta llegar al límite de flujo del hotend.
¿Qué cambia la altura de capa?
El número de capas, la suavidad de las superficies curvas e inclinadas y el tiempo. Reducir a la mitad la altura de capa hace que la impresión tarde de 1,5 a 2 veces más. La resistencia cambia mucho menos.
¿Qué es el relleno y cuánto necesito?
El relleno es el patrón ralo del interior de las paredes. Las piezas decorativas suelen imprimirse con un 10 a 20 %; las que soportan carga usan más, y más paredes. El cubo de 20 mm con un 15 % de relleno es plástico en un tercio aproximadamente.
¿Qué patrón de relleno es el más fuerte?
En los ensayos importa más la cantidad de relleno que su patrón. Los triángulos, el giroide y el panal son rígidos en más direcciones que las líneas, y el giroide además evita los cruces. El índice de resistencia de la escena es un valor del modelo para comparar ajustes, no una resistencia medida.
¿Por qué mi pieza es débil entre capas?
Cada capa se suelda a la de abajo cuando aún está caliente, y esa soldadura es más débil que las propias líneas. Gira la pieza para que la carga siga el sentido de las capas, como con el gancho tumbado de lado.
¿Qué es la regla de los 45 grados?
Los voladizos de hasta unos 45 grados respecto a la vertical suelen imprimirse sin soporte, porque cada línea nueva se apoya en aproximadamente la mitad de la línea de abajo. El límite real depende del material, la temperatura, la refrigeración y la altura de capa.
¿Los voladizos siempre necesitan soporte?
No. Los puentes entre dos puntos, las pendientes por debajo del límite, otra orientación o un chaflán en lugar de un techo plano suelen evitarlo. Las máquinas de lecho de polvo no necesitan ninguno para piezas de plástico, porque el polvo suelto sostiene la pieza.
¿Por qué se levantan las esquinas de la cama?
Es la deformación (warping). El plástico se contrae al enfriarse y las capas de arriba tiran de las esquinas hacia arriba. Ayudan una cama limpia, nivelada y caliente, un borde o una balsa, y una cámara cerrada para el ABS.
¿En qué se diferencian el PLA, el PETG, el ABS y el TPU?
El PLA es fácil de imprimir y casi no se deforma, pero se ablanda a unos 55 a 60 °C. El PETG es más tenaz y hace más hilos. El ABS aguanta mejor el calor, pero se deforma y emite más partículas. El TPU es elástico y hay que imprimirlo despacio.
¿El filamento se mide en metros o en gramos?
En los dos. Un metro de PLA de 1,75 mm pesa unos 3 g, así que una bobina de 1 kg contiene unos 335 m. Los slicers dan ambos números para cada impresión.
¿Qué es el G-code?
Un archivo de texto con movimientos y ajustes, uno por línea, como G1 X120.5 Y98.2 E3.21. La impresora lo sigue línea a línea. El lenguaje viene de las máquinas herramienta de control numérico.
¿Es seguro imprimir en 3D en interiores?
Con cuidado. Las impresoras liberan partículas ultrafinas y compuestos volátiles mientras funcionan, más con ABS que con PLA en las mediciones, así que imprime en una sala ventilada y no donde duerma la gente. La boquilla y la cama queman, y la resina sin curar exige guantes y protección ocular.
¿Por qué las impresoras de resina imprimen boca abajo?
La mayoría de las impresoras de resina de sobremesa iluminan la resina desde abajo a través de una película transparente. La pieza tiene que colgar de una plataforma superior, y la plataforma sube después de cada capa para dejar sitio a la siguiente.
¿Se puede imprimir metal?
Sí, con otras máquinas. La fusión de lecho de polvo con láser funde polvo metálico capa a capa, y la deposición de energía dirigida funde polvo o hilo a medida que se aporta. La NASA imprimió así cámaras de combustión y toberas de cohete.
¿Cuál es el mayor objeto impreso en 3D?
En los récords Guinness de 2019, el mayor objeto macizo impreso en 3D fue el 3Dirigo, un barco de 7,62 m de largo y 2268 kg impreso en 72 horas en la Universidad de Maine. Los edificios impresos son mayores, pero se hacen con muchas piezas impresas o se imprimen en el lugar con hormigón.
¿Son reales los números de la escena?
El número de capas y la longitud y la masa del filamento salen directamente de la geometría y la densidad. El tiempo de impresión, la resistencia, el límite de voladizo y el riesgo de deformación son modelos escritos para esta página y se marcan como tales. Las cifras de récord (3Dirigo, la llave de la EEI, el desafío de la NASA) proceden de las fuentes de abajo.
Términos
- Fabricación aditiva: hacer una pieza uniendo material, normalmente capa sobre capa; el nombre estándar de la impresión 3D.
- Extrusión de material: el proceso de la impresora de filamento; FDM y FFF son otros nombres para él.
- Slicer: el programa que corta un modelo en capas y escribe el G-code.
- Altura de capa: el grosor de cada capa.
- Pared (perímetro): un bucle alrededor del contorno de una capa.
- Piel: las capas superiores e inferiores macizas.
- Relleno: el patrón ralo del interior de las paredes.
- Voladizo: la parte de una capa que sobresale más allá de la capa de abajo.
- Puente: una línea impresa a través de un hueco entre dos apoyos.
- Soporte: un andamio que se rompe, impreso bajo los voladizos.
- Falda, borde, balsa: un bucle alrededor de la primera capa, bucles que la tocan y una plataforma debajo de ella.
- Hotend: la parte caliente del cabezal (disipador, barrera térmica, bloque calefactor, boquilla).
- Extrusor: los engranajes que empujan el filamento.
- Límite de flujo: lo máximo que un hotend puede fundir por segundo.
- Retracción: echar un poco hacia atrás el filamento antes de un desplazamiento.
- Deformación (warping): las esquinas se levantan de la cama al contraerse el plástico.
- Fotopolimerización en cubeta: endurecer resina líquida con luz, capa a capa.
- Fusión de lecho de polvo: fundir polvo con un láser o un haz de electrones, capa a capa.
- G-code: el lenguaje de texto de movimientos que sigue la impresora.
Fuentes
- ISO, "ISO/ASTM 52900:2021 Additive manufacturing, general principles, fundamentals and vocabulary": https://www.iso.org/standard/74514.html (checked 2026-10-19)
- National Institute of Standards and Technology (NIST), "Additive manufacturing": https://www.nist.gov/additive-manufacturing (checked 2026-10-19)
- NIST, "AM Bench, additive manufacturing benchmark test series": https://www.nist.gov/ambench (checked 2026-10-19)
- Migler, K. and Ricker, R. (2016), "Measurement science roadmap for polymer-based additive manufacturing", NIST AMS 100-5: https://doi.org/10.6028/NIST.AMS.100-5 (checked 2026-10-19)
- Kramer, T., Proctor, F. and Messina, E. (2000), "The NIST RS274NGC interpreter, version 3", NIST: https://www.nist.gov/publications/nist-rs274ngc-interpreter-version-3 (checked 2026-10-19)
- Kodama, H. (1981), "Automatic method for fabricating a three-dimensional plastic model with photo-hardening polymer", Review of Scientific Instruments 52, 1770: https://doi.org/10.1063/1.1136492 (checked 2026-10-19)
- Hull, C. W., US patent 4,575,330, "Apparatus for production of three-dimensional objects by stereolithography" (filed 1984, granted 1986): https://patents.google.com/patent/US4575330A/en (checked 2026-10-19)
- Crump, S. S., US patent 5,121,329, "Apparatus and method for creating three-dimensional objects" (filed 1989, granted 1992): https://patents.google.com/patent/US5121329A/en (checked 2026-10-19)
- Deckard, C. R., US patent 4,863,538, "Method and apparatus for producing parts by selective sintering", University of Texas repository: https://repositories.lib.utexas.edu/items/812bc383-47cb-42fe-9ad6-beee556f4f1d (checked 2026-10-19)
- University of Texas at Austin, Walker Department of Mechanical Engineering, "Selective laser sintering, from a Texas idea to a global industry": https://me.utexas.edu/news/619-selective-laser-sintering-from-a-texas-idea-to-a-global-industry (checked 2026-10-19)
- Jones, R. et al. (2011), "RepRap, the replicating rapid prototyper", Robotica 29, 177 to 191: https://doi.org/10.1017/S026357471000069X (checked 2026-10-19)
- Ahn, S.-H. et al. (2002), "Anisotropic material properties of fused deposition modeling ABS", Rapid Prototyping Journal 8, 248 to 257: https://doi.org/10.1108/13552540210441166 (checked 2026-10-19)
- Ngo, T. D. et al. (2018), "Additive manufacturing (3D printing): a review of materials, methods, applications and challenges", Composites Part B 143, 172 to 196: https://doi.org/10.1016/j.compositesb.2018.02.012 (checked 2026-10-19)
- Fernandez-Vicente, M. et al. (2016), "Effect of infill parameters on tensile mechanical behavior in desktop 3D printing", 3D Printing and Additive Manufacturing 3, 183 to 192: https://doi.org/10.1089/3dp.2015.0036 (checked 2026-10-19)
- Chacón, J. M. et al. (2017), "Additive manufacturing of PLA structures using fused deposition modelling: effect of process parameters on mechanical properties", Materials & Design 124, 143 to 157: https://doi.org/10.1016/j.matdes.2017.03.065 (checked 2026-10-19)
- Oleff, A. et al. (2021), "Process monitoring for material extrusion additive manufacturing: a state-of-the-art review", Progress in Additive Manufacturing 6, 705 to 730: https://doi.org/10.1007/s40964-021-00192-4 (checked 2026-10-19)
- Wang, T.-M., Xi, J.-T. and Jin, Y. (2007), "A model research for prototype warp deformation in the FDM process", International Journal of Advanced Manufacturing Technology 33, 1087 to 1096: https://doi.org/10.1007/s00170-006-0556-9 (checked 2026-10-19)
- Jiang, J., Xu, X. and Stringer, J. (2018), "Support structures for additive manufacturing: a review", Journal of Manufacturing and Materials Processing 2, 64: https://doi.org/10.3390/jmmp2040064 (checked 2026-10-19)
- Schoen, A. H. (1970), "Infinite periodic minimal surfaces without self-intersections", NASA Technical Note D-5541: https://ntrs.nasa.gov/citations/19700020472 (checked 2026-10-19)
- Bagheri, A. and Jin, J. (2019), "Photopolymerization in 3D printing", ACS Applied Polymer Materials 1, 593 to 611: https://doi.org/10.1021/acsapm.8b00165 (checked 2026-10-19)
- Goodridge, R. D., Tuck, C. J. and Hague, R. J. M. (2012), "Laser sintering of polyamides and other polymers", Progress in Materials Science 57, 229 to 267: https://doi.org/10.1016/j.pmatsci.2011.04.001 (checked 2026-10-19)
- Farah, S., Anderson, D. G. and Langer, R. (2016), "Physical and mechanical properties of PLA, and their functions in widespread applications", Advanced Drug Delivery Reviews 107, 367 to 392: https://doi.org/10.1016/j.addr.2016.06.012 (checked 2026-10-19)
- Stephens, B. et al. (2013), "Ultrafine particle emissions from desktop 3D printers", Atmospheric Environment 79, 334 to 339: https://doi.org/10.1016/j.atmosenv.2013.06.050 (checked 2026-10-19)
- Azimi, P. et al. (2016), "Emissions of ultrafine particles and volatile organic compounds from commercially available desktop three-dimensional printers with multiple filaments", Environmental Science & Technology 50, 1260 to 1268: https://doi.org/10.1021/acs.est.5b04983 (checked 2026-10-19)
- NIOSH (CDC), "Safe 3D printing is for everyone, everywhere": https://www.cdc.gov/niosh/bulletin/2024/safe-3d-printing.html (checked 2026-10-19)
- NASA (2014), "Open for business: 3-D printer creates first object in space on International Space Station": https://www.nasa.gov/missions/station/open-for-business-3-d-printer-creates-first-object-in-space-on-international-space-station (checked 2026-10-19)
- NASA (2014), "Space station 3-D printer builds ratchet wrench to complete first phase of operations": https://www.nasa.gov/missions/station/space-station-3-d-printer-builds-ratchet-wrench-to-complete-first-phase-of-operations/ (checked 2026-10-19)
- NASA, "Rapid Analysis and Manufacturing Propulsion Technology (RAMPT)": https://www.nasa.gov/rapid-analysis-and-manufacturing-propulsion-technology (checked 2026-10-19)
- NASA (2019), "Teams 3D print planetary habitats, awarded $700K in NASA challenge": https://www.nasa.gov/news-release/teams-3d-print-planetary-habitats-awarded-700k-in-nasa-challenge (checked 2026-10-19)
- University of Maine Advanced Structures and Composites Center (2019), "UMaine Composites Center receives three Guinness World Records related to largest 3D printer": https://composites.umaine.edu/2019/10/11/umaine-composites-center-receives-three-guinness-world-records-related-to-largest-3d-printer (checked 2026-10-19)
- University of Maine Advanced Structures and Composites Center, "BioHome3D": https://composites.umaine.edu/advanced-manufacturing/biohome3d/ (checked 2026-10-19)
- US Army (2024), "New innovative Army effort builds 3D printed barracks": https://www.army.mil/article/274036/new_innovative_army_effort_builds_3d_printed_barracks (checked 2026-10-19)
- US National Institutes of Health, "NIH 3D": https://3d.nih.gov/ (checked 2026-10-19)
Texto y simulación: CC BY-NC-SA 4.0, salvo que se indique lo contrario.
Itinerario 6 de 6
Los aparatos cotidianos por dentroMás exposiciones
Máquina de coser: cómo se forma una puntada
La aguja de una máquina de coser nunca atraviesa completamente la tela: en cada puntada, el garfio lleva su hilo alrededor de toda la canilla.
Origami: dobla y despliega 20 modelos paso a paso
Una grulla necesita unos 30 pliegues; un vaso, seis. En cada vértice plegado en plano, los montes y los valles difieren exactamente en dos.
Cómo hacer nudos: 40 nudos paso a paso
En una serie de ensayos de rotura, un as de guía conservó cerca del 63 % de la resistencia de la cuerda y un nudo de escota, cerca de la mitad.
Sistemas de escritura del mundo: el hangul y otros 22
El libro de 1446 que presentó el hangul dice que ㄱ dibuja la raíz de la lengua cerrando la garganta. Aquí está junto a otras 22 escrituras, de las cuñas en arcilla al braille.
Código QR: cómo se lee
Tapa el 30 % de un código QR con la mano y un teléfono sigue leyéndolo. Tapa una esquina y deja de leerlo.
Regla de cálculo: aprende a usarla con el modelo
En una regla de 25 cm, el 2 está a 75,3 mm del 1, porque 250 × log 2 = 75,3. Poner dos longitudes así una tras otra multiplica los números.