FIG. 105Pas à pas
Comment fonctionne une imprimante 3D, couche par couche
Un cube de 20 mm imprimé en couches de 0,2 mm compte exactement 100 couches, chacune tracée par une buse de 0,4 mm de large.
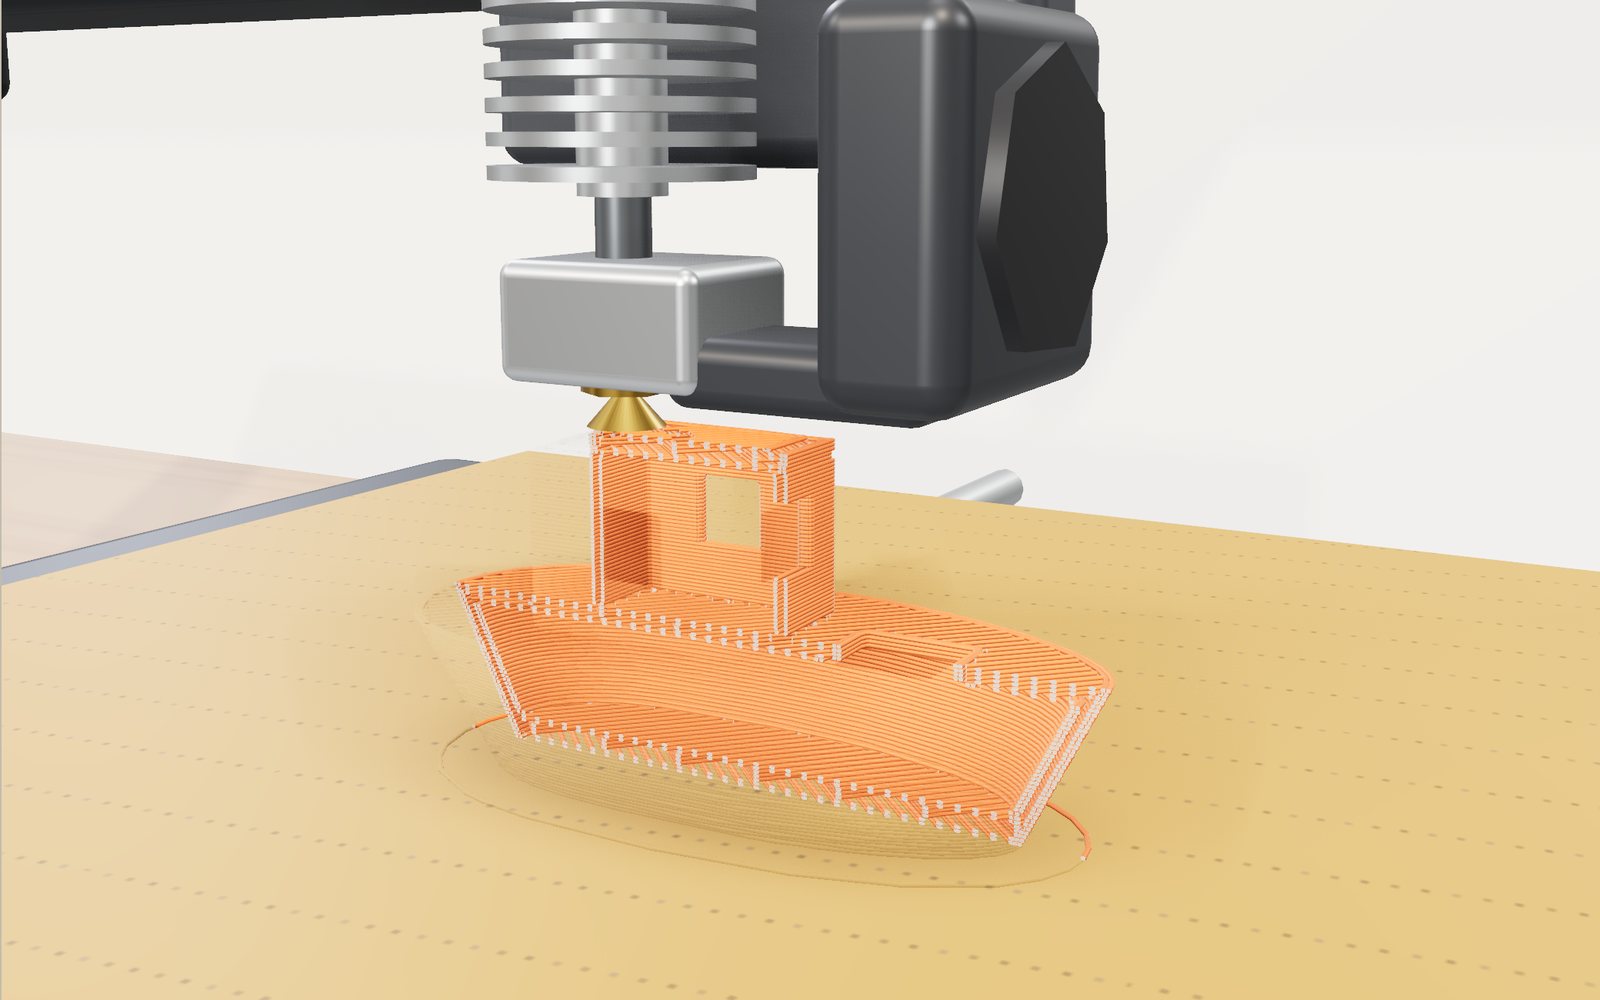
Cet appareil ne peut pas afficher le modèle 3D. Les étapes de la visite ci-dessous se lisent sous forme de texte.
1 / 16 Un bateau pousse couche après coucheLe plastique fondu sort d’une buse de 0,4 mm et se dépose ligne après ligne. La moitié avant est coupée pour que vous voyiez le remplissage grandir à l’intérieur des parois.
Faites glisser pour tourner. Molette ou pincement pour zoomer.
Un bateau qui pousse à partir du plateau
Comment fonctionne une imprimante 3D ? Elle pousse un fil de plastique dans une buse chaude et dessine l’objet tranche plate après tranche plate, chacune de 0,2 mm d’épaisseur et collée à la précédente tant qu’elle est encore tiède. Posez une imprimante 3D de bureau sur une table, lancez une impression et revenez dix minutes plus tard : sur le plateau, il y a une forme mince et plate. Revenez au bout d’une heure : c’est un petit bateau. Rien n’a été taillé dans un bloc.
C’est ce que montre la scène. Une imprimante générique à cadre ouvert se tient sur un établi d’atelier. Son plateau glisse d’avant en arrière, sa tête de gauche à droite, et la poutre qui porte la tête monte d’une couche à la fois. La pièce sur le plateau n’est pas un modèle fini que l’on dévoile. Elle est déposée ligne après ligne, dans l’ordre où une vraie imprimante la ferait : d’abord le support, puis les boucles de parois, enfin la peau pleine et le remplissage clairsemé à l’intérieur. Les lignes les plus récentes brillent un instant en orange, comme le plastique frais sous une buse, et avec « Coupe » activée, la moitié avant de la pièce est retirée pour que vous voyiez le remplissage grandir à l’intérieur des parois.
Vous pouvez choisir parmi 14 formes, du cube d’essai de 20 mm à une tuyère de fusée et à une figurine de vous, et modifier les réglages que demanderait un slicer : hauteur de couche, parois, remplissage et son motif, support, adhérence au plateau, matériau, vitesse et ventilateur de refroidissement. La page redécoupe la forme à chaque fois et estime les couches, le filament et la durée d’impression. D’autres vues montrent le trajet de la buse en G-code, sept échecs courants reproduits sur le plateau, une imprimante à résine et une machine à lit de poudre construisant la même forme, et une cour où des objets imprimés de plusieurs mètres de long côtoient une personne de 1,7 m.
Les chiffres sont étiquetés. Le nombre de couches, la longueur de filament et sa masse découlent directement de la géométrie et de la densité. La durée d’impression, la résistance et la limite de surplomb viennent de modèles écrits pour cette page, marqués « modèle » sur la scène, et la dernière partie de cet article dit ce que ces modèles laissent de côté.
Ce que fait l’imprimante
Le type d’imprimante posé sur l’établi est le plus répandu dans les foyers, les écoles et les bibliothèques. La plupart des gens l’appellent imprimante FDM ou FFF. La norme internationale du domaine, ISO/ASTM 52900, nomme ce procédé extrusion de matière : la matière est distribuée de façon sélective à travers une buse ou un orifice. S. Scott Crump a déposé en octobre 1989 le brevet pour fabriquer des objets ainsi, en extrudant du thermoplastique depuis une tête de distribution mobile ; il a été délivré en juin 1992.
Suivez le plastique depuis la bobine. Le filament est un fil de plastique de 1,75 mm d’épaisseur, enroulé sur une bobine qui contient d’ordinaire un kilogramme. Deux roues dentées de l’extrudeur le saisissent et le poussent dans le hotend, la partie chaude. Le haut du hotend est un dissipateur à ailettes, et entre le dissipateur et le chauffage se trouve un mince tube appelé barrière thermique. Leur rôle est de garder le filament solide jusqu’au tout dernier moment : s’il ramollissait trop tôt, il se plierait dans le tube au lieu d’être poussé, et la buse se boucherait. Sous la barrière thermique se trouve un bloc chauffant en aluminium avec une cartouche chauffante et une sonde de température, et vissée dedans, une buse en laiton percée d’un trou de 0,4 mm de diamètre. Le plastique sort de ce trou à environ 200 °C ou plus, selon le matériau.
Activez « Dans le hotend » et le carter de la tête devient transparent : le filament solide descend au centre, et sur les derniers millimètres il se transforme en une masse fondue incandescente.
Trois moteurs déplacent la buse par rapport au plateau. Sur ce modèle, un moteur fait glisser le plateau d’avant en arrière, un autre tire la tête vers la gauche et la droite avec une courroie crantée, et des vis mères soulèvent toute la poutre, le portique, d’exactement une hauteur de couche chaque fois qu’une couche est terminée. D’autres imprimantes abaissent le plateau au lieu de monter la tête, ou déplacent la tête dans les trois directions ; le résultat est le même : une buse que l’on peut placer en n’importe quel point d’une boîte d’environ 22 cm de côté.
À côté de la buse, un petit ventilateur muni d’un conduit souffle sur la ligne qui vient de sortir, pour qu’elle durcisse avant qu’on en dépose une autre dessus. Ce ventilateur compte plus qu’il n’y paraît : les surplombs et les ponts, abordés plus bas, en dépendent.
Le plateau est une plaque chauffante recouverte d’une feuille texturée. La chaleur garde la première couche assez molle pour adhérer à la feuille et empêche le bas de la pièce de se rétracter et de se décoller pendant l’impression du reste.
D’un modèle 3D à des couches : le travail d’un slicer
Une imprimante ne comprend pas les formes. Elle comprend une liste de déplacements. Le programme qui transforme un modèle 3D en cette liste s’appelle un slicer (logiciel de découpe), et il fait quatre choses.
Il coupe le modèle par des plans horizontaux, un par couche, et calcule le contour du modèle dans chaque plan. Il décide ensuite quoi dessiner à l’intérieur de chaque contour : des boucles le long du bord (parois), des zones pleines là où la couche est proche du haut ou du bas de la pièce (peau), un motif clairsemé partout ailleurs (remplissage) et un échafaudage cassable sous les parties qui sont en l’air (support). Il ordonne ces lignes et les déplacements entre elles. Enfin, il écrit chaque déplacement sous forme d’une ligne de G-code et ajoute les températures, le ventilateur et les vitesses.
Le slicer de cette page fait les mêmes étapes de manière simplifiée. Chaque forme est décrite par une fonction de distance signée : pour tout point de l’espace, elle donne la distance à la surface, négative à l’intérieur et positive à l’extérieur. La page échantillonne cette fonction sur une grille d’environ 112 cellules de large et jusqu’à 150 tranches de haut. Chaque tranche est ensuite convertie en une carte de distances bidimensionnelle de son propre contour, ce qui permet de placer une boucle de paroi exactement à 0,21 mm à l’intérieur du bord (une demi-largeur de ligne), la suivante 0,42 mm plus loin, et ainsi de suite. Les contours eux-mêmes se tirent de cette carte par la méthode des marching squares, une manière classique de tracer une courbe de niveau dans une grille.
Choisissez une forme et l’affichage indique « Découpe » un instant pendant ce calcul. Sur un ordinateur rapide, cela prend une fraction de seconde ; sur un vieux téléphone, environ une seconde.
Hauteur de couche et nombre de couches
Le premier réglage de tout slicer est la hauteur de couche. Le nombre de couches en découle directement :
couches = hauteur ÷ hauteur de couche, arrondi au supérieur
Un cube de 20 mm imprimé à 0,2 mm fait exactement 100 couches. Le petit bateau de la scène mesure 42 mm de haut : 210 couches à 0,2 mm, 350 à 0,12 mm, 525 à 0,08 mm et 132 à 0,32 mm. C’est pourquoi le cube est la première impression habituelle. S’il sort de 20 mm de haut, l’imprimante parcourt la bonne distance par couche ; si l’affichage et le pied à coulisse ne s’accordent pas, il faut vérifier les pas par millimètre de l’axe vertical.
Des couches plus fines donnent un aspect plus lisse, car les marches entre couches sur une surface courbe ou inclinée sont plus petites. Elles prennent aussi plus de temps, à peu près en proportion du nombre de couches : sur le modèle, le bateau demande 52 minutes à 0,2 mm, 86 à 0,12 mm et 128 à 0,08 mm. Des couches plus épaisses vont plus vite, mais seulement jusqu’à un certain point, comme l’explique la section sur la durée d’impression.
Les couches ne peuvent pas être plus épaisses que la buse ne le permet. Une ligne écrasée sur celle du dessous doit être plus large que haute, et une règle pratique courante fixe la limite aux trois quarts environ du diamètre de la buse. Le curseur s’arrête à 0,32 mm pour une buse de 0,4 mm.
Sur la scène, un bateau de 210 couches représenterait des milliers de petites lignes par couche, plus qu’un téléphone ne peut en dessiner avec fluidité. La page dessine donc la pièce avec jusqu’à 120 couches visibles sur un ordinateur rapide et moins sur des appareils plus lents, chaque cordon dessiné valant une ou deux couches réelles. L’affichage le précise (« 1,8 couche dessinée par ligne »). Tous les chiffres de l’affichage utilisent le nombre réel de couches.
Parois, peau et remplissage
Regardez une pièce imprimée avec « Coupe » activée : vous voyez trois sortes de plastique.
Les parois sont des boucles autour du contour de chaque couche. Deux parois avec une buse de 0,4 mm forment une coque d’environ 0,8 mm d’épaisseur. La boucle extérieure est imprimée à mi-vitesse parce que c’est la surface que l’on voit ; les boucles intérieures vont plus vite. Plus de parois rendent une pièce plus solide et plus lourde. Dans une petite pièce, l’essentiel du plastique finit dans les parois : dans le petit bateau, les boucles de parois totalisent environ 45 mètres de trajet, contre 4 mètres de remplissage clairsemé.
La peau est le dessus et le dessous pleins de la pièce. Le slicer remplit entièrement une couche partout où la pièce se termine à une distance donnée au-dessus ou au-dessous ; cette page utilise 0,8 mm en haut et 0,6 mm en bas, ce qui fait à 0,2 mm quatre couches de dessus et trois de dessous. Les lignes de la peau sont à 45 degrés et tournent de 90 degrés à chaque couche.
Le remplissage est tout le reste : un motif clairsemé qui maintient les parois écartées et reprend une partie de la charge. À 15 % de remplissage, environ 15 % de l’espace à l’intérieur des parois est du plastique. Cinq motifs figurent sur la scène :
- Lignes : des lignes parallèles qui tournent de 90 degrés à chaque couche. Le plus rapide, et le plus faible latéralement.
- Grille : deux directions dans chaque couche. Les lignes se croisent aux mêmes points à chaque couche, donc la buse repasse sur ses propres lignes.
- Triangles : trois directions espacées de 60 degrés, rigides dans toutes les directions de la couche.
- Gyroïde : des lignes ondulées qui changent avec la hauteur, suivant une surface nommée par Alan Schoen dans un rapport de la NASA de 1970 sur les surfaces minimales. Elle divise l’espace en deux moitiés enchevêtrées sans jamais se couper elle-même, donc sa résistance est semblable dans toutes les directions et la buse ne croise jamais ses propres lignes.
- Nid d’abeille : des alvéoles hexagonales. Solides pour leur poids, plus lentes à cause des coins.
Le remplissage compte-t-il beaucoup ? En 2016, Fernandez-Vicente et ses collègues ont imprimé des éprouvettes de traction avec différentes densités et différents motifs de remplissage, et ont constaté que la part de remplissage changeait bien davantage leur résistance que le choix du motif. Sur la scène, le cube de 20 mm à 15 % de remplissage utilise 3,4 g de filament ; à 100 %, il en utilise 9,9 g et prend plus de deux fois plus de temps (40 minutes contre 18, valeurs du modèle). À 15 %, le cube est plein de plastique au tiers environ ; le reste est de l’air.
L’indice de résistance de la scène est une valeur du modèle : la part de la section de la pièce qui est du plastique porteur, le remplissage étant compté pour moins que sa valeur complète selon le motif, multipliée par un facteur de matériau. Il sert à comparer des réglages sur une même forme, pas à prévoir la charge de rupture d’une pièce réelle.
Pourquoi une pièce imprimée est plus faible à travers ses couches
Une pièce imprimée n’est pas un bloc unique de plastique. C’est un empilement de lignes, chacune soudée à ses voisines et à la couche du dessous quand elle était encore chaude. Ces soudures sont rarement aussi solides que les lignes elles-mêmes.
L’effet a été mesuré de nombreuses fois. En 2002, Sung-Hoon Ahn et ses collègues ont testé de l’ABS imprimé et constaté que sa résistance dépend fortement de la direction des lignes par rapport à la charge : tirées dans le sens des lignes, les éprouvettes étaient bien plus solides que lorsque la charge écartait les lignes. En 2017, Chacón et ses collègues ont imprimé des éprouvettes de PLA couchées, sur la tranche et debout ; les éprouvettes debout, tirées à travers leurs couches, étaient les plus faibles. Une feuille de route du NIST de 2016 sur la fabrication additive à base de polymères range la résistance de ces soudures parmi les propriétés difficiles à mesurer et à prévoir.
Le crochet mural de la scène en montre la conséquence. Imprimé debout, la charge d’un manteau écarte les couches de sa tige ; l’affichage donne une résistance de 29 sous charge. Couché sur le côté, la charge suit le sens des lignes : 48, pour le même poids de plastique. Le facteur du modèle entre les deux directions est de 0,6 pour le PLA, un chiffre rond dans la plage que rapportent ces essais ; le facteur réel dépend de la température, de la vitesse, du refroidissement et de la pièce elle-même.
Dans l’atelier est caché un crochet qui s’est fendu net entre deux couches. C’est ce à quoi ressemble d’ordinaire une impression debout quand elle casse.
Surplombs, ponts et supports
Chaque couche doit être imprimée sur quelque chose. Sur un mur vertical, chaque ligne repose pleinement sur la ligne du dessous. Sur un mur incliné, chaque couche dépasse un peu celle du dessous et repose en partie sur le vide. Jusqu’où peut-on aller ?
La règle pratique habituelle est de 45 degrés par rapport à la verticale. À cet angle, avec des couches de 0,2 mm et des lignes de 0,42 mm, chaque nouvelle ligne recouvre environ la moitié de la ligne du dessous, de quoi la retenir pendant qu’elle refroidit. Plus raide, les lignes commencent à s’affaisser ; beaucoup plus raide, le plastique n’a plus rien pour s’appuyer et tombe en brins. Une revue de 2018 sur les structures de support, par Jiang, Xu et Stringer, donne 45 degrés comme seuil courant et recense les nombreux types de support que les slicers construisent quand un modèle le dépasse.
Le test de surplomb de la scène est un bras qui s’incline selon l’angle que vous choisissez. La page compare chaque surface tournée vers le bas à un angle critique et indique la surface laissée en l’air. Pour le PLA, ventilateur en marche et couches de 0,2 mm, la limite du modèle est de 45 degrés. Sans ventilateur, elle tombe à 33 degrés, car la ligne reste molle plus longtemps. Des couches plus fines la relèvent un peu : à 0,12 mm, chaque couche dépasse moins, et le modèle admet environ 48 degrés. Ce sont des valeurs du modèle, choisies pour coller à la règle pratique habituelle ; la limite d’une vraie imprimante dépend du plastique, de la température, de la vitesse et du ventilateur, ce qui explique que l’on imprime des tests de surplomb.
Les ponts sont l’exception. Une portée horizontale entre deux piliers est le surplomb le plus extrême qui soit, et pourtant les imprimantes franchissent 20 ou 30 mm sans support. Une ligne de pont est ancrée aux deux extrémités : la buse la tire à travers le vide comme une corde, et le ventilateur la refroidit avant qu’elle ne s’affaisse. Le pont de la scène a un tablier de 26 mm qui s’imprime proprement ; la page considère comme franchissables les portées jusqu’à 30 mm (une valeur du modèle). Les linteaux des fenêtres du petit bateau et de la maison sont aussi des ponts.
Quand un modèle dépasse la limite, le slicer ajoute un support : des colonnes clairsemées de lignes sous le surplomb, imprimées pour pouvoir être cassées ensuite. « Au contact du plateau » ne construit un support que là où il peut reposer sur le plateau ; « partout » en construit aussi sur la pièce elle-même. Le support coûte du filament et du temps, et laisse des marques. Sur la scène, la sphère de 40 mm rate sans support (sa moitié basse déborde de plus en plus vers le plateau) et s’imprime avec. La tuyère de fusée rate aussi : au-dessus de son col étroit, la paroi part vers l’extérieur, et la soutenir ajoute environ 22 minutes et 6 g à l’impression.
Le support le moins cher est l’absence de support. Retourner une pièce, la couper en deux ou remplacer un plafond plat par un chanfrein de 45 degrés supprime souvent le besoin. Le petit bateau de la scène a été dessiné dans cet esprit : sa coque ne penche jamais de plus de 25 degrés.
La première couche et l’adhérence au plateau
Si la première couche ne colle pas, rien de ce qui est au-dessus ne tiendra. La première couche est imprimée lentement (25 mm/s sur le modèle) et légèrement écrasée sur le plateau pour qu’elle s’étale et accroche. Le plateau chauffant aide : environ 60 °C pour le PLA, 80 °C pour le PETG et 100 °C pour l’ABS sont des valeurs typiques.
Le plastique se rétracte en refroidissant, et une pièce imprimée refroidit inégalement, du bas vers le haut. Les couches supérieures sont déposées chaudes sur des couches déjà rétractées ; en refroidissant, elles se rétractent à leur tour et tirent sur celles du dessous. Dans une pièce longue et plate, la traction s’additionne aux coins, et les coins se recourbent et quittent le plateau. C’est le gauchissement (warping). Wang et ses collègues l’ont modélisé en 2007 et l’ont attribué à cette rétraction et à l’écart de température entre couches, la longueur de la pièce et la rétraction du matériau l’aggravant. L’ABS se rétracte bien plus que le PLA, ce qui explique qu’on l’imprime dans une enceinte fermée sur un plateau chaud.
Les slicers proposent trois aides, toutes sur le curseur « Adhérence au plateau » :
- Une jupe (skirt) est une boucle tracée à quelques millimètres autour de la pièce avant de commencer. Elle amorce la buse et montre si la première couche est de niveau ; elle ne touche pas la pièce.
- Une bordure (brim) est formée de plusieurs boucles tracées tout autour de la première couche, au contact, comme le bord d’un chapeau. Elle élargit la zone qui retient les coins et se découpe ensuite.
- Un radeau (raft) est une plateforme épaisse de quelques couches imprimée sous toute la pièce. C’est ce qui tient le mieux et ce qui coûte le plus.
Imprimez la petite maison en ABS avec une simple jupe et le risque de gauchissement du modèle est de 1,28 : les coins se soulèvent, et la scène le montre. Ajoutez une bordure et le risque tombe à 0,58, sous le seuil du modèle de 0,7. En PLA, la même maison est à 0,27 avec rien d’autre qu’une jupe.
Durée d’impression : où passent les minutes
La durée d’impression de l’affichage est la partie de cette page qui est le plus nettement un modèle, et aussi le chiffre que l’on veut le plus connaître.
Le slicer connaît la longueur de chaque ligne, donc une première estimation est simple : additionner toutes les longueurs et diviser par la vitesse. Sur le modèle, le petit bateau compte environ 45 m de boucles de parois, 36 m de lignes de peau et 4 m de remplissage clairsemé, plus environ 21 m de déplacements. À la vitesse de départ de 60 mm/s (parois plus lentes, remplissage plus rapide), cela explique l’essentiel de ses 52 minutes.
Trois choses rendent une impression plus lente que cela.
L’accélération. Une tête d’impression ne peut pas changer de direction instantanément. Avec des lignes courtes et des coins vifs, elle atteint rarement sa pleine vitesse. Le modèle ajoute 25 % à toute la durée d’impression pour cela.
Les changements de couche. À la fin de chaque couche, la tête se soulève, se déplace et repart. Le modèle ajoute 1,4 seconde par couche, soit pour le bateau de 210 couches environ cinq minutes.
La limite de débit. Un hotend ne peut fondre qu’une certaine quantité de plastique par seconde. Un hotend courant à buse en laiton de 0,4 mm gère quelque chose comme 10 à 15 millimètres cubes par seconde (un chiffre typique, pas une mesure) ; le modèle retient 15 pour le PLA. Le plastique d’un millimètre de ligne vaut la largeur de ligne fois la hauteur de couche, 0,42 × 0,2 = 0,084 mm³, donc avec des couches de 0,2 mm le hotend suit jusqu’à environ 179 mm/s. Avec des couches de 0,32 mm, le même débit n’autorise que 112 mm/s. C’est pourquoi des couches plus épaisses font gagner moins de temps qu’on ne le croirait, et pourquoi pousser la vitesse au-delà de la limite ne sert à rien : l’affichage avertit quand cela arrive.
Le défi de la maison montre le compromis. Avec les réglages de départ, la petite maison prend environ 70 minutes. À 0,28 mm de couche, environ 51, et à 100 mm/s, environ 47. Le remplissage compte à peine pour la maison, car ses parois sont minces et elle n’est presque que paroi.
L’affichage donne aussi l’heure à laquelle se terminerait une impression lancée maintenant. La vitesse de lecture, en haut des commandes, règle le facteur de time-lapse : à « ×100 », une seconde sur la scène vaut 100 secondes d’impression, et à « vitesse réelle » la buse se déplace aussi vite que celle d’une vraie imprimante.
Filament : grammes et mètres
Le plastique d’une impression est la longueur totale de ses lignes fois la largeur de ligne fois la hauteur de couche. De ce volume, la longueur et la masse de filament découlent de deux nombres.
Un filament de 1,75 mm de diamètre a une section de π × 0,875² = 2,405 mm². Un mètre contient 2405 mm³ de plastique, soit 2,405 cm³. La densité du PLA est d’environ 1,24 g/cm³, donc un mètre pèse environ 2,98 g, et une bobine de 1 kg contient environ 335 m. Le bateau utilise 2,98 m, 8,9 g ; une bobine pleine en imprimerait une centaine.
Les autres matériaux de la scène emploient des densités typiques : environ 1,27 g/cm³ pour le PETG, 1,04 pour l’ABS et 1,21 pour le TPU. Elles varient d’une marque à l’autre, d’où l’étiquette « valeurs typiques » sur la scène. Le même bateau pèse 7,5 g en ABS, car l’ABS est plus léger.
Chaque gramme doit aussi passer par l’extrudeur. Les nombres « E » du G-code sont des millimètres de filament poussé : une ligne de 1 mm de long avec des couches de 0,2 mm demande 0,084 mm³ de plastique, soit 0,0349 mm de filament.
G-code : l’imprimante ne suit que des lignes droites
L’imprimante ne voit jamais le bateau. Elle reçoit un fichier texte avec un déplacement par ligne, dans un langage appelé G-code. Une ligne typique est
G1 X120.50 Y98.20 E3.2104
ce qui signifie : avancer en ligne droite jusqu’à X = 120,5 mm, Y = 98,2 mm et, pendant le déplacement, pousser le filament jusqu’à ce que l’extrudeur en ait fourni 3,2104 mm au total. Une ligne commençant par G0 est un déplacement sans extrusion, et des lignes comme M104 S210 règlent la température de la buse. Les courbes sont faites de nombreux petits déplacements rectilignes.
Ce langage est plus ancien que l’impression 3D. Il a été normalisé pour les machines-outils à commande numérique, qui découpent le métal avec le même type de déplacements, et le NIST a publié en 2000 un interpréteur de référence pour l’une de ses versions, RS274/NGC. Les imprimantes 3D en utilisent une petite partie et y ajoutent leurs propres commandes pour les températures et les ventilateurs.
Ouvrez « Trajet de la buse » et la tête est masquée, sauf la buse. Les lignes bleues marquent où la buse poussera du plastique dans la couche en cours et les pointillés les déplacements entre elles ; le panneau en bas à gauche fait défiler le G-code au fur et à mesure qu’il est produit. La légende indique ce que fait la buse : paroi extérieure, paroi intérieure, peau, remplissage, support ou déplacement.
Quand les impressions échouent
La plupart des impressions ratées échouent de quelques façons seulement. Les revues sur le suivi de procédé pour l’extrusion de matière, comme celle d’Oleff et ses collègues en 2021, recensent les mêmes défauts, ainsi que les capteurs et caméras servant à les repérer. « Échecs » sur la scène en reproduit sept sur le plateau, chacun avec une forme et des réglages qui le rendent facile à voir.
- Gauchissement (warping) : les coins se décollent du plateau. Rétraction au refroidissement, pire avec l’ABS et les longues pièces plates. Une bordure ou un radeau, un plateau plus chaud et un air immobile aident.
- Fils (stringing) : de fins cheveux entre deux parties d’une couche. Le plastique fondu suinte pendant que la buse franchit un vide. La rétraction (tirer un peu le filament en arrière avant le déplacement) et une température plus basse le réduisent. Le PETG fait plus de fils que le PLA.
- Spaghettis : la pièce se détache ou est renversée, et l’imprimante continue d’extruder dans le vide. Le résultat est un tas de brins emmêlés. Un plateau propre, une bonne hauteur de première couche et une bordure gardent la pièce collée.
- Impression dans le vide : un surplomb au-delà de la limite, sans rien dessous. Les premières lignes s’affaissent, les couches suivantes n’ont rien pour s’appuyer et la zone tourne à l’enchevêtrement. Un support, une meilleure orientation ou un angle plus doux y remédient.
- Décalage de couche : à partir d’une couche, tout est décalé sur le côté. Un moteur a sauté des pas parce que la tête a heurté un coin recourbé, qu’une courroie a glissé ou que l’accélération était trop élevée. Tout ce qui est au-dessus est imprimé au mauvais endroit.
- Sous-extrusion : des lignes minces avec des trous. Il sort moins de plastique que le slicer n’en a demandé : bouchage partiel, filament ayant absorbé de l’humidité, température trop basse ou vitesse supérieure à la limite de débit.
- Pied d’éléphant : les premières couches gonflent vers l’extérieur. Elles sont écrasées exprès sur le plateau et restent molles sur le plateau chaud sous le poids des couches du dessus.
Le quiz des échecs, sous les commandes, en montre un au hasard et demande la cause.
Imprimantes à résine : une couche entière d’un coup
Passez la vue sur « Résine (SLA) » et l’établi porte une autre machine. À la place d’une bobine, il y a une cuve peu profonde de résine liquide avec un film transparent au fond, et sous le film un écran. Au-dessus de la cuve, un plateau de fabrication plat descend dans le liquide jusqu’à ce qu’il ne reste que l’épaisseur d’une couche entre le plateau et le film.
L’écran s’allume alors à la forme de la couche. La lumière ultraviolette ou violette traverse le film, et partout où elle arrive, la résine durcit en quelques secondes. Le plateau se soulève, décollant la nouvelle couche du film, puis redescend une couche plus haut. La pièce pousse suspendue à l’envers au plateau.
Le procédé s’appelle photopolymérisation en cuve dans l’ISO/ASTM 52900, et c’est le plus ancien type d’impression 3D. En 1981, Hideo Kodama, de l’Institut municipal de recherche industrielle de Nagoya, a publié dans Review of Scientific Instruments une méthode pour construire un modèle solide à partir de couches de polymère durci par la lumière. En août 1984, Charles Hull a déposé un brevet américain de stéréolithographie, dans lequel la lumière UV trace chaque couche à la surface d’une résine liquide ; il a été délivré en mars 1986. Les premières machines éclairaient la résine par le dessus avec un laser et abaissaient la pièce dans la cuve. La plupart des imprimantes à résine de bureau actuelles l’éclairent par le dessous avec un écran ; la revue de Bagheri et Jin (2019) décrit les deux dispositions.
Deux choses diffèrent de l’imprimante à filament. Les couches de résine sont plus fines (0,05 mm est courant), donc le petit bateau compte 840 couches au lieu de 210. Et chaque couche prend le même temps quelle que soit sa surface, car toute la couche est éclairée à la fois. Sur le modèle, 2,5 secondes de lumière et 6 secondes de soulèvement et de stabilisation par couche donnent au bateau environ 1 heure 59 minutes ; un cube deux fois plus large prendrait exactement le même temps qu’une fine tige de même hauteur.
La résine non polymérisée irrite la peau et les yeux. Le NIOSH, l’institut américain de sécurité et de santé au travail, conseille gants, protection des yeux et aération ; les pièces en résine sont ensuite lavées dans un solvant et durcies sous lumière UV. Le flacon et les gants sur l’établi sont l’une des fiches cachées.
Fusion sur lit de poudre : aucun support
« Poudre (SLS) » montre un troisième type de machine, en coupe. La chambre de fabrication est remplie de fine poudre de nylon. Une lame étale une couche fraîche d’environ 0,1 mm d’épaisseur, un laser trace la forme de la couche et fait fondre les grains entre eux, le lit descend d’une couche et la lame étale la suivante. Quand la fabrication est terminée, les pièces sont dégagées d’un bloc de poudre en vrac et nettoyées à l’air comprimé.
L’ISO/ASTM 52900 appelle cela la fusion sur lit de poudre. Le frittage sélectif par laser a été mis au point à l’université du Texas à Austin par Carl Deckard, qui en a eu l’idée comme étudiant de premier cycle en 1984 et l’a développé comme étudiant de troisième cycle avec le professeur Joe Beaman. Son brevet a été déposé en octobre 1986 et délivré en septembre 1989. La fusion laser de poudre métallique fonctionne de la même façon et c’est l’une des manières d’imprimer des pièces de moteurs-fusées.
La surprise est que les pièces en plastique faites ainsi n’ont besoin d’aucun support. La poudre non fondue autour de la pièce retient chaque surplomb, si bien qu’on peut imprimer une chaîne dont les maillons sont déjà assemblés, ou une boîte avec une charnière fonctionnelle. La revue de Goodridge, Tuck et Hague de 2012 sur le frittage laser des polyamides décrit le procédé et la raison pour laquelle le nylon y domine.
Le temps par couche comporte deux parties sur le modèle : environ 9 secondes pour étaler la poudre, et le temps de laser, qui croît avec la surface à fondre (1250 mm² par seconde : un laser se déplaçant à 5 m/s avec 0,25 mm entre les passes). Le bateau compte 420 couches de 0,1 mm et prend environ 64 minutes.
Avec « Coupe » activée, la poudre devient transparente et l’on voit la pièce sous la surface ; désactivée, la pièce reste cachée dans la poudre jusqu’à la fin, comme dans une vraie machine.
Les sept familles de fabrication additive
« Impression 3D » est le nom courant. Le nom normalisé est fabrication additive : fabriquer des pièces en assemblant de la matière, généralement couche sur couche, au lieu d’en enlever. L’ISO/ASTM 52900 range les procédés en sept catégories :
- Extrusion de matière : matière poussée à travers une buse (l’imprimante à filament).
- Photopolymérisation en cuve : résine liquide durcie par la lumière (l’imprimante à résine).
- Fusion sur lit de poudre : poudre fondue par un laser ou un faisceau d’électrons (la machine à poudre).
- Projection de liant : une colle liquide déposée sur de la poudre, comme du sable, du métal ou de la céramique.
- Projection de matière : des gouttelettes de matière projetées comme de l’encre et durcies par la lumière.
- Dépôt d’énergie dirigée : poudre ou fil métallique fondu par un laser, un faisceau d’électrons ou un arc au fil de son apport.
- Stratification de feuilles : des feuilles collées et découpées une à une.
Le codex, sous les commandes, a une fiche pour chacune, et trois d’entre elles changent la scène.
Grandes impressions : bateaux, casernes et tuyères de fusée
« Grandes impressions » sort la caméra de l’atelier vers une cour, avec l’établi et l’imprimante de bureau à une extrémité et une personne de 1,7 m pour l’échelle.
Le bateau est le 3Dirigo, une vedette de patrouille imprimée à l’Advanced Structures and Composites Center de l’université du Maine. Il mesure 25 pieds (7,62 m) de long et pèse 5000 livres (2268 kg), et il a été imprimé en 72 heures, du 19 au 22 septembre 2019. En octobre 2019, Guinness World Records l’a reconnu comme le plus grand bateau imprimé en 3D et le plus grand objet plein imprimé en 3D, et son imprimante comme la plus grande imprimante 3D de polymères pour prototypes. Cette imprimante est conçue pour des pièces allant jusqu’à 100 pieds de long, 22 pieds de large et 10 pieds de haut (30,5 sur 6,7 sur 3 m) et peut déposer 500 livres (227 kg) de matière par heure. Le même centre a ensuite imprimé BioHome3D, une maison de 600 pieds carrés (environ 56 m²) dont le sol, les murs et le toit sont imprimés en fibre de bois et en résine d’origine biologique.
Le mur est en béton, déposé en gros cordons par une imprimante à portique de la même façon que l’imprimante de bureau dépose du plastique. En 2024, l’armée américaine achevait trois casernes imprimées en 3D à Fort Bliss, au Texas, chacune avec 36 lits superposés pour 72 soldats au plus. Le 3D-Printed Habitat Challenge de la NASA s’est terminé en mai 2019 avec des équipes imprimant des habitats au tiers de l’échelle pour la Lune ou Mars en 30 heures réparties sur quatre jours ; l’équipe gagnante a reçu 500 000 dollars.
La tuyère de fusée représente le projet RAMPT de la NASA, qui a imprimé une chambre de combustion en cuivre par fusion laser sur lit de poudre et de grandes tuyères par dépôt d’énergie dirigée. La NASA indique que la méthode a ramené la fabrication d’une tuyère de plusieurs années à quelques mois ou semaines, et que les pièces ont cumulé plus de 16 000 secondes d’essais à chaud. RAMPT a fabriqué une tuyère à 65 % de la taille d’une tuyère de RS-25 ; la taille sur la scène est une estimation et est signalée comme telle.
Le plus petit record est sur une étagère de l’atelier. En novembre 2014, l’imprimante de la Station spatiale internationale a fabriqué sa première pièce, une plaque frontale pour le carter de son propre extrudeur. En décembre 2014, elle a imprimé une clé à cliquet à partir d’un fichier envoyé depuis le sol : 104 couches, 4 heures, 4,48 pouces (11,4 cm) de long.
Vous et l’imprimante
Ouvrez « Vous » et saisissez votre taille et votre poids. La page imprime sur l’imprimante de bureau une figurine sans visage de vous à l’échelle 1:20 (85 mm pour une taille de 170 cm) et estime sa durée et son filament avec le même slicer.
Elle fait aussi le calcul dans l’autre sens. Le volume de votre corps est à peu près votre poids divisé par la densité de l’eau, soit environ 1 kg par litre (une estimation). Une personne de 65 kg fait environ 64 litres ; remplie de PLA, cela ferait environ 80 kg de plastique. À la limite de débit de 15 mm³ par seconde de cette imprimante, il faudrait environ 50 jours d’impression sans interruption. L’imprimante de l’université du Maine, à 500 livres par heure, en demanderait environ 21 minutes. Les vraies statues sont imprimées creuses, donc les deux chiffres ne donnent qu’un ordre de grandeur.
Chaleur, émissions et résine
Une imprimante de bureau réunit dans une seule boîte un appareil de chauffe, des pièces mobiles et une source d’émissions, et le NIOSH range les trois parmi les dangers de l’impression 3D, avec les lasers, les défauts électriques pendant l’entretien, les solvants et le bruit.
La buse chauffe à environ 190 à 260 °C et le plateau jusqu’à 100 °C environ. Les deux brûlent ; laissez-les refroidir avant d’y mettre la main. Tenez cheveux, doigts et manches à l’écart des courroies et des axes mobiles pendant que l’imprimante fonctionne.
En fondant, le plastique libère des particules ultrafines (de moins de 100 nanomètres) et des composés organiques volatils. Dans une étude de 2013, Stephens et ses collègues ont mesuré des imprimantes de bureau libérant environ 20 milliards de particules ultrafines par minute avec du PLA et environ 190 milliards avec de l’ABS. Une étude plus large de 2016, par Azimi et ses collègues, a testé plusieurs imprimantes et filaments et trouvé des émissions différant de plusieurs ordres de grandeur entre eux, avec du styrène parmi les composés de l’ABS. Imprimez dans une pièce aérée, tenez l’imprimante hors des chambres et ne vous penchez pas dessus pendant qu’elle fonctionne. La résine exige aussi gants et protection des yeux.
Comment fonctionnent les modèles de cette page
Ce qui est calculé directement :
- Le nombre de couches, à partir de la hauteur et de la hauteur de couche.
- Le volume de plastique, à partir de la longueur de chaque ligne fois sa largeur (0,42 mm, pour une buse de 0,4 mm) fois la hauteur de couche, plus le support et l’adhérence au plateau.
- La longueur et la masse de filament, à partir de ce volume, du filament de 1,75 mm et de la densité.
- Quelles surfaces sont tournées vers le bas plus raide qu’une limite, à partir de la forme elle-même.
Ce qui relève d’un modèle, marqué « modèle » sur la scène :
- Durée d’impression : des vitesses par type de ligne, une limite de débit volumique (15 mm³/s pour le PLA, 12 pour le PETG, 14 pour l’ABS, 4 pour le TPU), 25 % pour l’accélération et les coins, 1,4 s par changement de couche et des déplacements à 150 mm/s. Les vrais slicers simulent l’accélération déplacement par déplacement et donneraient des durées différentes pour la même pièce.
- Indice de résistance : la part de plastique porteur, le remplissage étant compté de 70 à 100 % selon le motif, un facteur de matériau, et un facteur de 0,55 à 0,75 pour les charges à travers les couches.
- Limite de surplomb : 45 degrés pour le PLA avec ventilateur à 0,2 mm, 12 degrés de moins sans ventilateur, environ 4 degrés de plus ou de moins par 0,1 mm de hauteur de couche ; ponts jusqu’à 30 mm ; les lèvres plates jusqu’à 1,6 mm comptent comme portées par les lignes voisines.
- Risque de gauchissement : la rétraction du matériau fois la taille de l’empreinte, réduite par une bordure ou un radeau.
Les formes sont échantillonnées sur une grille d’environ 0,3 à 1,2 mm par cellule, donc les détails très fins sont lissés. La pièce dessinée fusionne des couches quand il y en a plus que l’appareil ne peut en dessiner, comme l’affichage l’indique. Les échecs de la scène sont des images de ce qui se passe, pas des simulations de l’écoulement du plastique.
À essayer
- Le bras le plus incliné : choisissez le test de surplomb, désactivez le support et inclinez le bras aussi loin que possible tant qu’il s’imprime proprement. Essayez ensuite des couches plus fines et le ventilateur coupé.
- Une maison en moins d’une heure : la petite maison démarre à environ 70 minutes ; ramenez l’estimation sous 60 sans la faire rater.
- Un engrenage solide et léger : 11 g au plus avec un indice de résistance de 50 ou plus. Les parois comptent plus que le remplissage.
- Un crochet qui tient : le même crochet, couché sur le côté.
- De l’ABS sans gauchissement : la petite maison en ABS, avec la bonne adhérence au plateau.
- Une sphère qui ne rate pas, et une figurine de vous.
- Trois quiz : compter les couches, nommer la cause d’un échec, choisir le type d’imprimante pour un objet.
Le codex compte 48 fiches (les formes, les échecs, les sept procédés, les grandes impressions, les matériaux, les motifs de remplissage et l’histoire), et 15 objets sont cachés sur les étagères, l’établi et le sol de l’atelier.
Questions
Combien de temps dure une impression 3D ?
De quelques minutes à plusieurs jours. Sur le modèle, un cube de 20 mm prend environ 18 minutes avec des couches de 0,2 mm, le petit bateau environ 52 minutes et la tasse de 80 mm plus de quatre heures et demie. La durée croît avec le nombre de couches et la longueur totale des lignes, et diminue avec la vitesse jusqu’à la limite de débit du hotend.
Que change la hauteur de couche ?
Le nombre de couches, le lissé des surfaces courbes et inclinées, et la durée. Diviser la hauteur de couche par deux multiplie la durée d’impression par 1,5 à 2. La résistance change bien moins.
Qu’est-ce que le remplissage, et combien en faut-il ?
Le remplissage est le motif clairsemé à l’intérieur des parois. Les pièces décoratives sont souvent imprimées à 10 à 20 % ; celles qui portent une charge en demandent plus, et plus de parois. Le cube de 20 mm à 15 % de remplissage est plein de plastique au tiers environ.
Quel motif de remplissage est le plus solide ?
Dans les essais, la quantité de remplissage compte plus que son motif. Les triangles, la gyroïde et le nid d’abeille sont rigides dans plus de directions que les lignes, et la gyroïde évite en outre les croisements. L’indice de résistance de la scène est une valeur du modèle pour comparer des réglages, pas une résistance mesurée.
Pourquoi ma pièce est-elle faible entre les couches ?
Chaque couche est soudée à celle du dessous quand elle est encore chaude, et cette soudure est plus faible que les lignes elles-mêmes. Tournez la pièce pour que la charge suive le sens des couches, comme avec le crochet couché sur le côté.
Quelle est la règle des 45 degrés ?
Les surplombs jusqu’à environ 45 degrés par rapport à la verticale s’impriment en général sans support, car chaque nouvelle ligne repose sur environ la moitié de la ligne du dessous. La limite réelle dépend du matériau, de la température, du refroidissement et de la hauteur de couche.
Les surplombs ont-ils toujours besoin de supports ?
Non. Les ponts entre deux points, les pentes sous la limite, une autre orientation ou un chanfrein à la place d’un plafond plat les évitent souvent. Les machines à lit de poudre n’en demandent aucun pour les pièces en plastique, car la poudre en vrac retient la pièce.
Pourquoi les coins se décollent-ils du plateau ?
C’est le gauchissement (warping). Le plastique se rétracte en refroidissant et les couches du dessus tirent les coins vers le haut. Un plateau propre, de niveau et chaud, une bordure ou un radeau, et une enceinte fermée pour l’ABS aident.
Quelle différence entre le PLA, le PETG, l’ABS et le TPU ?
Le PLA s’imprime facilement et gauchit à peine, mais ramollit vers 55 à 60 °C. Le PETG est plus tenace et fait plus de fils. L’ABS supporte mieux la chaleur mais gauchit et émet plus de particules. Le TPU est caoutchouteux et doit être imprimé lentement.
Le filament se mesure-t-il en mètres ou en grammes ?
Les deux. Un mètre de PLA de 1,75 mm pèse environ 3 g, donc une bobine de 1 kg contient environ 335 m. Les slicers donnent les deux chiffres pour chaque impression.
Qu’est-ce que le G-code ?
Un fichier texte de déplacements et de réglages, un par ligne, comme G1 X120.5 Y98.2 E3.21. L’imprimante le suit ligne après ligne. Ce langage vient des machines-outils à commande numérique.
L’impression 3D est-elle sûre à l’intérieur ?
Avec précaution. Les imprimantes libèrent des particules ultrafines et des composés volatils pendant qu’elles fonctionnent, davantage avec l’ABS qu’avec le PLA dans les mesures ; imprimez donc dans une pièce aérée et pas là où l’on dort. La buse et le plateau brûlent, et la résine non polymérisée exige gants et protection des yeux.
Pourquoi les imprimantes à résine impriment-elles à l’envers ?
La plupart des imprimantes à résine de bureau éclairent la résine par le dessous à travers un film transparent. La pièce doit donc être suspendue à un plateau au-dessus, et le plateau se soulève après chaque couche pour laisser la place à la suivante.
Peut-on imprimer du métal ?
Oui, avec d’autres machines. La fusion laser sur lit de poudre fait fondre la poudre métallique couche par couche, et le dépôt d’énergie dirigée fait fondre poudre ou fil au fil de son apport. La NASA a ainsi imprimé des chambres de combustion et des tuyères de fusée.
Quel est le plus grand objet imprimé en 3D ?
Dans les records Guinness de 2019, le plus grand objet plein imprimé en 3D était le 3Dirigo, un bateau de 7,62 m de long et de 2268 kg, imprimé en 72 heures à l’université du Maine. Les bâtiments imprimés sont plus grands, mais ils sont faits de nombreux éléments imprimés ou imprimés sur place en béton.
Les chiffres de la scène sont-ils réels ?
Le nombre de couches, la longueur et la masse de filament découlent directement de la géométrie et de la densité. La durée d’impression, la résistance, la limite de surplomb et le risque de gauchissement sont des modèles écrits pour cette page et signalés comme tels. Les chiffres de record (3Dirigo, la clé de l’ISS, le défi de la NASA) proviennent des sources ci-dessous.
Vocabulaire
- Fabrication additive : fabriquer une pièce en assemblant de la matière, généralement couche sur couche ; le nom normalisé de l’impression 3D.
- Extrusion de matière : le procédé de l’imprimante à filament ; FDM et FFF en sont d’autres noms.
- Slicer : le programme qui découpe un modèle en couches et écrit le G-code.
- Hauteur de couche : l’épaisseur de chaque couche.
- Paroi (périmètre) : une boucle autour du contour d’une couche.
- Peau : les couches pleines du dessus et du dessous.
- Remplissage : le motif clairsemé à l’intérieur des parois.
- Surplomb : la partie d’une couche qui dépasse la couche du dessous.
- Pont : une ligne imprimée à travers un vide entre deux appuis.
- Support : un échafaudage cassable imprimé sous les surplombs.
- Jupe, bordure, radeau : une boucle autour de la première couche, des boucles à son contact, et une plateforme dessous.
- Hotend : la partie chauffée de la tête (dissipateur, barrière thermique, bloc chauffant, buse).
- Extrudeur : les roues qui poussent le filament.
- Limite de débit : le maximum de plastique qu’un hotend peut fondre par seconde.
- Rétraction : tirer un peu le filament en arrière avant un déplacement.
- Gauchissement (warping) : les coins qui se décollent du plateau quand le plastique se rétracte.
- Photopolymérisation en cuve : durcir de la résine liquide avec de la lumière, couche par couche.
- Fusion sur lit de poudre : faire fondre de la poudre avec un laser ou un faisceau d’électrons, couche par couche.
- G-code : le langage texte de déplacements que suit l’imprimante.
Sources
- ISO, "ISO/ASTM 52900:2021 Additive manufacturing, general principles, fundamentals and vocabulary": https://www.iso.org/standard/74514.html (checked 2026-10-19)
- National Institute of Standards and Technology (NIST), "Additive manufacturing": https://www.nist.gov/additive-manufacturing (checked 2026-10-19)
- NIST, "AM Bench, additive manufacturing benchmark test series": https://www.nist.gov/ambench (checked 2026-10-19)
- Migler, K. and Ricker, R. (2016), "Measurement science roadmap for polymer-based additive manufacturing", NIST AMS 100-5: https://doi.org/10.6028/NIST.AMS.100-5 (checked 2026-10-19)
- Kramer, T., Proctor, F. and Messina, E. (2000), "The NIST RS274NGC interpreter, version 3", NIST: https://www.nist.gov/publications/nist-rs274ngc-interpreter-version-3 (checked 2026-10-19)
- Kodama, H. (1981), "Automatic method for fabricating a three-dimensional plastic model with photo-hardening polymer", Review of Scientific Instruments 52, 1770: https://doi.org/10.1063/1.1136492 (checked 2026-10-19)
- Hull, C. W., US patent 4,575,330, "Apparatus for production of three-dimensional objects by stereolithography" (filed 1984, granted 1986): https://patents.google.com/patent/US4575330A/en (checked 2026-10-19)
- Crump, S. S., US patent 5,121,329, "Apparatus and method for creating three-dimensional objects" (filed 1989, granted 1992): https://patents.google.com/patent/US5121329A/en (checked 2026-10-19)
- Deckard, C. R., US patent 4,863,538, "Method and apparatus for producing parts by selective sintering", University of Texas repository: https://repositories.lib.utexas.edu/items/812bc383-47cb-42fe-9ad6-beee556f4f1d (checked 2026-10-19)
- University of Texas at Austin, Walker Department of Mechanical Engineering, "Selective laser sintering, from a Texas idea to a global industry": https://me.utexas.edu/news/619-selective-laser-sintering-from-a-texas-idea-to-a-global-industry (checked 2026-10-19)
- Jones, R. et al. (2011), "RepRap, the replicating rapid prototyper", Robotica 29, 177 to 191: https://doi.org/10.1017/S026357471000069X (checked 2026-10-19)
- Ahn, S.-H. et al. (2002), "Anisotropic material properties of fused deposition modeling ABS", Rapid Prototyping Journal 8, 248 to 257: https://doi.org/10.1108/13552540210441166 (checked 2026-10-19)
- Ngo, T. D. et al. (2018), "Additive manufacturing (3D printing): a review of materials, methods, applications and challenges", Composites Part B 143, 172 to 196: https://doi.org/10.1016/j.compositesb.2018.02.012 (checked 2026-10-19)
- Fernandez-Vicente, M. et al. (2016), "Effect of infill parameters on tensile mechanical behavior in desktop 3D printing", 3D Printing and Additive Manufacturing 3, 183 to 192: https://doi.org/10.1089/3dp.2015.0036 (checked 2026-10-19)
- Chacón, J. M. et al. (2017), "Additive manufacturing of PLA structures using fused deposition modelling: effect of process parameters on mechanical properties", Materials & Design 124, 143 to 157: https://doi.org/10.1016/j.matdes.2017.03.065 (checked 2026-10-19)
- Oleff, A. et al. (2021), "Process monitoring for material extrusion additive manufacturing: a state-of-the-art review", Progress in Additive Manufacturing 6, 705 to 730: https://doi.org/10.1007/s40964-021-00192-4 (checked 2026-10-19)
- Wang, T.-M., Xi, J.-T. and Jin, Y. (2007), "A model research for prototype warp deformation in the FDM process", International Journal of Advanced Manufacturing Technology 33, 1087 to 1096: https://doi.org/10.1007/s00170-006-0556-9 (checked 2026-10-19)
- Jiang, J., Xu, X. and Stringer, J. (2018), "Support structures for additive manufacturing: a review", Journal of Manufacturing and Materials Processing 2, 64: https://doi.org/10.3390/jmmp2040064 (checked 2026-10-19)
- Schoen, A. H. (1970), "Infinite periodic minimal surfaces without self-intersections", NASA Technical Note D-5541: https://ntrs.nasa.gov/citations/19700020472 (checked 2026-10-19)
- Bagheri, A. and Jin, J. (2019), "Photopolymerization in 3D printing", ACS Applied Polymer Materials 1, 593 to 611: https://doi.org/10.1021/acsapm.8b00165 (checked 2026-10-19)
- Goodridge, R. D., Tuck, C. J. and Hague, R. J. M. (2012), "Laser sintering of polyamides and other polymers", Progress in Materials Science 57, 229 to 267: https://doi.org/10.1016/j.pmatsci.2011.04.001 (checked 2026-10-19)
- Farah, S., Anderson, D. G. and Langer, R. (2016), "Physical and mechanical properties of PLA, and their functions in widespread applications", Advanced Drug Delivery Reviews 107, 367 to 392: https://doi.org/10.1016/j.addr.2016.06.012 (checked 2026-10-19)
- Stephens, B. et al. (2013), "Ultrafine particle emissions from desktop 3D printers", Atmospheric Environment 79, 334 to 339: https://doi.org/10.1016/j.atmosenv.2013.06.050 (checked 2026-10-19)
- Azimi, P. et al. (2016), "Emissions of ultrafine particles and volatile organic compounds from commercially available desktop three-dimensional printers with multiple filaments", Environmental Science & Technology 50, 1260 to 1268: https://doi.org/10.1021/acs.est.5b04983 (checked 2026-10-19)
- NIOSH (CDC), "Safe 3D printing is for everyone, everywhere": https://www.cdc.gov/niosh/bulletin/2024/safe-3d-printing.html (checked 2026-10-19)
- NASA (2014), "Open for business: 3-D printer creates first object in space on International Space Station": https://www.nasa.gov/missions/station/open-for-business-3-d-printer-creates-first-object-in-space-on-international-space-station (checked 2026-10-19)
- NASA (2014), "Space station 3-D printer builds ratchet wrench to complete first phase of operations": https://www.nasa.gov/missions/station/space-station-3-d-printer-builds-ratchet-wrench-to-complete-first-phase-of-operations/ (checked 2026-10-19)
- NASA, "Rapid Analysis and Manufacturing Propulsion Technology (RAMPT)": https://www.nasa.gov/rapid-analysis-and-manufacturing-propulsion-technology (checked 2026-10-19)
- NASA (2019), "Teams 3D print planetary habitats, awarded $700K in NASA challenge": https://www.nasa.gov/news-release/teams-3d-print-planetary-habitats-awarded-700k-in-nasa-challenge (checked 2026-10-19)
- University of Maine Advanced Structures and Composites Center (2019), "UMaine Composites Center receives three Guinness World Records related to largest 3D printer": https://composites.umaine.edu/2019/10/11/umaine-composites-center-receives-three-guinness-world-records-related-to-largest-3d-printer (checked 2026-10-19)
- University of Maine Advanced Structures and Composites Center, "BioHome3D": https://composites.umaine.edu/advanced-manufacturing/biohome3d/ (checked 2026-10-19)
- US Army (2024), "New innovative Army effort builds 3D printed barracks": https://www.army.mil/article/274036/new_innovative_army_effort_builds_3d_printed_barracks (checked 2026-10-19)
- US National Institutes of Health, "NIH 3D": https://3d.nih.gov/ (checked 2026-10-19)
Textes et simulations : CC BY-NC-SA 4.0, sauf mention contraire.
D'autres expositions
Machine à coudre : comment se forme un point
L’aiguille d’une machine à coudre ne traverse jamais entièrement le tissu : à chaque point, le crochet entraîne plutôt son fil tout autour de la canette.
Origami : plier et déplier 20 modèles pas à pas
Une grue demande environ 30 plis, un gobelet six. À chaque sommet plié à plat, le nombre de montagnes et de vallées diffère exactement de deux.
Comment faire des nœuds : 40 nœuds pas à pas
Dans une série d’essais de rupture, un nœud de chaise gardait environ 63 % de la résistance de la corde, et un nœud d’écoute environ la moitié.
Systèmes d’écriture du monde : le hangeul et 22 autres
Le livre de 1446 présentant le hangeul dit que ㄱ dessine la racine de la langue fermant la gorge. Le hangeul côtoie ici 22 autres écritures, des coins d’argile au braille.
Code QR : comment il est lu
Couvrez 30 % d’un code QR avec la main et un téléphone le lit encore. Couvrez un coin et il ne le lit plus.
Règle à calcul : apprenez à l’utiliser sur un modèle
Sur une règle de 25 cm, le 2 est à 75,3 mm du 1, car 250 × log 2 = 75,3. Mettre deux de ces longueurs bout à bout multiplie les nombres.