FIG. 105Passo a passo
Como funciona uma impressora 3D, camada por camada
Um cubo de 20 mm impresso em camadas de 0,2 mm tem exatamente 100 camadas, cada uma desenhada por um bico de 0,4 mm de largura.
Este dispositivo não consegue mostrar o modelo 3D. Abaixo, você pode ler as etapas do guia em texto.
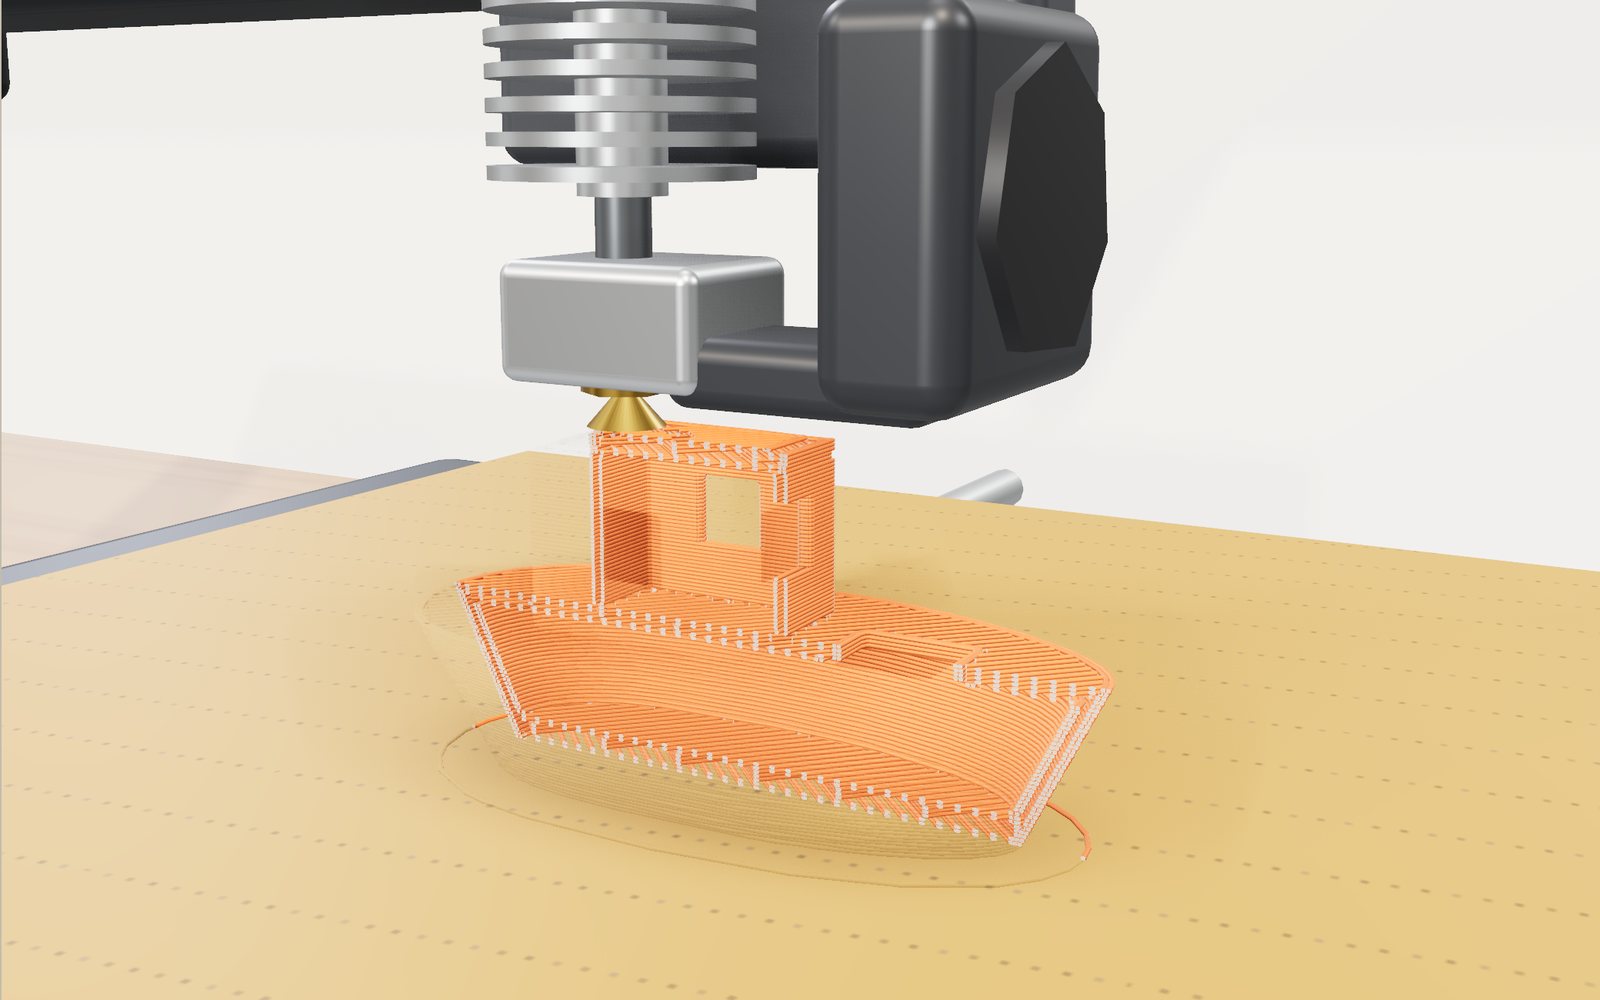
1 / 16 Um barco cresce camada por camadaO plástico derretido sai de um bico de 0,4 mm e é depositado uma linha por vez. A metade da frente está cortada para você ver o preenchimento crescer dentro das paredes.
Arraste para girar. Use a rolagem ou o gesto de pinça para ampliar.
Um barco que cresce da mesa para cima
Como funciona uma impressora 3D? Ela empurra um fio de plástico por um bico quente e desenha o objeto uma fatia plana depois da outra, cada uma com 0,2 mm de espessura e colada na anterior enquanto ainda está morna. Ponha uma impressora 3D de mesa sobre uma mesa, inicie uma impressão e volte dez minutos depois: há uma forma fina e plana na mesa de impressão. Volte depois de uma hora e há um barquinho. Nada foi talhado de um bloco.
É isso que a cena mostra. Uma impressora genérica de estrutura aberta fica sobre uma bancada de oficina. Sua mesa desliza da frente para trás, sua cabeça da esquerda para a direita, e a viga que carrega a cabeça sobe uma camada por vez. A peça sobre a mesa não é um modelo pronto sendo revelado. Ela é depositada linha a linha, na ordem em que uma impressora real faria: primeiro o suporte, depois os laços de parede e por fim a pele sólida e o preenchimento esparso do interior. As linhas mais novas brilham em laranja por um instante, como o plástico fresco sob um bico, e com "Corte" ligado a metade da frente da peça é removida para você ver o preenchimento crescer dentro das paredes.
Você pode escolher entre 14 formas, de um cubo de teste de 20 mm a um bocal de foguete e uma figura de você, e mudar os ajustes que um slicer pediria: altura da camada, paredes, preenchimento e seu padrão, suporte, aderência à mesa, material, velocidade e um ventilador de resfriamento. A página fatia a forma de novo a cada mudança e estima as camadas, o filamento e o tempo de impressão. Outras vistas mostram o trajeto do bico como G-code, sete falhas comuns reproduzidas na mesa, uma impressora de resina e uma máquina de leito de pó construindo a mesma forma, e um pátio com objetos impressos de vários metros de comprimento ao lado de uma pessoa de 1,7 m.
Os números vêm com etiqueta. A contagem de camadas, o comprimento do filamento e sua massa decorrem direto da geometria e da densidade. O tempo de impressão, a resistência e o limite de balanço vêm de modelos escritos para esta página, marcados como "modelo" na cena, e a última parte deste artigo diz o que esses modelos deixam de fora.
O que a impressora está fazendo
O tipo de impressora na bancada é o mais comum em casas, escolas e bibliotecas. A maioria das pessoas o chama de impressora FDM ou FFF. A norma internacional da área, a ISO/ASTM 52900, chama o processo de extrusão de material: o material é dispensado de forma seletiva por um bico ou orifício. S. Scott Crump pediu em outubro de 1989 a patente para construir objetos assim, extrudando termoplástico de uma cabeça dispensadora móvel; ela foi concedida em junho de 1992.
Siga o plástico a partir do carretel. O filamento é um fio de plástico de 1,75 mm de espessura, enrolado em um carretel que costuma conter um quilo. Duas engrenagens dentadas da extrusora o seguram e o empurram para dentro do hotend, a parte quente. O topo do hotend é um dissipador com aletas, e entre o dissipador e o aquecedor fica um tubo fino chamado barreira térmica. A função deles é manter o filamento sólido até o último instante: se amolecesse cedo demais, ele dobraria dentro do tubo em vez de ser empurrado, e o bico entupiria. Abaixo da barreira térmica fica um bloco aquecedor de alumínio com um cartucho aquecedor e um sensor de temperatura, e parafusado nele está o bico de latão, com um furo de 0,4 mm de diâmetro. O plástico sai desse furo a cerca de 200 °C ou mais, conforme o material.
Ligue "Dentro do hotend" e a carcaça da cabeça fica transparente: o filamento sólido desce pelo centro e, nos últimos milímetros, vira uma massa derretida incandescente.
Três motores movem o bico em relação à mesa. Neste projeto, um motor desliza a mesa da frente para trás, outro puxa a cabeça para a esquerda e a direita com uma correia dentada, e fusos levantam a viga inteira, o pórtico, exatamente a altura de uma camada a cada camada concluída. Outras impressoras baixam a mesa em vez de subir a cabeça, ou movem a cabeça nas três direções; o resultado é o mesmo: um bico que pode ser colocado em qualquer ponto de uma caixa de cerca de 22 cm de lado.
Ao lado do bico há um pequeno ventilador com um duto. Ele sopra sobre a linha que acabou de sair, para que ela firme antes de outra ser depositada em cima. Esse ventilador importa mais do que parece: balanços e pontes, que aparecem adiante, dependem dele.
A mesa é uma placa aquecida com uma chapa texturizada por cima. O calor mantém a primeira camada mole o bastante para agarrar na chapa e impede que a base da peça encolha e se solte enquanto o resto é impresso.
De um modelo 3D a camadas: o que faz um slicer
Uma impressora não entende formas. Ela entende uma lista de movimentos. O programa que transforma um modelo 3D nessa lista se chama slicer (fatiador), e faz quatro coisas.
Ele corta o modelo com planos horizontais, um por camada, e calcula o contorno do modelo em cada plano. Depois decide o que desenhar dentro de cada contorno: laços ao longo da borda (paredes), áreas sólidas onde a camada está perto do topo ou da base da peça (pele), um padrão esparso em todo o resto (preenchimento) e um andaime que se quebra depois, sob as partes que ficam no ar (suporte). Ordena essas linhas e os deslocamentos entre elas. Por fim escreve cada movimento como uma linha de G-code e acrescenta as temperaturas, o ventilador e as velocidades.
O slicer desta página faz os mesmos passos de forma simplificada. Cada forma é descrita como uma função de distância com sinal: para qualquer ponto do espaço ela dá a distância até a superfície, negativa dentro e positiva fora. A página amostra essa função em uma grade de cerca de 112 células de largura e até 150 fatias de altura. Cada fatia é então convertida em um mapa de distâncias bidimensional do seu próprio contorno, o que permite colocar um laço de parede exatamente 0,21 mm dentro da borda (meia largura de linha), o seguinte 0,42 mm mais adiante, e assim por diante. Os contornos saem desse mapa por marching squares, uma maneira comum de traçar uma curva de nível numa grade.
Escolha uma forma e o indicador diz "Fatiando" por um instante enquanto isso é feito. Num computador rápido leva uma fração de segundo; num celular antigo, cerca de um segundo.
Altura da camada e número de camadas
O primeiro ajuste de qualquer slicer é a altura da camada. O número de camadas vem direto dela:
camadas = altura ÷ altura da camada, arredondado para cima
Um cubo de 20 mm impresso a 0,2 mm tem exatamente 100 camadas. O barquinho da cena tem 42 mm de altura: 210 camadas a 0,2 mm, 350 a 0,12 mm, 525 a 0,08 mm e 132 a 0,32 mm. Por isso o cubo é a primeira impressão habitual. Se sair com 20 mm de altura, a impressora anda a distância certa por camada; se o indicador e o paquímetro discordarem, é preciso conferir os passos por milímetro do eixo vertical.
Camadas mais finas ficam mais lisas, porque os degraus entre camadas numa superfície curva ou inclinada são menores. Também levam mais tempo, aproximadamente em proporção ao número de camadas: no modelo, o barco leva 52 minutos a 0,2 mm, 86 a 0,12 mm e 128 a 0,08 mm. Camadas mais grossas são mais rápidas, mas só até certo ponto, como explica a seção sobre o tempo de impressão.
As camadas não podem ser mais grossas do que o bico permite. Uma linha esmagada contra a de baixo precisa ser mais larga do que alta, e uma regra prática comum põe o limite em cerca de três quartos do diâmetro do bico. O controle para em 0,32 mm para um bico de 0,4 mm.
Na cena, um barco de 210 camadas significaria milhares de pequenas linhas por camada, mais do que um celular consegue desenhar com fluidez. Por isso a página desenha a peça com até 120 camadas visíveis num computador rápido e menos em aparelhos mais lentos, e cada cordão desenhado representa uma ou duas camadas reais. O indicador avisa ("1,8 camada desenhada por linha"). Todos os números do indicador usam a contagem real de camadas.
Paredes, pele e preenchimento
Olhe uma peça impressa com "Corte" ligado e você vê três tipos de plástico.
As paredes são laços ao redor do contorno de cada camada. Duas paredes com um bico de 0,4 mm formam uma casca de cerca de 0,8 mm de espessura. O laço externo é impresso na metade da velocidade porque é a superfície que se vê; os laços internos vão mais rápido. Mais paredes deixam a peça mais forte e mais pesada. Numa peça pequena, a maior parte do plástico acaba nas paredes: no barquinho, os laços de parede somam cerca de 45 metros de trajeto, contra 4 metros de preenchimento esparso.
A pele é o topo e a base sólidos da peça. O slicer preenche uma camada por inteiro onde a peça termina a certa distância acima ou abaixo; esta página usa 0,8 mm no topo e 0,6 mm na base, o que a 0,2 mm dá quatro camadas de topo e três de base. As linhas da pele seguem a 45 graus e giram 90 graus a cada camada.
O preenchimento é todo o resto: um padrão esparso que mantém as paredes afastadas e suporta parte da carga. Com 15 % de preenchimento, cerca de 15 % do espaço dentro das paredes é plástico. A cena traz cinco padrões:
- Linhas: linhas paralelas que giram 90 graus a cada camada. O mais rápido e o mais fraco de lado.
- Grade: duas direções em cada camada. As linhas se cruzam nos mesmos pontos a cada camada, então o bico passa por cima das próprias linhas.
- Triângulos: três direções separadas por 60 graus, rígidas em todas as direções dentro da camada.
- Giroide: linhas onduladas que mudam com a altura, seguindo uma superfície batizada por Alan Schoen em um relatório da NASA de 1970 sobre superfícies mínimas. Ela divide o espaço em duas metades entrelaçadas sem se cruzar, então tem resistência parecida em todas as direções e o bico nunca cruza as próprias linhas.
- Favo de mel: células hexagonais. Fortes para o peso, mais lentas por causa dos cantos.
Quanto o preenchimento importa? Em 2016, Fernandez-Vicente e colegas imprimiram corpos de prova de tração com diferentes densidades e padrões de preenchimento e viram que a fração de preenchimento mudava a resistência muito mais do que a escolha do padrão. Na cena, o cubo de 20 mm com 15 % de preenchimento usa 3,4 g de filamento; com 100 % usa 9,9 g e leva mais que o dobro do tempo (40 minutos contra 18, valores do modelo). Com 15 %, o cubo é plástico em cerca de um terço; o resto é ar.
O índice de resistência da cena é um valor do modelo: a fração da seção da peça que é plástico resistente, com o preenchimento contado por menos que o valor cheio conforme o padrão, vezes um fator do material. Serve para comparar ajustes na mesma forma, não para prever a carga de ruptura de uma peça real.
Por que uma peça impressa é mais fraca através das camadas
Uma peça impressa não é um bloco único de plástico. É uma pilha de linhas, cada uma soldada às vizinhas e à camada de baixo quando ainda estava quente. Essas soldas raramente são tão fortes quanto as próprias linhas.
O efeito já foi medido muitas vezes. Em 2002, Sung-Hoon Ahn e colegas testaram ABS impresso e viram que a resistência depende muito da direção das linhas em relação à carga: puxados ao longo das linhas, os corpos de prova eram muito mais fortes do que quando a carga separava as linhas. Em 2017, Chacón e colegas imprimiram corpos de prova de PLA deitados, de lado e em pé; os em pé, puxados através das camadas, foram os mais fracos. Um roteiro do NIST de 2016 sobre manufatura aditiva de polímeros inclui a resistência dessas soldas entre as propriedades difíceis de medir e de prever.
O gancho de parede da cena mostra a consequência. Impresso em pé, a carga de um casaco separa as camadas da haste; o indicador dá uma resistência de 29 sob carga. Deitado de lado, a carga corre ao longo das linhas: 48, com o mesmo peso de plástico. O fator do modelo entre as duas direções é 0,6 para o PLA, um número redondo dentro da faixa que esses ensaios relatam; o fator real depende da temperatura, da velocidade, do resfriamento e da própria peça.
Escondido na oficina há um gancho que rachou limpo entre duas camadas. É assim que costuma ficar uma impressão em pé quando quebra.
Balanços, pontes e suportes
Toda camada precisa ser impressa sobre alguma coisa. Numa parede vertical, cada linha se apoia por inteiro na linha de baixo. Numa parede inclinada, cada camada avança um pouco além da de baixo e se apoia em parte no ar. Até onde se pode ir?
A regra prática comum é 45 graus em relação à vertical. Nesse ângulo, com camadas de 0,2 mm e linhas de 0,42 mm, cada linha nova se sobrepõe a cerca de metade da linha de baixo, o suficiente para se sustentar enquanto esfria. Mais inclinado que isso, as linhas começam a ceder; muito mais, o plástico não tem onde se apoiar e cai em fios. Uma revisão de 2018 sobre estruturas de suporte, de Jiang, Xu e Stringer, dá 45 graus como o limite comum e lista os muitos tipos de suporte que os slicers constroem quando um modelo o ultrapassa.
O teste de balanço da cena é um braço que se projeta num ângulo que você escolhe. A página compara cada superfície voltada para baixo com um ângulo crítico e informa a área que fica pendurada no ar. Para PLA com o ventilador ligado e camadas de 0,2 mm, o limite do modelo é 45 graus. Com o ventilador desligado, cai para 33 graus, porque a linha fica mole por mais tempo. Camadas mais finas o elevam um pouco: a 0,12 mm cada camada avança menos, e o modelo admite cerca de 48 graus. São valores do modelo, escolhidos para coincidir com a regra prática comum; o limite de uma impressora real depende do plástico, da temperatura, da velocidade e do ventilador, e é por isso que as pessoas imprimem testes de balanço.
As pontes são a exceção. Um vão horizontal entre dois pilares é o balanço mais extremo que existe, e mesmo assim as impressoras fazem pontes de 20 ou 30 mm sem suporte. Uma linha de ponte é presa nas duas pontas: o bico a arrasta pelo vão como uma corda, e o ventilador a resfria antes que ceda. A ponte da cena tem um tabuleiro de 26 mm que imprime limpo; a página trata como "pontável" um vão de até 30 mm (um valor do modelo). Os topos das janelas do barquinho e da casinha também são pontes.
Quando um modelo passa do limite, o slicer acrescenta suporte: colunas esparsas de linhas sob o balanço, impressas para poderem ser quebradas depois. "Tocando a mesa" constrói suporte só onde ele pode se apoiar na mesa; "em todo lugar" também o constrói sobre a própria peça. O suporte custa filamento e tempo e deixa marcas. Na cena, a esfera de 40 mm falha sem suporte (sua metade inferior se projeta cada vez mais em direção à mesa) e imprime com ele. O bocal de foguete também falha: acima da garganta estreita a parede se abre para fora, e sustentá-lo acrescenta cerca de 22 minutos e 6 g à impressão.
O suporte mais barato é nenhum suporte. Virar a peça, dividi-la em duas ou trocar um teto plano por um chanfro de 45 graus muitas vezes elimina a necessidade. O barquinho da cena foi desenhado com isso em mente: seu casco nunca se projeta mais que 25 graus.
A primeira camada e a aderência à mesa
Se a primeira camada não grudar, nada acima dela vai ficar firme. A primeira camada é impressa devagar (25 mm/s no modelo) e pressionada um pouco contra a mesa para que se espalhe e agarre. A mesa aquecida ajuda: cerca de 60 °C para PLA, 80 °C para PETG e 100 °C para ABS são valores típicos.
O plástico encolhe ao esfriar, e uma peça impressa esfria de forma desigual, de baixo para cima. As camadas superiores são depositadas quentes sobre camadas que já encolheram; ao esfriar, elas também encolhem e puxam as de baixo. Numa peça longa e plana, a tração se soma nos cantos, e os cantos se curvam e levantam da mesa. Isso é o empenamento (warping). Wang e colegas o modelaram em 2007 e o atribuíram a esse encolhimento e à diferença de temperatura entre camadas, com o comprimento da peça e o encolhimento do material agravando-o. O ABS encolhe muito mais que o PLA, e por isso o ABS é impresso em câmara fechada sobre uma mesa quente.
Os slicers oferecem três auxílios, todos no controle "Aderência à mesa":
- Uma saia (skirt) é um laço desenhado a poucos milímetros ao redor da peça antes de começar. Ela prepara o bico e mostra se a primeira camada está nivelada; não encosta na peça.
- Uma borda (brim) são vários laços desenhados bem ao redor da primeira camada, encostando nela, como a aba de um chapéu. Ela alarga a área que prende os cantos e é cortada depois.
- Uma jangada (raft) é uma plataforma grossa de algumas camadas impressa sob toda a peça. É a que melhor segura e a que mais custa.
Imprima a casinha em ABS só com uma saia e o risco de empenamento do modelo é 1,28: os cantos levantam, e a cena mostra isso. Acrescente uma borda e o risco cai para 0,58, abaixo do limite do modelo de 0,7. Em PLA, a mesma casinha fica em 0,27 só com a saia.
Tempo de impressão: para onde vão os minutos
O tempo de impressão do indicador é a parte desta página que é mais claramente um modelo, e também o número que mais gente quer saber.
O slicer sabe o comprimento de cada linha, então uma primeira estimativa é simples: somar todos os comprimentos e dividir pela velocidade. No modelo, o barquinho tem cerca de 45 m de laços de parede, 36 m de linhas de pele e 4 m de preenchimento esparso, mais cerca de 21 m de deslocamentos. Na velocidade inicial de 60 mm/s (paredes mais lentas, preenchimento mais rápido), isso explica a maior parte dos seus 52 minutos.
Três coisas deixam uma impressão mais lenta que isso.
Aceleração. Uma cabeça de impressão não muda de direção instantaneamente. Linhas curtas e cantos fechados fazem com que raramente alcance a velocidade máxima. O modelo soma 25 % a todo o tempo de impressão por isso.
Trocas de camada. No fim de cada camada a cabeça sobe, se move e recomeça. O modelo soma 1,4 segundo por camada, o que para o barco de 210 camadas dá cerca de cinco minutos.
O limite de fluxo. Um hotend só consegue derreter certa quantidade de plástico por segundo. Um hotend comum com bico de latão de 0,4 mm dá conta de algo como 10 a 15 milímetros cúbicos por segundo (um valor típico, não uma medição); o modelo usa 15 para o PLA. O plástico de um milímetro de linha é a largura da linha vezes a altura da camada, 0,42 × 0,2 = 0,084 mm³, então com camadas de 0,2 mm o hotend acompanha até cerca de 179 mm/s. Com camadas de 0,32 mm, o mesmo fluxo permite apenas 112 mm/s. É por isso que camadas mais grossas poupam menos tempo do que se imagina, e por que aumentar a velocidade além do limite não adianta nada: o indicador avisa quando isso acontece.
A tarefa da casinha mostra a troca. Com os ajustes iniciais, a casinha leva cerca de 70 minutos. Com camadas de 0,28 mm, cerca de 51, e a 100 mm/s, cerca de 47. O preenchimento quase não importa para a casinha, porque as paredes são finas e ela é quase toda parede.
O indicador também mostra a hora em que uma impressão iniciada agora terminaria. A velocidade de reprodução, no alto dos controles, define o fator do time-lapse: em "×100", um segundo na cena são 100 segundos de impressão, e em "velocidade real" o bico se move tão rápido quanto o de uma impressora real.
Filamento: gramas e metros
O plástico de uma impressão é o comprimento total das linhas vezes a largura da linha vezes a altura da camada. A partir desse volume, o comprimento e a massa do filamento saem de dois números.
Um filamento de 1,75 mm de diâmetro tem seção de π × 0,875² = 2,405 mm². Um metro dele contém 2405 mm³ de plástico, 2,405 cm³. A densidade do PLA é de cerca de 1,24 g/cm³, então um metro pesa cerca de 2,98 g, e um carretel de 1 kg contém cerca de 335 m. O barco usa 2,98 m, 8,9 g; um carretel cheio imprimiria umas cem unidades.
Os outros materiais da cena usam densidades típicas: cerca de 1,27 g/cm³ para o PETG, 1,04 para o ABS e 1,21 para o TPU. Elas variam de marca para marca, por isso a cena as rotula como valores típicos. O mesmo barco pesa 7,5 g em ABS, porque o ABS é mais leve.
Cada grama também precisa passar pela extrusora. Os números "E" do G-code são milímetros de filamento empurrado: uma linha de 1 mm de comprimento com camadas de 0,2 mm precisa de 0,084 mm³ de plástico, o que dá 0,0349 mm de filamento.
G-code: a impressora só segue linhas retas
A impressora nunca vê o barco. Ela recebe um arquivo de texto com um movimento por linha, numa linguagem chamada G-code. Uma linha típica é
G1 X120.50 Y98.20 E3.2104
que significa: mova-se em linha reta até X = 120,5 mm, Y = 98,2 mm e, enquanto se move, empurre o filamento até a extrusora ter alimentado 3,2104 mm no total. Uma linha que começa com G0 é um deslocamento sem extrusão, e linhas como M104 S210 definem a temperatura do bico. As curvas são feitas de muitos movimentos retos curtos.
A linguagem é mais antiga que a impressão 3D. Foi padronizada para máquinas-ferramenta de controle numérico, que cortam metal com o mesmo tipo de movimento, e o NIST publicou em 2000 um interpretador de referência para uma de suas versões, a RS274/NGC. As impressoras 3D usam uma pequena parte dela e acrescentam comandos próprios para temperaturas e ventiladores.
Abra "Trajeto do bico" e a cabeça fica oculta, exceto o bico. As linhas azuis marcam onde o bico vai empurrar plástico na camada atual e as tracejadas os deslocamentos entre elas; o painel no canto inferior esquerdo rola o G-code conforme ele é produzido. A legenda diz o que o bico está fazendo: parede externa, parede interna, pele, preenchimento, suporte ou deslocamento.
Quando as impressões falham
A maioria das impressões que dão errado falha de poucas maneiras. Revisões sobre monitoramento de processo na extrusão de material, como a de Oleff e colegas, de 2021, listam os mesmos defeitos e os sensores e câmeras usados para detectá-los. "Falhas" na cena reproduz sete deles na mesa, cada um com uma forma e ajustes que facilitam vê-lo.
- Empenamento (warping): os cantos se soltam da mesa. Encolhimento ao esfriar, pior com ABS e peças longas e planas. Ajudam uma borda ou jangada, uma mesa mais quente e ar parado.
- Fiapos (stringing): fios finos entre duas partes de uma camada. O plástico derretido escorre enquanto o bico cruza um vão. A retração (puxar um pouco o filamento para trás antes do movimento) e uma temperatura menor reduzem o problema. O PETG faz mais fiapos que o PLA.
- Espaguete: a peça se solta ou é derrubada, e a impressora continua extrudando no ar. O resultado é um monte de fios emaranhados. Mesa limpa, a altura certa da primeira camada e uma borda mantêm a peça colada.
- Impressão no ar: um balanço além do limite e sem nada embaixo. As primeiras linhas cedem, as camadas seguintes não têm onde se apoiar e a região vira uma bagunça. Suporte, uma orientação melhor ou um ângulo mais suave resolvem.
- Deslocamento de camada: de uma camada para cima, tudo fica deslocado para o lado. Um motor perdeu passos porque a cabeça bateu num canto levantado, uma correia escorregou ou a aceleração estava alta demais. Tudo o que está acima é impresso no lugar errado.
- Subextrusão: linhas finas com falhas. Sai menos plástico do que o slicer pediu: um entupimento parcial, filamento que absorveu umidade, temperatura baixa demais ou velocidade acima do limite de fluxo.
- Pé de elefante: as primeiras camadas incham para fora. Elas são esmagadas contra a mesa de propósito e continuam moles na mesa quente sob o peso das camadas de cima.
O quiz de falhas, sob os controles, mostra uma delas ao acaso e pergunta a causa.
Impressoras de resina: uma camada inteira de uma vez
Mude a vista para "Resina (SLA)" e a bancada passa a ter outra máquina. Em vez de um carretel há uma cuba rasa de resina líquida com uma película transparente no fundo e, sob a película, uma tela. Acima da cuba, uma plataforma de impressão plana desce no líquido até sobrar apenas a espessura de uma camada entre a plataforma e a película.
A tela então acende no formato da camada. A luz ultravioleta ou violeta atravessa a película e, onde chega, a resina endurece em poucos segundos. A plataforma sobe, descolando a nova camada da película, e volta a descer uma camada mais acima. A peça cresce pendurada de cabeça para baixo na plataforma.
O processo se chama fotopolimerização em cuba na ISO/ASTM 52900, e é o tipo mais antigo de impressão 3D. Em 1981, Hideo Kodama, do Instituto Municipal de Pesquisa Industrial de Nagoya, publicou na Review of Scientific Instruments um método para construir um modelo sólido a partir de camadas de polímero endurecido pela luz. Em agosto de 1984, Charles Hull pediu uma patente americana de estereolitografia, em que a luz UV traça cada camada na superfície de uma resina líquida; ela foi concedida em março de 1986. As primeiras máquinas iluminavam a resina por cima com um laser e baixavam a peça na cuba. A maioria das impressoras de resina de mesa de hoje a ilumina por baixo com uma tela; a revisão de Bagheri e Jin (2019) descreve os dois arranjos.
Duas coisas são diferentes da impressora de filamento. As camadas de resina são mais finas (0,05 mm é comum), então o barquinho tem 840 camadas em vez de 210. E cada camada leva o mesmo tempo, qualquer que seja a área, porque a camada toda é iluminada de uma vez. No modelo, 2,5 segundos de luz e 6 segundos de elevação e acomodação por camada dão ao barco cerca de 1 hora e 59 minutos; um cubo com o dobro da largura levaria exatamente o mesmo tempo que uma haste fina da mesma altura.
A resina não curada irrita a pele e os olhos. O NIOSH, o instituto americano de segurança e saúde ocupacional, recomenda luvas, proteção para os olhos e ventilação; as peças de resina são lavadas depois em solvente e curadas sob luz UV. O frasco e as luvas na bancada são uma das fichas escondidas.
Fusão em leito de pó: nenhum suporte
"Pó (SLS)" mostra um terceiro tipo de máquina, em corte. A câmara de construção está cheia de pó fino de náilon. Uma lâmina espalha uma camada fresca de cerca de 0,1 mm de espessura, um laser traça o formato da camada e funde os grãos entre si, a mesa desce uma camada e a lâmina espalha a seguinte. Quando a construção termina, as peças são retiradas de um bloco de pó solto e limpas com jato de ar.
A ISO/ASTM 52900 chama isso de fusão em leito de pó. A sinterização seletiva a laser foi desenvolvida na Universidade do Texas em Austin por Carl Deckard, que teve a ideia como estudante de graduação em 1984 e a desenvolveu como estudante de pós-graduação com o professor Joe Beaman. Sua patente foi pedida em outubro de 1986 e concedida em setembro de 1989. A fusão a laser de pó metálico funciona do mesmo jeito e é um dos modos de imprimir peças de motores de foguete.
A surpresa é que peças de plástico feitas assim não precisam de suportes. O pó não fundido ao redor da peça segura todos os balanços, então dá para imprimir uma corrente com os elos já unidos, ou uma caixa com dobradiça funcional. A revisão de 2012 de Goodridge, Tuck e Hague sobre a sinterização a laser de poliamidas descreve o processo e por que o náilon domina nele.
O tempo por camada tem duas partes no modelo: cerca de 9 segundos para espalhar o pó e o tempo do laser, que cresce com a área a ser fundida (1250 mm² por segundo: um laser a 5 m/s com 0,25 mm entre as passadas). O barco tem 420 camadas de 0,1 mm e leva cerca de 64 minutos.
Com "Corte" ligado, o pó fica transparente e dá para ver a peça sob a superfície; com ele desligado, a peça fica escondida no pó até o fim, como numa máquina real.
Os sete tipos de manufatura aditiva
"Impressão 3D" é o nome do dia a dia. O nome padrão é manufatura aditiva: fazer peças juntando material, normalmente camada sobre camada, em vez de retirá-lo. A ISO/ASTM 52900 divide os processos em sete categorias:
- Extrusão de material: material empurrado por um bico (a impressora de filamento).
- Fotopolimerização em cuba: resina líquida endurecida pela luz (a impressora de resina).
- Fusão em leito de pó: pó fundido por um laser ou feixe de elétrons (a máquina de pó).
- Jateamento de aglutinante: uma cola líquida pingada sobre pó, como areia, metal ou cerâmica.
- Jateamento de material: gotículas de material lançadas como tinta e curadas pela luz.
- Deposição de energia direcionada: pó ou fio metálico fundido por um laser, feixe de elétrons ou arco conforme é alimentado.
- Laminação de folhas: folhas coladas e cortadas uma a uma.
O códice sob os controles tem uma ficha para cada uma, e três delas mudam a cena.
Impressões grandes: barcos, quartéis e bocais de foguete
"Impressões grandes" leva a câmera da oficina para um pátio, com a bancada e a impressora de mesa numa ponta e uma pessoa de 1,7 m para dar escala.
O barco é o 3Dirigo, uma lancha de patrulha impressa no Advanced Structures and Composites Center da Universidade do Maine. Tem 25 pés (7,62 m) de comprimento e pesa 5000 libras (2268 kg), e foi impresso em 72 horas, de 19 a 22 de setembro de 2019. Em outubro de 2019, o Guinness World Records o reconheceu como o maior barco impresso em 3D e o maior objeto sólido impresso em 3D, e sua impressora como a maior impressora 3D de polímeros para protótipos. Essa impressora foi projetada para peças de até 100 pés de comprimento, 22 pés de largura e 10 pés de altura (30,5 por 6,7 por 3 m) e deposita 500 libras (227 kg) de material por hora. O mesmo centro passou depois a imprimir a BioHome3D, uma casa de 600 pés quadrados (cerca de 56 m²) cujo piso, paredes e telhado são impressos com fibra de madeira e resina de origem biológica.
A parede é de concreto, depositado em cordões grossos por uma impressora de pórtico do mesmo modo que a impressora de mesa deposita plástico. Em 2024 o Exército dos EUA concluía três quartéis impressos em 3D em Fort Bliss, no Texas, cada um com 36 beliches para até 72 soldados. O 3D-Printed Habitat Challenge da NASA terminou em maio de 2019 com equipes imprimindo habitats em um terço da escala para a Lua ou Marte em 30 horas ao longo de quatro dias; a equipe vencedora recebeu 500.000 dólares.
O bocal de foguete representa o projeto RAMPT da NASA, que imprimiu uma câmara de combustão de cobre por fusão a laser em leito de pó e grandes bocais por deposição de energia direcionada. A NASA informa que o método reduziu a produção de um bocal de anos para meses ou semanas e que as peças já acumularam mais de 16.000 segundos de testes de queima. O RAMPT fez um bocal com 65 % do tamanho de um bocal do RS-25; o tamanho na cena é uma estimativa e está marcado como tal.
O menor recorde está numa prateleira da oficina. Em novembro de 2014, a impressora da Estação Espacial Internacional fez sua primeira peça, uma placa frontal para a carcaça da própria extrusora. Em dezembro de 2014, imprimiu uma chave de catraca a partir de um arquivo enviado da Terra: 104 camadas, 4 horas, 4,48 polegadas (11,4 cm) de comprimento.
Você e a impressora
Abra "Você" e digite sua altura e seu peso. A página imprime na impressora de mesa uma figura sem rosto de você na escala 1:20 (85 mm para uma altura de 170 cm) e estima o tempo e o filamento com o mesmo slicer.
Ela também faz a conta ao contrário. O volume do seu corpo é aproximadamente o seu peso dividido pela densidade da água, cerca de 1 kg por litro (uma estimativa). Uma pessoa de 65 kg tem cerca de 64 litros; preenchida de PLA maciço, seriam cerca de 80 kg de plástico. No limite de fluxo de 15 mm³ por segundo desta impressora, isso levaria cerca de 50 dias de impressão sem parar. A impressora da Universidade do Maine, a 500 libras por hora, precisaria de cerca de 21 minutos. Estátuas reais são impressas ocas, então os dois números servem só para dar uma noção de escala.
Calor, emissões e resina
Uma impressora de mesa é, numa só caixa, um aquecedor, um conjunto de partes móveis e uma fonte de emissões, e o NIOSH lista os três entre os perigos da impressão 3D, junto com lasers, falhas elétricas durante a manutenção, solventes e ruído.
O bico trabalha a cerca de 190 a 260 °C e a mesa chega a uns 100 °C. Ambos queimam; deixe esfriar antes de pôr a mão. Mantenha cabelo, dedos e mangas longe das correias e dos eixos em movimento enquanto a impressora funciona.
Ao derreter, o plástico libera partículas ultrafinas (menores que 100 nanômetros) e compostos orgânicos voláteis. Em um estudo de 2013, Stephens e colegas mediram impressoras de mesa liberando cerca de 20 bilhões de partículas ultrafinas por minuto com PLA e cerca de 190 bilhões com ABS. Um estudo maior de 2016, de Azimi e colegas, testou várias impressoras e filamentos e encontrou emissões que diferiam em ordens de grandeza entre eles, com estireno entre os compostos do ABS. Imprima em um ambiente ventilado, mantenha a impressora fora dos quartos e não se debruce sobre ela enquanto funciona. A resina também exige luvas e proteção para os olhos.
Como funcionam os modelos desta página
O que é calculado diretamente:
- O número de camadas, a partir da altura e da altura da camada.
- O volume de plástico, a partir do comprimento de cada linha vezes a largura (0,42 mm, para um bico de 0,4 mm) vezes a altura da camada, mais o suporte e a aderência à mesa.
- O comprimento e a massa do filamento, a partir desse volume, do filamento de 1,75 mm e da densidade.
- Quais superfícies ficam voltadas para baixo com mais inclinação que um limite, a partir da própria forma.
O que é um modelo, marcado como "modelo" na cena:
- Tempo de impressão: velocidades por tipo de linha, um limite de fluxo volumétrico (15 mm³/s para PLA, 12 para PETG, 14 para ABS, 4 para TPU), 25 % para aceleração e cantos, 1,4 s por troca de camada e deslocamentos a 150 mm/s. Slicers reais simulam a aceleração movimento a movimento e dariam tempos diferentes para a mesma peça.
- Índice de resistência: a fração de plástico resistente, com o preenchimento contado de 70 a 100 % conforme o padrão, um fator do material e um fator de 0,55 a 0,75 para cargas através das camadas.
- Limite de balanço: 45 graus para PLA com o ventilador a 0,2 mm, 12 graus a menos sem ventilador, cerca de 4 graus a mais ou a menos por 0,1 mm de altura da camada; pontes de até 30 mm; abas planas de até 1,6 mm contam como sustentadas pelas linhas vizinhas.
- Risco de empenamento: o encolhimento do material vezes o tamanho da base, reduzido por uma borda ou jangada.
As formas são amostradas numa grade de cerca de 0,3 a 1,2 mm por célula, então detalhes muito finos são suavizados. A peça desenhada funde camadas quando há mais do que o aparelho consegue desenhar, como o indicador informa. As falhas da cena são imagens do que acontece, não simulações do fluxo do plástico.
Coisas para tentar
- O braço mais inclinado: escolha o teste de balanço, desligue o suporte e incline o braço o máximo que ainda imprimir limpo. Depois tente camadas mais finas e o ventilador desligado.
- Uma casa em menos de uma hora: a casinha começa em cerca de 70 minutos; leve a estimativa para menos de 60 sem fazê-la falhar.
- Uma engrenagem forte e leve: no máximo 11 g com um índice de resistência de 50 ou mais. As paredes importam mais que o preenchimento.
- Um gancho que aguenta: o mesmo gancho, deitado de lado.
- ABS sem empenar: a casinha em ABS, com a aderência à mesa certa.
- Uma esfera que não falha, e uma figura de você.
- Três quizzes: contar as camadas, dizer a causa de uma falha, escolher o tipo de impressora para um objeto.
O códice tem 48 fichas (as formas, as falhas, os sete processos, as impressões grandes, os materiais, os padrões de preenchimento e a história), e 15 coisas estão escondidas nas prateleiras, na bancada e no chão da oficina.
Perguntas
Quanto tempo leva uma impressão 3D?
De minutos a dias. No modelo, um cubo de 20 mm leva cerca de 18 minutos com camadas de 0,2 mm, o barquinho cerca de 52 minutos e o copo de 80 mm mais de quatro horas e meia. O tempo cresce com o número de camadas e o comprimento total das linhas, e cai com a velocidade até chegar ao limite de fluxo do hotend.
O que a altura da camada muda?
O número de camadas, a suavidade das superfícies curvas e inclinadas e o tempo. Reduzir a altura da camada à metade faz a impressão levar de 1,5 a 2 vezes mais tempo. A resistência muda bem menos.
O que é preenchimento, e quanto eu preciso?
Preenchimento é o padrão esparso dentro das paredes. Peças decorativas costumam ser impressas com 10 a 20 %; as que suportam carga usam mais, e mais paredes. O cubo de 20 mm com 15 % de preenchimento é plástico em cerca de um terço.
Qual padrão de preenchimento é o mais forte?
Nos testes, a quantidade de preenchimento importa mais que o padrão. Triângulos, giroide e favo de mel são rígidos em mais direções que as linhas, e o giroide ainda evita cruzamentos. O índice de resistência da cena é um valor do modelo para comparar ajustes, não uma resistência medida.
Por que minha peça é fraca entre as camadas?
Cada camada é soldada à de baixo enquanto ainda está quente, e essa solda é mais fraca que as próprias linhas. Gire a peça para que a carga corra ao longo das camadas, como no gancho deitado de lado.
O que é a regra dos 45 graus?
Balanços de até cerca de 45 graus em relação à vertical costumam imprimir sem suporte, porque cada linha nova se apoia em cerca de metade da linha de baixo. O limite real depende do material, da temperatura, do resfriamento e da altura da camada.
Os balanços sempre precisam de suporte?
Não. Pontes entre dois pontos, inclinações abaixo do limite, outra orientação ou um chanfro no lugar de um teto plano muitas vezes os evitam. Máquinas de leito de pó não precisam de nenhum para peças de plástico, porque o pó solto segura a peça.
Por que os cantos levantam da mesa?
É o empenamento (warping). O plástico encolhe ao esfriar e as camadas de cima puxam os cantos para cima. Ajudam uma mesa limpa, nivelada e aquecida, uma borda ou jangada e uma câmara fechada para ABS.
Qual a diferença entre PLA, PETG, ABS e TPU?
O PLA é fácil de imprimir e quase não empena, mas amolece a cerca de 55 a 60 °C. O PETG é mais tenaz e faz mais fiapos. O ABS resiste melhor ao calor, mas empena e libera mais partículas. O TPU é emborrachado e precisa ser impresso devagar.
O filamento é medido em metros ou em gramas?
Nos dois. Um metro de PLA de 1,75 mm pesa cerca de 3 g, então um carretel de 1 kg contém cerca de 335 m. Os slicers mostram os dois números para cada impressão.
O que é G-code?
Um arquivo de texto com movimentos e ajustes, um por linha, como G1 X120.5 Y98.2 E3.21. A impressora o segue linha a linha. A linguagem vem das máquinas-ferramenta de controle numérico.
Imprimir em 3D dentro de casa é seguro?
Com cuidado. As impressoras liberam partículas ultrafinas e compostos voláteis enquanto funcionam, mais com ABS do que com PLA nas medições; imprima em um ambiente ventilado e não onde as pessoas dormem. O bico e a mesa queimam, e a resina não curada exige luvas e proteção para os olhos.
Por que as impressoras de resina imprimem de cabeça para baixo?
A maioria das impressoras de resina de mesa ilumina a resina por baixo, através de uma película transparente. A peça precisa ficar pendurada em uma plataforma acima, e a plataforma sobe depois de cada camada para abrir espaço para a próxima.
Dá para imprimir metal?
Dá, com outras máquinas. A fusão a laser em leito de pó funde pó metálico camada por camada, e a deposição de energia direcionada funde pó ou fio conforme é alimentado. A NASA imprimiu câmaras de combustão e bocais de foguete assim.
Qual é o maior objeto impresso em 3D?
Nos recordes do Guinness de 2019, o maior objeto sólido impresso em 3D foi o 3Dirigo, um barco de 7,62 m de comprimento e 2268 kg, impresso em 72 horas na Universidade do Maine. Edifícios impressos são maiores, mas são feitos de muitas peças impressas ou impressos no local em concreto.
Os números da cena são reais?
A contagem de camadas e o comprimento e a massa do filamento decorrem direto da geometria e da densidade. O tempo de impressão, a resistência, o limite de balanço e o risco de empenamento são modelos escritos para esta página e rotulados como tal. Os números de recorde (3Dirigo, a chave da ISS, o desafio da NASA) vêm das fontes abaixo.
Termos
- Manufatura aditiva: fazer uma peça juntando material, normalmente camada sobre camada; o nome padrão da impressão 3D.
- Extrusão de material: o processo da impressora de filamento; FDM e FFF são outros nomes para ele.
- Slicer: o programa que corta um modelo em camadas e escreve o G-code.
- Altura da camada: a espessura de cada camada.
- Parede (perímetro): um laço ao redor do contorno de uma camada.
- Pele: as camadas sólidas do topo e da base.
- Preenchimento: o padrão esparso dentro das paredes.
- Balanço: a parte de uma camada que avança além da camada de baixo.
- Ponte: uma linha impressa através de um vão entre dois apoios.
- Suporte: um andaime que se quebra, impresso sob os balanços.
- Saia, borda, jangada: um laço ao redor da primeira camada, laços encostados nela e uma plataforma embaixo dela.
- Hotend: a parte aquecida da cabeça (dissipador, barreira térmica, bloco aquecedor, bico).
- Extrusora: as engrenagens que empurram o filamento.
- Limite de fluxo: o máximo de plástico que um hotend consegue derreter por segundo.
- Retração: puxar um pouco o filamento para trás antes de um deslocamento.
- Empenamento (warping): os cantos levantando da mesa conforme o plástico encolhe.
- Fotopolimerização em cuba: endurecer resina líquida com luz, camada por camada.
- Fusão em leito de pó: fundir pó com um laser ou feixe de elétrons, camada por camada.
- G-code: a linguagem de texto de movimentos que a impressora segue.
Fontes
- ISO, "ISO/ASTM 52900:2021 Additive manufacturing, general principles, fundamentals and vocabulary": https://www.iso.org/standard/74514.html (checked 2026-10-19)
- National Institute of Standards and Technology (NIST), "Additive manufacturing": https://www.nist.gov/additive-manufacturing (checked 2026-10-19)
- NIST, "AM Bench, additive manufacturing benchmark test series": https://www.nist.gov/ambench (checked 2026-10-19)
- Migler, K. and Ricker, R. (2016), "Measurement science roadmap for polymer-based additive manufacturing", NIST AMS 100-5: https://doi.org/10.6028/NIST.AMS.100-5 (checked 2026-10-19)
- Kramer, T., Proctor, F. and Messina, E. (2000), "The NIST RS274NGC interpreter, version 3", NIST: https://www.nist.gov/publications/nist-rs274ngc-interpreter-version-3 (checked 2026-10-19)
- Kodama, H. (1981), "Automatic method for fabricating a three-dimensional plastic model with photo-hardening polymer", Review of Scientific Instruments 52, 1770: https://doi.org/10.1063/1.1136492 (checked 2026-10-19)
- Hull, C. W., US patent 4,575,330, "Apparatus for production of three-dimensional objects by stereolithography" (filed 1984, granted 1986): https://patents.google.com/patent/US4575330A/en (checked 2026-10-19)
- Crump, S. S., US patent 5,121,329, "Apparatus and method for creating three-dimensional objects" (filed 1989, granted 1992): https://patents.google.com/patent/US5121329A/en (checked 2026-10-19)
- Deckard, C. R., US patent 4,863,538, "Method and apparatus for producing parts by selective sintering", University of Texas repository: https://repositories.lib.utexas.edu/items/812bc383-47cb-42fe-9ad6-beee556f4f1d (checked 2026-10-19)
- University of Texas at Austin, Walker Department of Mechanical Engineering, "Selective laser sintering, from a Texas idea to a global industry": https://me.utexas.edu/news/619-selective-laser-sintering-from-a-texas-idea-to-a-global-industry (checked 2026-10-19)
- Jones, R. et al. (2011), "RepRap, the replicating rapid prototyper", Robotica 29, 177 to 191: https://doi.org/10.1017/S026357471000069X (checked 2026-10-19)
- Ahn, S.-H. et al. (2002), "Anisotropic material properties of fused deposition modeling ABS", Rapid Prototyping Journal 8, 248 to 257: https://doi.org/10.1108/13552540210441166 (checked 2026-10-19)
- Ngo, T. D. et al. (2018), "Additive manufacturing (3D printing): a review of materials, methods, applications and challenges", Composites Part B 143, 172 to 196: https://doi.org/10.1016/j.compositesb.2018.02.012 (checked 2026-10-19)
- Fernandez-Vicente, M. et al. (2016), "Effect of infill parameters on tensile mechanical behavior in desktop 3D printing", 3D Printing and Additive Manufacturing 3, 183 to 192: https://doi.org/10.1089/3dp.2015.0036 (checked 2026-10-19)
- Chacón, J. M. et al. (2017), "Additive manufacturing of PLA structures using fused deposition modelling: effect of process parameters on mechanical properties", Materials & Design 124, 143 to 157: https://doi.org/10.1016/j.matdes.2017.03.065 (checked 2026-10-19)
- Oleff, A. et al. (2021), "Process monitoring for material extrusion additive manufacturing: a state-of-the-art review", Progress in Additive Manufacturing 6, 705 to 730: https://doi.org/10.1007/s40964-021-00192-4 (checked 2026-10-19)
- Wang, T.-M., Xi, J.-T. and Jin, Y. (2007), "A model research for prototype warp deformation in the FDM process", International Journal of Advanced Manufacturing Technology 33, 1087 to 1096: https://doi.org/10.1007/s00170-006-0556-9 (checked 2026-10-19)
- Jiang, J., Xu, X. and Stringer, J. (2018), "Support structures for additive manufacturing: a review", Journal of Manufacturing and Materials Processing 2, 64: https://doi.org/10.3390/jmmp2040064 (checked 2026-10-19)
- Schoen, A. H. (1970), "Infinite periodic minimal surfaces without self-intersections", NASA Technical Note D-5541: https://ntrs.nasa.gov/citations/19700020472 (checked 2026-10-19)
- Bagheri, A. and Jin, J. (2019), "Photopolymerization in 3D printing", ACS Applied Polymer Materials 1, 593 to 611: https://doi.org/10.1021/acsapm.8b00165 (checked 2026-10-19)
- Goodridge, R. D., Tuck, C. J. and Hague, R. J. M. (2012), "Laser sintering of polyamides and other polymers", Progress in Materials Science 57, 229 to 267: https://doi.org/10.1016/j.pmatsci.2011.04.001 (checked 2026-10-19)
- Farah, S., Anderson, D. G. and Langer, R. (2016), "Physical and mechanical properties of PLA, and their functions in widespread applications", Advanced Drug Delivery Reviews 107, 367 to 392: https://doi.org/10.1016/j.addr.2016.06.012 (checked 2026-10-19)
- Stephens, B. et al. (2013), "Ultrafine particle emissions from desktop 3D printers", Atmospheric Environment 79, 334 to 339: https://doi.org/10.1016/j.atmosenv.2013.06.050 (checked 2026-10-19)
- Azimi, P. et al. (2016), "Emissions of ultrafine particles and volatile organic compounds from commercially available desktop three-dimensional printers with multiple filaments", Environmental Science & Technology 50, 1260 to 1268: https://doi.org/10.1021/acs.est.5b04983 (checked 2026-10-19)
- NIOSH (CDC), "Safe 3D printing is for everyone, everywhere": https://www.cdc.gov/niosh/bulletin/2024/safe-3d-printing.html (checked 2026-10-19)
- NASA (2014), "Open for business: 3-D printer creates first object in space on International Space Station": https://www.nasa.gov/missions/station/open-for-business-3-d-printer-creates-first-object-in-space-on-international-space-station (checked 2026-10-19)
- NASA (2014), "Space station 3-D printer builds ratchet wrench to complete first phase of operations": https://www.nasa.gov/missions/station/space-station-3-d-printer-builds-ratchet-wrench-to-complete-first-phase-of-operations/ (checked 2026-10-19)
- NASA, "Rapid Analysis and Manufacturing Propulsion Technology (RAMPT)": https://www.nasa.gov/rapid-analysis-and-manufacturing-propulsion-technology (checked 2026-10-19)
- NASA (2019), "Teams 3D print planetary habitats, awarded $700K in NASA challenge": https://www.nasa.gov/news-release/teams-3d-print-planetary-habitats-awarded-700k-in-nasa-challenge (checked 2026-10-19)
- University of Maine Advanced Structures and Composites Center (2019), "UMaine Composites Center receives three Guinness World Records related to largest 3D printer": https://composites.umaine.edu/2019/10/11/umaine-composites-center-receives-three-guinness-world-records-related-to-largest-3d-printer (checked 2026-10-19)
- University of Maine Advanced Structures and Composites Center, "BioHome3D": https://composites.umaine.edu/advanced-manufacturing/biohome3d/ (checked 2026-10-19)
- US Army (2024), "New innovative Army effort builds 3D printed barracks": https://www.army.mil/article/274036/new_innovative_army_effort_builds_3d_printed_barracks (checked 2026-10-19)
- US National Institutes of Health, "NIH 3D": https://3d.nih.gov/ (checked 2026-10-19)
Texto e simulação: CC BY-NC-SA 4.0, salvo indicação em contrário.
Mais exposições
Máquina de costura: como se forma um ponto
A agulha de uma máquina de costura nunca atravessa completamente o tecido: a cada ponto, o gancho leva sua linha por toda a volta da bobina.
Origami: dobre e abra 20 modelos passo a passo
Um tsuru usa cerca de 30 dobras; um copo, seis. Em cada vértice dobrado em plano, a diferença entre montanhas e vales é exatamente dois.
Como fazer nós: 40 nós passo a passo
Em uma série de ensaios de ruptura, um lais de guia manteve cerca de 63 % da resistência da corda e um nó de escota, cerca de metade.
Sistemas de escrita do mundo: o hangul e outras 22
O livro de 1446 que apresentou o hangul diz que ㄱ desenha a raiz da língua fechando a garganta. Aqui ele está ao lado de 22 outras escritas, de cunhas em argila ao braille.
Código QR: como funciona a leitura
Cubra 30 % de um código QR com a mão e um celular ainda o lê. Cubra um canto e a leitura deixa de funcionar.
Régua de cálculo: aprenda a usar no modelo
Numa régua de 25 cm, o 2 fica a 75,3 mm do 1, pois 250 × log 2 = 75,3. Colocar dois desses comprimentos em sequência multiplica os números.