図 105手順で覚える館
3Dプリンターのしくみ:積層・インフィルとサポート
20 mm の立方体を 0.2 mm ずつ造形すると、ちょうど 100 層です。各層は幅 0.4 mm のノズルで描きます。
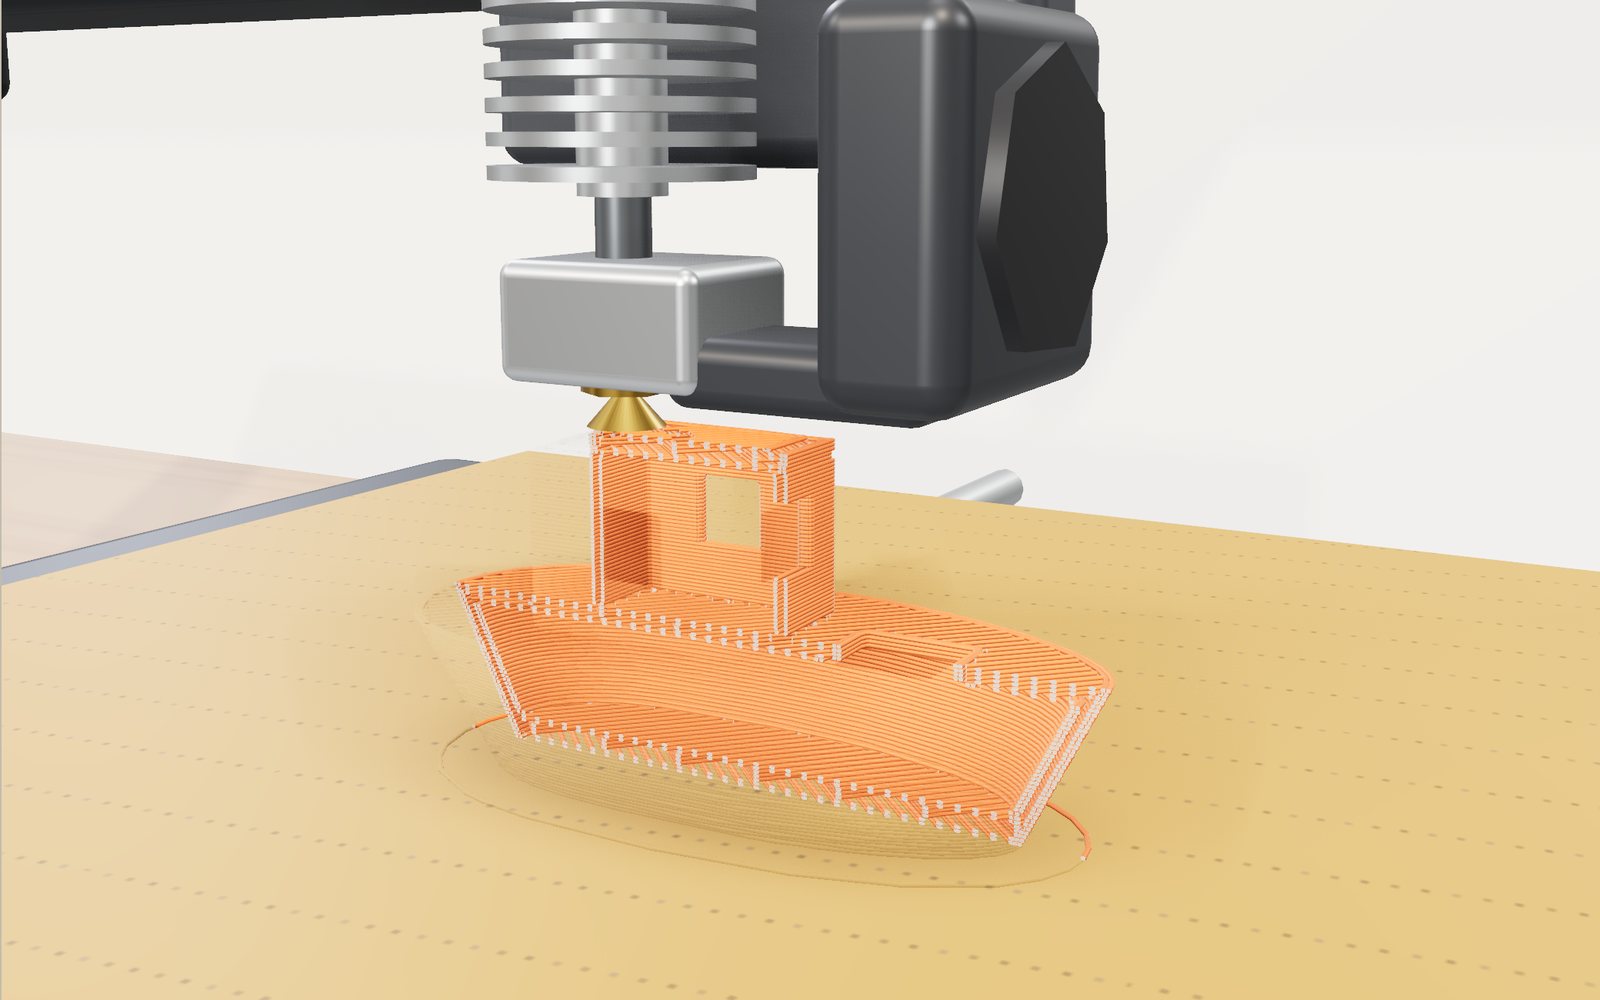
この端末では 3D を表示できません。下の解説のステップを文章で読むことができます。
1 / 16 層ごとに育つ船溶けた樹脂が 0.4 mm のノズルから出て、線ごとに置かれます。前半分を切り取り、壁の中にインフィルが育つ様子を見せています。
ドラッグで回転、ホイールか二本指で拡大します。
ベッドから層を重ねる船
3D プリンターは、熱いノズルから樹脂を押し出し、断面を積み重ねて立体を作ります。この船では 1 層が 0.2 mm です。卓上機で造形を始めて 10 分後にはベッドに薄い形ができ、1 時間後には小さな船になります。削り取るのではなく、まだ温かい下の層に次の層を接着していきます。
画面では、作業台に一般的な開放型フレームの機械があります。ベッドは前後、ヘッドは左右に動き、ヘッドを支える梁は層ごとに上がります。完成模型を少しずつ表示するのではありません。サポート、壁の周回線、密な上下面、内部のまばらなインフィルという実機と同じ順で、線ごとに置いています。新しい線はノズル直下の樹脂のように一瞬オレンジ色に光ります。「断面」を有効にすると手前半分を切り取り、壁の内側の成長を見られます。
20 mm の試験立方体からロケットノズル、自分の人形まで 14 形状を選び、積層ピッチ、壁、充填率と模様、サポート、ベッドへの定着、材料、速度、冷却ファンを変えられます。そのたびに形状をスライスし直して層数、材料、造形時間を推定します。別の表示では G-code のノズル経路、ベッド上で再現する 7 種の失敗、同じ形を作る樹脂機と粉末床の機械、身長 1.7 m の人物と数メートルの大型造形物を見られます。
数値には区別があります。層数、フィラメントの長さと質量は幾何形状と密度から直接求まります。時間、強度、張り出し限界は、この展示用の計算モデルで、画面に「モデル値」と表示します。省略している条件は記事の後半で説明します。
プリンターの動作
作業台にあるのは、家庭、学校、図書館で最も一般的な FDM または FFF と呼ばれる種類です。国際規格 ISO/ASTM 52900 は、この工程を材料押出法、つまりノズルや開口から選択的に材料を供給する方法と呼びます。S. Scott Crump は移動するヘッドから熱可塑性樹脂を押し出して物体を作る特許を 1989 年 10 月に出願し、1992 年 6 月に取得しました。
スプールから樹脂をたどります。フィラメントは太さ 1.75 mm の樹脂線で、通常 1 キログラムを巻いてあります。押出機の 2 個の歯車がつかんでホットエンドへ押し込みます。上部には放熱フィン付きのヒートシンク、その下にはヒートブレイクという細い管があります。最後までフィラメントを固体に保つための構造です。早く軟化すると押せずに管内で曲がり、詰まります。その下はヒーターカートリッジと温度センサーを収めたアルミニウムのヒーターブロックです。ここに穴径 0.4 mm の真鍮製ノズルをねじ込みます。材料に応じて約 200 °C 以上の樹脂が出ます。
「溶融部の内部」を有効にすると外装が透け、中央を降りる固体のフィラメントが最後の数ミリメートルで光る溶融物に変わる様子を見られます。
3 個のモーターがベッドに対してノズルを動かします。この設計では、1 個がベッドを前後へ、1 個が歯付きベルトでヘッドを左右へ動かし、送りねじが梁全体、つまりガントリーを層の終了ごとに正確に積層ピッチだけ持ち上げます。ベッドを下げる機械や、ヘッドを 3 方向に動かす機械もあります。結果は同じで、約 22 cm 四方の空間の任意の位置にノズルを置けます。
ノズルの横にはダクト付きの小さなファンがあります。出たばかりの線を冷やし、次の線が載る前に固めます。後で説明する張り出しや橋渡しには、このファンが重要です。
ベッドは加熱板に凹凸のあるシートを載せたものです。温かさが初層を柔らかく保ってシートにつかませ、造形中に底面が収縮して離れるのを防ぎます。
3D モデルを層にするスライサー
プリンターが理解するのは形状ではなく動作の一覧です。3D モデルをその一覧に変えるスライサーは、4 つの処理をします。
まず層ごとの水平面でモデルを切り、各面の輪郭を求めます。次に、縁の周回線(壁)、上面や底面近くの密な部分(スキン)、その他のまばらな模様(インフィル)、空中に張り出す部分の取り外し式足場(サポート)を決めます。線と空走の順序を決め、最後に各動作を G-code に書いて温度、ファン、速度を加えます。
この展示も同じ手順を簡略化して行います。各形状を符号付き距離関数で表し、空間の各点から表面までの距離を、内部なら負、外部なら正で求めます。横約 112 セル、最大 150 断面の格子で関数を調べます。各断面を輪郭からの二次元距離マップにすると、縁から正確に 0.21 mm(線幅の半分)内側へ壁を置き、その 0.42 mm 内側へ次の壁を置けます。輪郭自体は格子上の等値線をたどる標準的なマーチングスクエア法で求めます。
形状を選ぶと、処理中に一瞬「スライス中」と表示します。速いコンピューターなら 1 秒未満、古い携帯端末では約 1 秒です。
積層ピッチと層数
スライサーの基本設定は積層ピッチです。層数は直接計算できます。
層数 = 高さ ÷ 積層ピッチ、小数点以下を切り上げ
20 mm の立方体を 0.2 mm で作れば、ちょうど 100 層です。高さ 42 mm の船は 0.2 mm で 210 層、0.12 mm で 350 層、0.08 mm で 525 層、0.32 mm で 132 層です。立方体が初回の定番なのはこのためです。20 mm に仕上がれば層ごとの移動量が正しく、表示とノギスが合わなければ縦軸の 1 ミリメートル当たりのステップ数を確認します。
薄い層ほど曲面や斜面の段差が小さくなり、滑らかに見えます。時間はおおむね層数に比例して増えます。船のモデル値は 0.2 mm で 52 分、0.12 mm で 86 分、0.08 mm で 128 分です。厚い層なら速くなりますが、造形時間の節で述べる限界があります。
層はノズルに対して厚すぎてはいけません。下の線に押し付けた線は高さより幅が広い必要があり、目安はノズル径の約 4 分の 3 です。0.4 mm のノズルに対し、スライダーの上限は 0.32 mm です。
210 層の船を各層数千本の線で描くと、携帯端末では滑らかに表示できません。そのため速いコンピューターでは最大 120 層、遅い端末ではそれ以下にまとめ、描画線 1 本で実際の 1~2 層を表します。「描画線 1 本で 1.8 層を表示」のように明記します。数値の計算には実際の層数を使います。
壁、上下面、インフィル
「断面」を有効にすると、3 種類の樹脂構造が見えます。
壁は各層の輪郭を周回する線です。0.4 mm ノズルで 2 周なら厚さ約 0.8 mm の殻になります。外周は見える面なので半分の速度、内周はそれより速く描きます。壁を増やすと強度と質量が増します。小さな物では樹脂の大半が壁です。船では壁の経路が約 45 メートル、まばらなインフィルは 4 メートルです。
スキンは密な上面と底面です。上下の一定距離内で造形物が終わる層を埋めます。この展示では上面 0.8 mm、底面 0.6 mm なので、0.2 mm では上 4 層、下 3 層です。線は 45 度方向に引き、層ごとに 90 度回します。
インフィルは残りの内部です。壁を支え、一部の荷重を受けるまばらな模様です。充填率 15 % なら壁の内側の約 15 % が樹脂です。画面には 5 種あります。
- 直線:層ごとに 90 度回す平行線です。最速で、横方向には最も弱くなります。
- 格子:各層に 2 方向の線を描きます。毎層同じ所で交わるため、ノズルが既存の線を横切ります。
- 三角形:各層に 60 度ずつ異なる 3 方向を描き、層内の各方向に剛性があります。
- ジャイロイド:高さで変わる波状線です。Alan Schoen が 1970 年の NASA の極小曲面報告で命名した面に従います。自己交差せず空間を絡み合う 2 領域に分け、各方向の強度が近く、ノズルが自分の線を横切りません。
- ハニカム:六角形のセルです。重さの割に強い一方、角が多く時間がかかります。
充填率はどれほど効くのでしょうか。Fernandez-Vicente らの 2016 年の研究は、充填率と模様を変えた引張試験片で、模様より充填率が強度に大きく影響すると示しました。画面の 20 mm 立方体は 15 % で材料 3.4 g、100 % で 9.9 g です。時間も 18 分に対し 40 分と 2 倍以上です(モデル値)。15 % の立方体は全体の約 3 分の 1 が樹脂で、残りは空気です。
強度指数はモデル値です。断面のうち荷重を支える樹脂の割合を使い、模様に応じてインフィルの寄与を割り引き、材料係数を掛けます。同じ形状で設定を比べるための値で、実物の破断荷重を予測するものではありません。
層をまたぐ方向に弱い理由
造形物は樹脂の一塊ではなく、熱いうちに隣の線や下の層と溶着した線の積み重ねです。溶着部は通常、線自体ほど強くありません。
この効果は繰り返し測定されています。Sung-Hoon Ahn らは 2002 年に ABS を試験し、荷重に対する線の方向で強度が大きく変わると示しました。線に沿って引く試験片は、線を引き離す方向より強かったのです。Chacón らは 2017 年、PLA の棒を平置き、側面立て、直立で造形し、層を引き離す直立の棒が最弱でした。2016 年の NIST の高分子付加製造ロードマップも、溶着強度を測定・予測しにくい特性に挙げています。
壁掛けフックで結果を比べられます。立てて造形するとコートの荷重が柄の層を引き離し、荷重時強度は 29 です。横に寝かせると線に沿って荷重を受け、同じ樹脂質量で 48 です。PLA の方向係数は 0.6 とし、報告される範囲の丸めた値を使います。実際の係数は温度、速度、冷却、形状で変わります。
作業場には、層の境目できれいに割れたフックが隠れています。直立造形が壊れるときによく見られる姿です。
張り出し、橋渡し、サポート
各層には土台が必要です。垂直壁なら下の線に載ります。斜面では少し突き出し、一部は空中にあります。どこまで可能でしょうか。
目安は鉛直から 45 度です。積層ピッチ 0.2 mm、線幅 0.42 mm なら新しい線の約半分が下の線に重なり、冷えるまで保持できます。それを超えると垂れ始め、さらに急なら支えがなく糸状に落ちます。Jiang、Xu、Stringer の 2018 年の総説も 45 度を一般的なしきい値とし、超えた部分に作る多様なサポートを紹介しています。
張り出し試験の腕は角度を選べます。下向き面を限界角と比べ、空中に残る面積を表示します。PLA、ファンあり、0.2 mm ではモデル限界は 45 度です。ファンを切ると柔らかい時間が延び、33 度に下がります。0.12 mm では層ごとの突き出しが小さく、約 48 度まで可能です。これらは目安に合わせたモデル値です。実機の限界は樹脂、温度、速度、ファンで変わるため、張り出し試験を行います。
橋渡しは例外です。柱の間の水平線は最も急な張り出しですが、20~30 mm をサポートなしで渡せます。両端で固定した線をノズルがロープのように引き延ばし、垂れる前にファンで冷やします。画面の橋は床板 26 mm で良好に造形でき、モデルは 30 mm までを橋渡し可能とします。船や家の窓上部も同様です。
限界を超えるとスライサーはサポートを作ります。張り出しの下にまばらな線の柱を積み、あとで折り取ります。「ベッドからのみ」はベッドに立てる所だけ、「全体」は造形物の上にも作ります。材料と時間が増え、跡も残ります。40 mm の球は下半分の張り出しがベッドへ向かって増すため、なしでは失敗し、ありなら成功します。ロケットノズルも喉部の上で壁が広がるため失敗し、サポートで約 22 分、6 g 増えます。
最も安いのはサポートをなくすことです。向きを変える、2 分割する、水平天井を 45 度の面取りにするだけで不要になることがあります。小さな船はそれを考えて設計し、船体の張り出しは最大 25 度です。
初層とベッドへの定着
初層が付かなければ、その上も定着しません。最初の層は低速(モデルでは 25 mm/s)で少し押し付け、線を広げて定着させます。ベッド温度の代表例は PLA で約 60 °C、PETG で 80 °C、ABS で 100 °C です。
樹脂は冷えると収縮し、造形物は下から不均一に冷えます。すでに縮んだ層へ熱い層を載せると、上も冷えて縮み、下を引きます。長い平板では角に力が集まり、ベッドから巻き上がります。これが反りです。Wang らの 2007 年のモデルは、収縮と層間温度差が原因で、長い形状と材料の大きな収縮が悪化要因だと示しました。ABS は PLA より大きく縮むため、囲いと加熱ベッドを使います。
「ベッドへの定着」には 3 種類の補助があります。
- スカートは、開始前に造形物の数ミリメートル外側へ描く周回線です。押し出しを整え、初層の水平を確認しますが、造形物には触れません。
- ブリムは初層に接して周囲へ描く複数の周回線です。帽子のつばのように定着面積を広げ、あとで切り取ります。
- ラフトは造形物全体の下に積む数層の厚い台座です。最も強く保持しますが、最も材料を使います。
ABS の家をスカートだけで造形すると反りリスクは 1.28 で、角が浮く様子を表示します。ブリムを加えると 0.58 となり、モデルのしきい値 0.7 を下回ります。PLA ならスカートだけで 0.27 です。
造形時間の内訳
造形時間は、この展示で特にモデルに依存する一方、最も知りたい数値でもあります。
スライサーは各線の長さを知るので、総延長を速度で割れば最初の推定ができます。船のモデルは壁約 45 m、上下面 36 m、インフィル 4 m、空走約 21 m です。初期速度 60 mm/s(壁は遅く、インフィルは速く)なら、52 分の大半をこれで説明できます。
さらに 3 要因が時間を増やします。
加速。 ヘッドは瞬時に方向を変えられません。短い線や鋭い角では最高速度に届きにくいため、モデルは全造形時間へ 25 % を加えます。
層替え。 各層の終了時に上昇、移動、再開が必要です。1 層当たり 1.4 秒を加えるため、210 層の船では約 5 分です。
流量限界。 ホットエンドが毎秒溶かせる樹脂には限界があります。0.4 mm の真鍮ノズルなら代表値は毎秒約 10~15 立方ミリメートルで、測定値ではありません。モデルは PLA に 15 を使います。線 1 ミリメートル当たりの樹脂は線幅と積層ピッチの積、0.42 × 0.2 = 0.084 mm³ です。0.2 mm なら約 179 mm/s まで追従できますが、0.32 mm では同じ流量で 112 mm/s です。厚くしても予想ほど短縮せず、限界以上の増速が無意味になる理由です。超過時は警告します。
家の課題で比較できます。初期設定では約 70 分、0.28 mm では約 51 分、100 mm/s では約 47 分です。薄い壁が大半なので、充填率はほとんど効きません。
今開始した場合の終了時刻も表示します。操作欄上部の再生速度は早送り倍率で、「×100」なら画面の 1 秒が造形の 100 秒、「実際の速度」なら実機と同じ速さです。
フィラメントの質量と長さ
樹脂体積は全線の長さ、線幅、積層ピッチの積です。そこから 2 つの数値で材料の長さと質量が求まります。
直径 1.75 mm の断面積は π × 0.875² = 2.405 mm² です。1 メートルの体積は 2,405 mm³、つまり 2.405 cm³ です。PLA の密度は約 1.24 g/cm³ なので、1 メートルは約 2.98 g、1 kg のスプールは約 335 m です。船は 2.98 m、8.9 g を使い、満巻で約 100 隻作れます。
他の材料も代表密度を使い、PETG 約 1.27 g/cm³、ABS 1.04、TPU 1.21 です。銘柄で変わるため代表値と明記します。同じ船でも軽い ABS なら 7.5 g です。
全材料が押出機を通ります。G-code の E は送り込むフィラメントのミリメートル数です。長さ 1 mm、積層ピッチ 0.2 mm の線には 0.084 mm³ の樹脂、つまり 0.0349 mm のフィラメントが必要です。
G-code と直線移動
機械は船を見ません。G-code という言語で、1 行に 1 動作を書くテキストを受け取ります。例えば次の行です。
G1 X120.50 Y98.20 E3.2104
これは X = 120.5 mm、Y = 98.2 mm へ直線移動しながら、押出機の累計送り量が 3.2104 mm になるまで送る意味です。G0 は押し出さない空走、M104 S210 などはノズル温度設定です。曲線も多数の短い直線になります。
この言語は 3D 造形より古く、同様の動作で金属を削る数値制御工作機械用に標準化されました。NIST は 2000 年に RS274/NGC の参照インタープリターを公開しました。プリンターはその一部と、温度・ファン用の独自命令を使います。
「ノズル経路」ではノズル以外のヘッドが隠れます。青線が現在層の押し出し、破線が空走で、左下の欄には生成した G-code が流れます。説明欄は外壁、内壁、上下面、インフィル、サポート、空走のどれかを示します。
造形の失敗
失敗の多くは限られた種類に分けられます。Oleff らの 2021 年の総説など材料押出法の工程監視研究は、同じ欠陥と検出用センサー・カメラを挙げています。「失敗」では 7 種を、見分けやすい形状と設定で再現します。
- 反り:冷却収縮で角が浮きます。ABS や長い平板で顕著です。ブリムやラフト、高めのベッド温度、風のない環境が有効です。
- 糸引き:層の離れた部分の間に細い糸が残ります。空走中に溶けた樹脂が漏れるためです。移動前の引き戻しと低温化で減り、PETG は PLA より起こしやすい材料です。
- スパゲッティ状の失敗:外れたり倒れたりしても押し出しが続き、空中に絡んだ糸の山を作ります。清潔なベッド、適切な初層高さ、ブリムが定着を助けます。
- 空中への造形:限界を超えた張り出しに支えがなく、最初の線が垂れ、後の層も支えを失って絡まります。サポート、向きの変更、角度の縮小で防ぎます。
- 積層ずれ:途中から横にずれます。巻き上がった角への衝突、ベルトの滑り、過大な加速度でモーターが脱調し、上の全層を誤った位置へ置きます。
- 押し出し不足:細い線と隙間です。部分的な詰まり、吸湿、低すぎる温度、流量限界を超える速度で指定量が出ません。
- 初層の膨らみ:最初の数層が外へ広がります。定着のため押し付けられた層が、温かいベッド上で柔らかいまま上層の重さを受けます。
操作欄の下の失敗クイズは、これらを無作為に示して原因を尋ねます。
樹脂方式では層全体を一度に固める
「樹脂(SLA)」に切り替えると、スプールの代わりに浅い液状樹脂の槽がある機械になります。透明な底フィルムの下に画面があり、上の平たい造形プレートを、フィルムとの間に 1 層分だけ液体が残るまで下げます。
画面が断面の形に光り、紫外線または紫色の光がフィルムを通ります。照射部は数秒で硬化します。プレートを上げて新しい層をフィルムから剥がし、1 層高い位置へ戻します。造形物はプレートから逆さまに育ちます。
ISO/ASTM 52900 の名称は液槽光重合法で、最古の 3D 造形方式です。Nagoya Municipal Industrial Research Institute の Hideo Kodama は、光硬化樹脂の層から立体を作る方法を 1981 年の Review of Scientific Instruments に発表しました。Charles Hull は 1984 年 8 月、液面を紫外線でなぞる光造形の米国特許を出願し、1986 年 3 月に取得しました。初期機は上からレーザーを照射して造形物を沈め、現在の卓上機の多くは下から画面で照らします。Bagheri と Jin の 2019 年の総説は両方を説明しています。
フィラメント方式との違いは 2 点です。層が薄く(一般的に 0.05 mm)、船は 210 層でなく 840 層です。また面全体を同時に照らすため、面積にかかわらず各層の時間が同じです。モデルでは露光 2.5 秒と昇降・静置 6 秒で、船は約 1 時間 59 分です。幅が 2 倍の立方体でも同じ高さの細棒と同じ時間です。
未硬化樹脂は皮膚と目を刺激します。米国の労働安全衛生機関 NIOSH は手袋、保護眼鏡、換気を勧めています。樹脂造形物は溶剤で洗い、後から紫外線で硬化します。作業台の瓶と手袋も隠れたカードです。
粉末床方式にサポートが不要な理由
「粉末(SLS)」では 3 種目の機械の断面を見せます。造形室は細かいナイロン粉末で満たされます。ブレードが約 0.1 mm の新しい層を敷き、レーザーが断面をなぞって粒子を溶着し、ベッドが 1 層下がり、次の粉末を敷きます。最後は粉末の塊から造形物を掘り出し、噴射で清掃します。
ISO/ASTM 52900 では粉末床溶融結合法です。選択的レーザー焼結は University of Texas at Austin の Carl Deckard が 1984 年に学部生として着想し、大学院で教授 Joe Beaman と開発しました。特許は 1986 年 10 月出願、1989 年 9 月成立です。金属粉末のレーザー溶融も同様で、ロケット部品にも使います。
樹脂部品ではサポートが不要です。周囲の未溶融粉末が張り出しを支えるため、つながった鎖や動く蝶番付きの箱を造形できます。Goodridge、Tuck、Hague の 2012 年のポリアミド焼結総説は工程とナイロンが主流の理由を説明しています。
モデルの各層の時間は、粉末を敷く約 9 秒と、溶かす面積に比例するレーザー時間です。毎秒 1,250 mm² で、走査速度 5 m/s、走査間隔 0.25 mm とします。船は 0.1 mm × 420 層、約 64 分です。
「断面」では粉末が透け、内部の造形物が見えます。切ると実機同様、終了まで粉末に隠れます。
付加製造の 7 分類
日常語の「3D プリント」に対し、標準名は付加製造です。削り取るのではなく、通常は層ごとに材料を接合して作ります。ISO/ASTM 52900 は 7 分類を定めています。
- 材料押出法:ノズルから材料を押し出します(フィラメント方式)。
- 液槽光重合法:光で液状樹脂を固めます(樹脂方式)。
- 粉末床溶融結合法:レーザーや電子線で粉末を溶かします(粉末方式)。
- 結合剤噴射法:砂、金属、セラミックなどの粉末に液体接着剤を滴下します。
- 材料噴射法:インクのように材料の液滴を噴射し、光で固めます。
- 指向性エネルギー堆積法:供給中の金属粉末や線材をレーザー、電子線、アークで溶かします。
- シート積層法:シートを 1 枚ずつ接合して切ります。
操作欄下の図鑑に各分類のカードがあり、うち 3 種は画面も切り替わります。
大型造形の船、兵舎、ロケットノズル
「大型造形」では作業場から屋外へ移り、一端に卓上機と作業台、比較用に身長 1.7 m の人物を置きます。
船は University of Maine の Advanced Structures and Composites Center が造形した巡視艇 3Dirigo です。長さ 25 フィート(7.62 m)、重さ 5,000 ポンド(2,268 kg)で、2019 年 9 月 19~22 日の 72 時間で作りました。2019 年 10 月、Guinness World Records は最大の 3D 造形船、最大の中実 3D 造形物、機械には最大の試作高分子 3D プリンターの記録を認定しました。機械は最大で長さ 100 フィート、幅 22 フィート、高さ 10 フィート(30.5 × 6.7 × 3 m)に対応し、毎時 500 ポンド(227 kg)を供給できます。同じ施設は後に BioHome3D も作りました。木質繊維とバイオ由来樹脂で床・壁・屋根を造形した 600 平方フィート(約 56 m²)の家です。
壁はガントリー機が太い線状に積むコンクリートで、卓上機の樹脂と同じ方法です。2024 年、米陸軍は Texas の Fort Bliss で 3 棟の 3D 造形兵舎を完成させつつあり、各棟に 36 台の二段ベッド、最大 72 人を収容します。NASA の 3D-Printed Habitat Challenge は 2019 年 5 月に終了し、4 日間のうち 30 時間で月や火星用の縮尺 3 分の 1 の居住施設を造形しました。優勝賞金は 500,000 ドルでした。
ロケットノズルは NASA の RAMPT を表します。銅製燃焼室をレーザー粉末床溶融、大型ノズルを指向性エネルギー堆積で作りました。NASA によれば製造期間を数年から数か月・数週間へ縮め、計 16,000 秒以上の燃焼試験を行いました。RAMPT は RS-25 ノズルの 65 % の寸法を製造しました。画面の寸法は推定と明記しています。
最小の記録は作業場の棚にあります。International Space Station の機械は 2014 年 11 月、押出機ケースの前板を最初に造形しました。同年 12 月には地上から届いたファイルでラチェットレンチを造形しました。104 層、4 時間、長さ 4.48 インチ(11.4 cm)です。
自分とプリンター
「自分」で身長と体重を入力すると、卓上機で顔のない 1:20 の人形を作ります。身長 170 cm なら 85 mm です。同じスライサーで時間と材料を求めます。
逆方向の計算もします。身体の体積は体重を水の密度、約 1 キログラム毎リットルで割る推定です。65 kg の人は約 64 リットル、中実 PLA なら約 80 kg です。この機械の毎秒 15 mm³ の流量限界では、休みなく約 50 日かかります。毎時 500 ポンドの University of Maine の機械なら約 21 分です。実際の像は中空なので、大きさの感覚を示す比較にすぎません。
熱、放出物、樹脂
卓上機は加熱装置、可動機構、放出物の発生源を兼ねます。NIOSH はこれらを 3D 造形の危険要因とし、さらにレーザー、保守中の電気的故障、溶剤、騒音を危険要因に挙げています。
ノズルは約 190~260 °C、ベッドは最大約 100 °C です。やけどをするので、冷ましてから手を入れます。稼働中は髪、指、袖をベルトや可動軸に近づけません。
溶融樹脂は 100 ナノメートル未満の超微粒子と揮発性有機化合物を放出します。Stephens らの 2013 年の測定では、毎分 PLA で約 200 億個、ABS で約 1900 億個でした。Azimi らの大規模な 2016 年の研究は複数の機械と材料を調べ、放出量に桁違いの差があり、ABS 由来にはスチレンもあると示しました。換気のよい部屋で使い、寝室を避け、稼働中に顔を近づけません。樹脂作業には手袋と保護眼鏡も必要です。
この展示の計算モデル
直接計算するものは次のとおりです。
- 高さと積層ピッチから求める層数。
- 各線の長さ、幅(0.4 mm ノズルで 0.42 mm)、積層ピッチの積と、サポート・定着補助から求める樹脂体積。
- その体積、1.75 mm フィラメント、密度から求める材料長と質量。
- 形状から求める、限界より急な下向き面。
画面に「モデル値」と表示するものは次のとおりです。
- 造形時間:線種ごとの速度、流量限界(PLA 15 mm³/s、PETG 12、ABS 14、TPU 4)、加速と角に 25 %、層替え 1.4 s、空走 150 mm/s を使います。実際のスライサーは動作ごとに加速を計算するので、同じ物でも時間が異なります。
- 強度指数:荷重を支える樹脂の割合、模様により 70~100 % を数えるインフィル、材料係数、層間荷重の係数 0.55~0.75 を使います。
- 張り出し限界:PLA、ファンあり、0.2 mm で 45 度、ファンなしで 12 度低下、積層ピッチ 0.1 mm の変化で約 4 度増減します。橋は最大 30 mm、平たい縁は 1.6 mm まで隣の線で保持できるとします。
- 反りリスク:材料収縮と底面寸法の積を基礎に、ブリムやラフトで減らします。
形状は 1 セル約 0.3~1.2 mm の格子で調べるため、細部は滑らかになります。描画可能な層数を超えると層をまとめ、その旨を表示します。失敗表示は現象を示す図であり、樹脂流動のシミュレーションではありません。
試すこと
- 限界の張り出し:サポートを切り、良好に作れる最大角にします。次に薄い層やファンなしを試します。
- 1 時間以内の家:約 70 分から始め、失敗させず推定を 60 分未満へ下げます。
- 軽くて強い歯車:材料 11 g 以下、強度指数 50 以上です。インフィルより壁が効きます。
- 荷重に耐えるフック:同じフックを横に寝かせます。
- 反らない ABS:家を ABS で作り、適切な定着補助を選びます。
- 失敗しない球と自分の人形。
- 層数、失敗の原因、品物に合う方式を答える 3 種のクイズ。
図鑑は 48 枚です。形状、失敗、7 方式、大型造形、材料、充填模様、歴史を収めます。作業場の棚、台、床には 15 個の品が隠れています。
よくある質問
造形にはどのくらい時間がかかりますか?
数分から数日です。モデルでは 20 mm 立方体は 0.2 mm で約 18 分、船は約 52 分、80 mm のカップは 4 時間半以上です。層数と総線長で増え、流量限界に達するまでは増速で減ります。
積層ピッチは何を変えますか?
層数、曲面や斜面の滑らかさ、時間を変えます。半分にすると時間は 1.5~2 倍です。強度変化はそれより小さくなります。
インフィルとは何で、どの程度必要ですか?
壁内のまばらな模様です。装飾品は 10~20 % が多く、荷重を受ける物は充填率と壁を増やします。20 mm 立方体は 15 % で全体の約 3 分の 1 が樹脂です。
最も強い模様は何ですか?
試験では模様より充填率が効きます。三角形、ジャイロイド、ハニカムは直線より多方向に硬く、ジャイロイドは交差も避けます。画面の指数は設定比較用のモデル値で、測定強度ではありません。
なぜ層間が弱いのですか?
熱いうちに下の層と溶着しますが、その接合は線自体より弱いためです。横に寝かせたフックのように、荷重が層に沿う向きにします。
45 度の目安とは何ですか?
鉛直から約 45 度までなら、新しい線の半分ほどが下の線に載るため、通常サポートなしで作れます。実際の限界は材料、温度、冷却、積層ピッチで変わります。
張り出しには必ずサポートが要りますか?
いいえ。両端間の橋、限界以下の斜面、向きの変更、平天井の面取りで避けられます。粉末床方式の樹脂部品は、粉末が支えるため不要です。
なぜ角がベッドから浮きますか?
冷却収縮で上層が角を引く反りです。清潔で水平な加熱ベッド、ブリムやラフト、ABS 用の囲いが有効です。
PLA、PETG、ABS、TPU の違いは何ですか?
PLA は扱いやすく反りにくい一方、約 55~60 °C で軟化します。PETG は丈夫で糸を引きやすく、ABS は耐熱性が高い反面、反りと粒子放出が多くなります。TPU はゴム状で低速造形が必要です。
材料はメートルとグラムのどちらで測りますか?
両方です。1.75 mm の PLA は 1 メートル約 3 g なので、1 kg は約 335 m です。スライサーはどちらも示します。
G-code とは何ですか?
G1 X120.5 Y98.2 E3.21 のように 1 行ずつ動作や設定を書くテキストです。機械が順に従います。数値制御工作機械に由来します。
室内で使っても安全ですか?
注意が必要です。超微粒子や揮発性化合物を放出し、測定では ABS が PLA より多いため、換気し、寝室で使いません。ノズルとベッドはやけどの危険があり、未硬化樹脂には手袋と保護眼鏡が必要です。
なぜ樹脂機は逆さまに作りますか?
多くの卓上機は透明フィルム越しに下から照らします。上のプレートから吊るし、層ごとに持ち上げて次の層の空間を作ります。
金属も造形できますか?
別の機械なら可能です。レーザー粉末床溶融は金属粉末を層ごとに溶かし、指向性エネルギー堆積は供給中の粉末や線材を溶かします。NASA は燃焼室やノズルを作りました。
最大の造形物は何ですか?
2019 年のギネス記録では中実造形物の最大は 3Dirigo です。University of Maine で 72 時間で作った長さ 7.62 m、重さ 2,268 kg の船です。建物はより大きくても、複数の造形部品か、現場で積んだコンクリートで構成されます。
画面の数値は実測ですか?
層数、材料長、質量は形状と密度から直接計算します。時間、強度、張り出し限界、反りリスクは展示用のモデルで、そう明記します。3Dirigo、ISS のレンチ、NASA の課題の記録は下の資料に基づきます。
用語
- 付加製造:通常は層ごとに材料を接合する製法で、3D 造形の標準名です。
- 材料押出法:フィラメント機の方式です。FDM、FFF とも呼びます。
- スライサー:モデルを層に分けて G-code を作るプログラムです。
- 積層ピッチ:各層の厚さです。
- 壁(外周):層の輪郭を周回する線です。
- スキン:密に埋める上面と底面です。
- インフィル:壁内のまばらな模様です。
- 張り出し:下の層より突き出す部分です。
- 橋渡し:2 つの支えの間に渡す線です。
- サポート:張り出し下に作る取り外し式の足場です。
- スカート、ブリム、ラフト:初層の周囲の線、初層に接する線、その下の台座です。
- ホットエンド:ヘッドの加熱部です。ヒートシンク、ヒートブレイク、ヒーターブロック、ノズルからなります。
- 押出機:フィラメントを押す歯車です。
- 流量限界:毎秒溶かせる最大樹脂量です。
- 引き戻し:空走前に材料を少し戻す操作です。
- 反り:冷却収縮で角がベッドから浮く現象です。
- 液槽光重合法:光で液状樹脂を層ごとに固める方式です。
- 粉末床溶融結合法:レーザーや電子線で粉末を層ごとに溶かす方式です。
- G-code:プリンターが従う動作を記すテキスト言語です。
参考資料
- ISO, "ISO/ASTM 52900:2021 Additive manufacturing, general principles, fundamentals and vocabulary": https://www.iso.org/standard/74514.html (checked 2026-10-19)
- National Institute of Standards and Technology (NIST), "Additive manufacturing": https://www.nist.gov/additive-manufacturing (checked 2026-10-19)
- NIST, "AM Bench, additive manufacturing benchmark test series": https://www.nist.gov/ambench (checked 2026-10-19)
- Migler, K. and Ricker, R. (2016), "Measurement science roadmap for polymer-based additive manufacturing", NIST AMS 100-5: https://doi.org/10.6028/NIST.AMS.100-5 (checked 2026-10-19)
- Kramer, T., Proctor, F. and Messina, E. (2000), "The NIST RS274NGC interpreter, version 3", NIST: https://www.nist.gov/publications/nist-rs274ngc-interpreter-version-3 (checked 2026-10-19)
- Kodama, H. (1981), "Automatic method for fabricating a three-dimensional plastic model with photo-hardening polymer", Review of Scientific Instruments 52, 1770: https://doi.org/10.1063/1.1136492 (checked 2026-10-19)
- Hull, C. W., US patent 4,575,330, "Apparatus for production of three-dimensional objects by stereolithography" (filed 1984, granted 1986): https://patents.google.com/patent/US4575330A/en (checked 2026-10-19)
- Crump, S. S., US patent 5,121,329, "Apparatus and method for creating three-dimensional objects" (filed 1989, granted 1992): https://patents.google.com/patent/US5121329A/en (checked 2026-10-19)
- Deckard, C. R., US patent 4,863,538, "Method and apparatus for producing parts by selective sintering", University of Texas repository: https://repositories.lib.utexas.edu/items/812bc383-47cb-42fe-9ad6-beee556f4f1d (checked 2026-10-19)
- University of Texas at Austin, Walker Department of Mechanical Engineering, "Selective laser sintering, from a Texas idea to a global industry": https://me.utexas.edu/news/619-selective-laser-sintering-from-a-texas-idea-to-a-global-industry (checked 2026-10-19)
- Jones, R. et al. (2011), "RepRap, the replicating rapid prototyper", Robotica 29, 177 to 191: https://doi.org/10.1017/S026357471000069X (checked 2026-10-19)
- Ahn, S.-H. et al. (2002), "Anisotropic material properties of fused deposition modeling ABS", Rapid Prototyping Journal 8, 248 to 257: https://doi.org/10.1108/13552540210441166 (checked 2026-10-19)
- Ngo, T. D. et al. (2018), "Additive manufacturing (3D printing): a review of materials, methods, applications and challenges", Composites Part B 143, 172 to 196: https://doi.org/10.1016/j.compositesb.2018.02.012 (checked 2026-10-19)
- Fernandez-Vicente, M. et al. (2016), "Effect of infill parameters on tensile mechanical behavior in desktop 3D printing", 3D Printing and Additive Manufacturing 3, 183 to 192: https://doi.org/10.1089/3dp.2015.0036 (checked 2026-10-19)
- Chacón, J. M. et al. (2017), "Additive manufacturing of PLA structures using fused deposition modelling: effect of process parameters on mechanical properties", Materials & Design 124, 143 to 157: https://doi.org/10.1016/j.matdes.2017.03.065 (checked 2026-10-19)
- Oleff, A. et al. (2021), "Process monitoring for material extrusion additive manufacturing: a state-of-the-art review", Progress in Additive Manufacturing 6, 705 to 730: https://doi.org/10.1007/s40964-021-00192-4 (checked 2026-10-19)
- Wang, T.-M., Xi, J.-T. and Jin, Y. (2007), "A model research for prototype warp deformation in the FDM process", International Journal of Advanced Manufacturing Technology 33, 1087 to 1096: https://doi.org/10.1007/s00170-006-0556-9 (checked 2026-10-19)
- Jiang, J., Xu, X. and Stringer, J. (2018), "Support structures for additive manufacturing: a review", Journal of Manufacturing and Materials Processing 2, 64: https://doi.org/10.3390/jmmp2040064 (checked 2026-10-19)
- Schoen, A. H. (1970), "Infinite periodic minimal surfaces without self-intersections", NASA Technical Note D-5541: https://ntrs.nasa.gov/citations/19700020472 (checked 2026-10-19)
- Bagheri, A. and Jin, J. (2019), "Photopolymerization in 3D printing", ACS Applied Polymer Materials 1, 593 to 611: https://doi.org/10.1021/acsapm.8b00165 (checked 2026-10-19)
- Goodridge, R. D., Tuck, C. J. and Hague, R. J. M. (2012), "Laser sintering of polyamides and other polymers", Progress in Materials Science 57, 229 to 267: https://doi.org/10.1016/j.pmatsci.2011.04.001 (checked 2026-10-19)
- Farah, S., Anderson, D. G. and Langer, R. (2016), "Physical and mechanical properties of PLA, and their functions in widespread applications", Advanced Drug Delivery Reviews 107, 367 to 392: https://doi.org/10.1016/j.addr.2016.06.012 (checked 2026-10-19)
- Stephens, B. et al. (2013), "Ultrafine particle emissions from desktop 3D printers", Atmospheric Environment 79, 334 to 339: https://doi.org/10.1016/j.atmosenv.2013.06.050 (checked 2026-10-19)
- Azimi, P. et al. (2016), "Emissions of ultrafine particles and volatile organic compounds from commercially available desktop three-dimensional printers with multiple filaments", Environmental Science & Technology 50, 1260 to 1268: https://doi.org/10.1021/acs.est.5b04983 (checked 2026-10-19)
- NIOSH (CDC), "Safe 3D printing is for everyone, everywhere": https://www.cdc.gov/niosh/bulletin/2024/safe-3d-printing.html (checked 2026-10-19)
- NASA (2014), "Open for business: 3-D printer creates first object in space on International Space Station": https://www.nasa.gov/missions/station/open-for-business-3-d-printer-creates-first-object-in-space-on-international-space-station (checked 2026-10-19)
- NASA (2014), "Space station 3-D printer builds ratchet wrench to complete first phase of operations": https://www.nasa.gov/missions/station/space-station-3-d-printer-builds-ratchet-wrench-to-complete-first-phase-of-operations/ (checked 2026-10-19)
- NASA, "Rapid Analysis and Manufacturing Propulsion Technology (RAMPT)": https://www.nasa.gov/rapid-analysis-and-manufacturing-propulsion-technology (checked 2026-10-19)
- NASA (2019), "Teams 3D print planetary habitats, awarded $700K in NASA challenge": https://www.nasa.gov/news-release/teams-3d-print-planetary-habitats-awarded-700k-in-nasa-challenge (checked 2026-10-19)
- University of Maine Advanced Structures and Composites Center (2019), "UMaine Composites Center receives three Guinness World Records related to largest 3D printer": https://composites.umaine.edu/2019/10/11/umaine-composites-center-receives-three-guinness-world-records-related-to-largest-3d-printer (checked 2026-10-19)
- University of Maine Advanced Structures and Composites Center, "BioHome3D": https://composites.umaine.edu/advanced-manufacturing/biohome3d/ (checked 2026-10-19)
- US Army (2024), "New innovative Army effort builds 3D printed barracks": https://www.army.mil/article/274036/new_innovative_army_effort_builds_3d_printed_barracks (checked 2026-10-19)
- US National Institutes of Health, "NIH 3D": https://3d.nih.gov/ (checked 2026-10-19)
解説とシミュレーションは CC BY-NC-SA 4.0(特記のあるものを除く)。
コース 6 / 6
身近な道具の中を開くほかの展示
ミシンのしくみ:一針ができるまで
ミシンの針は布を通り抜けません。一針ごとに、釜がその糸をボビンの周囲に一周させます。
折り紙の折り方:20作品を一手ずつ動かすシミュレーター
鶴は約 30 回、コップは六回折ります。平らに折った紙の頂点では、山折りと谷折りの数の差が必ず二になります。
ロープの結び方:40 種類を手順ごとに解説
ある破断試験では、もやい結びはロープの強度の約 63%、一重つなぎは約半分が残りました。
世界の文字体系:ハングルとほか 22 の文字
ハングルの誕生を告げた 1446 年の書物は、ㄱ は舌根が喉を閉ざす形をかたどると述べています。ここではそれを、楔形文字から点字まで、ほかの 22 の文字と並べて見ます。
QR コード:読み取るしくみ
QR コードの 30 % を手で覆ってもスマートフォンは読めます。角を 1 つ覆うと読めません。
計算尺の使い方:模型を動かして計算する
25 cm 型では 2 が 1 から 75.3 mm にあります。250 × log 2 = 75.3 だからです。二つの長さをつなぐと数の掛け算になります。