РИС. 105Шаг за шагом
Как работает 3D-принтер: слои, заполнение и поддержки
Куб 20 мм при высоте слоя 0,2 мм состоит ровно из 100 слоёв, каждый из которых рисует сопло шириной 0,4 мм.
На этом устройстве не получается показать 3D-модель. Шаги экскурсии ниже можно прочитать текстом.
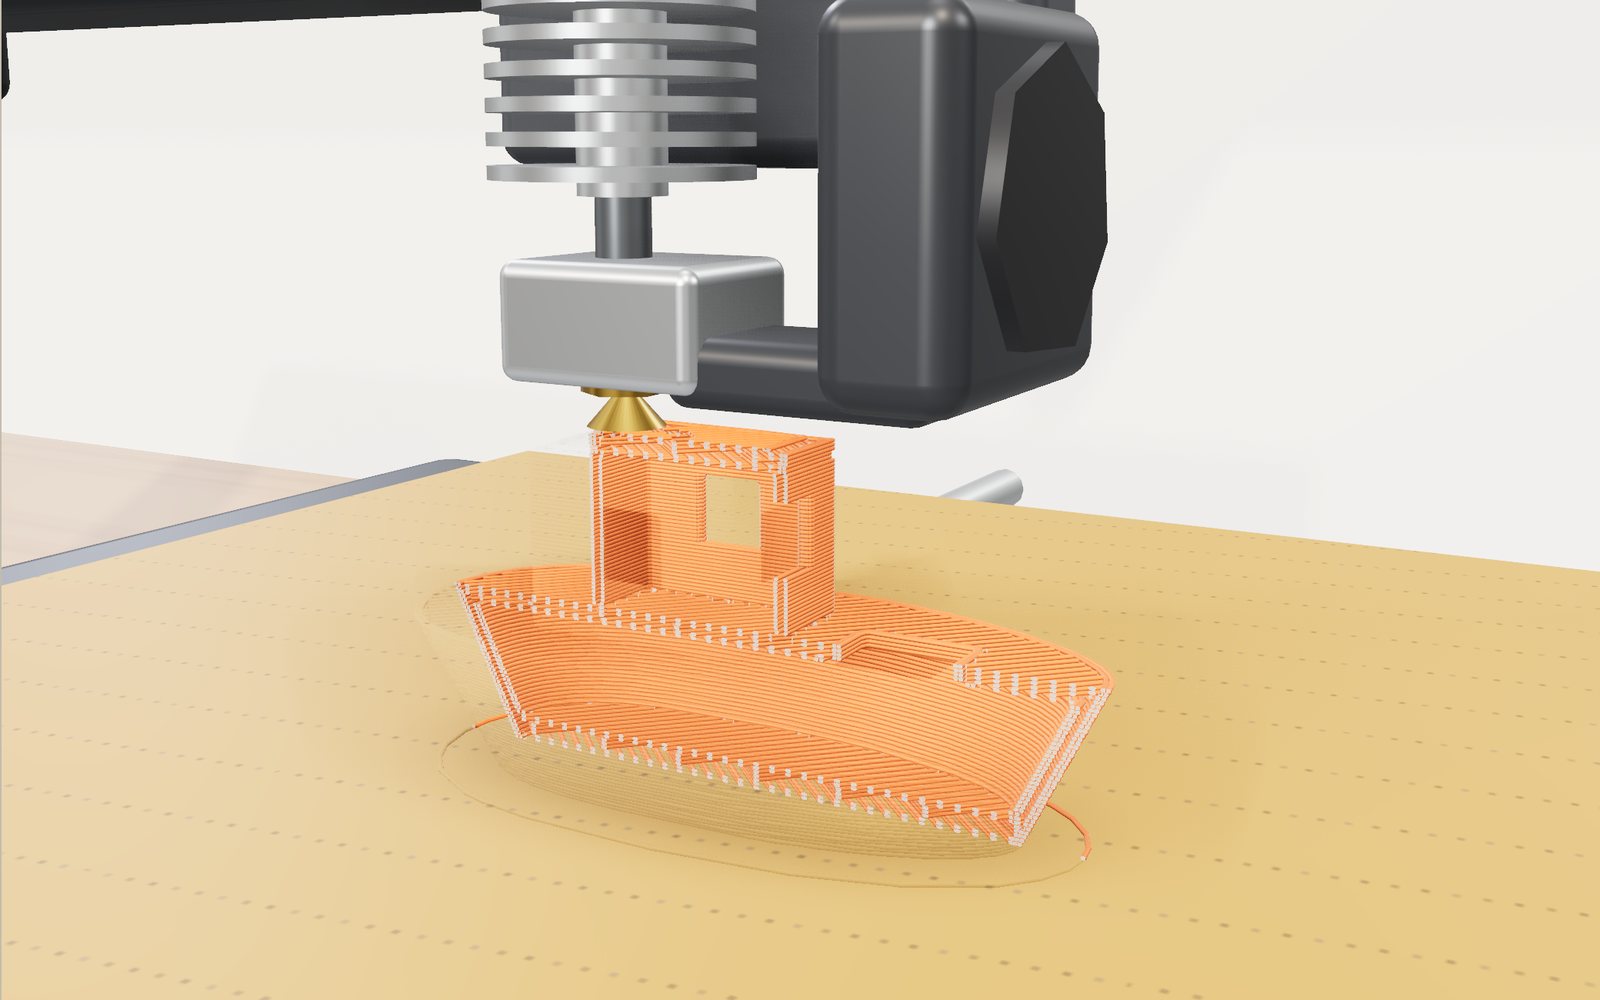
1 / 16 Лодка растёт по слоямРасплав выходит из сопла 0,4 мм и ложится линиями. Передняя половина срезана, чтобы было видно заполнение внутри стенок.
Тяните для поворота. Колесо или щипок меняют масштаб.
Лодка растёт от стола вверх
Как работает 3D-принтер? Он выдавливает пластиковую нить через горячее сопло и строит предмет плоскими сечениями, здесь толщиной 0,2 мм каждое. Через десять минут на столе лежит тонкая плоская форма, через час появляется маленькая лодка. Ничего не вырезано: каждый слой прилипает к ещё тёплому нижнему.
Именно это показывает сцена. Обычный открытый принтер стоит на верстаке. Стол движется вперёд и назад, головка вправо и влево, несущая балка поднимается на слой. Это не постепенное открытие готовой модели. Линии укладываются в порядке настоящей печати: сначала поддержки, затем контуры стенок, сплошная оболочка и разреженное заполнение. Новые линии на мгновение светятся оранжевым, как свежий пластик под соплом. «Разрез» убирает переднюю половину, открывая растущее заполнение внутри стенок.
Можно выбрать 14 форм от тестового куба 20 мм до ракетного сопла и собственной фигурки. Доступны параметры обычного слайсера: высота слоя, стенки, заполнение и его узор, поддержки, прилипание к столу, материал, скорость и вентилятор. После каждого изменения форма нарезается заново, оцениваются слои, расход нити и время. Другие виды показывают путь сопла в G-code, семь дефектов на столе, печать той же формы смолой и порошком, а также двор с многометровыми отпечатками рядом с человеком ростом 1,7 м.
У чисел есть пояснения. Число слоёв, длина и масса нити следуют прямо из геометрии и плотности. Время, прочность и предел нависания получены моделями этой страницы и помечены словом «модель». Последняя часть статьи объясняет, что в них не учитывается.
Что делает принтер
На верстаке самый распространённый тип для домов, школ и библиотек, обычно называемый FDM или FFF. Международный стандарт ISO/ASTM 52900 называет процесс экструзией материала: материал избирательно подаётся через сопло или отверстие. S. Scott Crump подал заявку на изготовление объектов экструзией термопласта из движущейся головки в октябре 1989 года; патент выдан в июне 1992 года.
Проследим путь от катушки. Филамент представляет собой пластиковую нить толщиной 1,75 мм, обычно намотанную по килограмму. Два зубчатых колеса экструдера захватывают её и толкают в хотэнд. Сверху находится ребристый радиатор, между ним и нагревателем тонкая трубка, термобарьер. Они сохраняют нить твёрдой до последнего момента: размягчившись раньше, она согнулась бы в трубке вместо продвижения и закупорила сопло. Под термобарьером стоит алюминиевый нагревательный блок с нагревателем и датчиком температуры. В него ввинчено латунное сопло с отверстием 0,4 мм. Пластик выходит примерно при 200 °C или выше, в зависимости от материала.
Включите «Внутри хотэнда»: корпус станет прозрачным. В центре проходит твёрдая нить, превращающаяся на последних миллиметрах в светящийся расплав.
Три мотора перемещают сопло относительно стола. Здесь один двигает стол вперёд и назад, другой тянет головку зубчатым ремнём в стороны, а ходовые винты после каждого слоя поднимают всю балку, портал, точно на высоту слоя. Другие принтеры опускают стол или двигают головку по трём осям. Результат одинаков: сопло можно поставить в любую точку объёма со стороной около 22 см.
Рядом с соплом находится маленький вентилятор с воздуховодом. Он охлаждает свежую линию до укладки следующей. Нависания и мосты, описанные ниже, особенно зависят от обдува.
Стол представляет собой нагреваемую плиту с текстурированным листом. Тепло сохраняет первый слой достаточно мягким для сцепления и не даёт основанию усаживаться и отрываться, пока печатается остальное.
От 3D-модели к слоям: работа слайсера
Принтер понимает не формы, а список движений. Программа, превращающая 3D-модель в этот список, называется слайсером и выполняет четыре задачи.
Она режет модель горизонтальными плоскостями по одной на слой и находит контур в каждой. Затем решает, что рисовать внутри: замкнутые линии по краям, сплошные участки возле верха и низа, разреженный узор в остальном объёме и отламываемые опоры под висящими частями. Она упорядочивает линии и холостые перемещения. Наконец записывает каждое движение строкой G-code, добавляя температуры, вентилятор и скорости.
Здесь те же шаги упрощены. Каждая форма задана знаковой функцией расстояния: для любой точки она даёт расстояние до поверхности, отрицательное внутри и положительное снаружи. Функция вычисляется на сетке шириной около 112 ячеек и высотой до 150 срезов. Каждый срез превращается в двумерную карту расстояний до собственного контура. Это позволяет положить первый периметр точно в 0,21 мм от края, на половине ширины линии, следующий ещё на 0,42 мм глубже. Контуры извлекаются методом марширующих квадратов, стандартным способом проведения изолинии по сетке.
При выборе формы на время расчёта появляется «Нарезка». Быстрый компьютер тратит долю секунды, старый телефон около секунды.
Высота и число слоёв
Первая настройка слайсера, высота слоя, прямо определяет их количество:
число слоёв = высота ÷ высота слоя, с округлением вверх
Куб 20 мм при 0,2 мм имеет ровно 100 слоёв. Лодка высотой 42 мм имеет 210 слоёв по 0,2 мм, 350 по 0,12 мм, 525 по 0,08 мм и 132 по 0,32 мм. Поэтому куб часто печатают первым. Если высота равна 20 мм, перемещение на слой верно. Если показания и штангенциркуль расходятся, проверяют число шагов на миллиметр вертикальной оси.
Тонкие слои выглядят глаже: ступеньки на кривых и наклонных поверхностях меньше. Время растёт примерно пропорционально числу слоёв: по модели лодка требует 52 минуты при 0,2 мм, 86 при 0,12 мм и 128 при 0,08 мм. Толстые слои быстрее, но лишь до предела, объяснённого в разделе о времени.
Толщину ограничивает сопло. Прижатая к нижней линия должна быть шире своей высоты; обычный ориентир составляет три четверти диаметра сопла. Для сопла 0,4 мм регулятор заканчивается на 0,32 мм.
210 слоёв лодки означали бы тысячи коротких линий на слой, слишком много для плавного отображения на телефоне. Поэтому быстрый компьютер рисует максимум 120 видимых слоёв, медленные устройства меньше. Каждая нарисованная дорожка соответствует одному или двум реальным слоям. Это явно написано, например «слоёв на линию: 1,8». Все численные расчёты используют реальное число слоёв.
Стенки, оболочка и заполнение
В разрезе видны три вида пластиковой структуры.
Стенки образованы замкнутыми линиями по контуру слоя. Два периметра соплом 0,4 мм дают оболочку около 0,8 мм. Наружный печатается на половинной скорости как видимая поверхность, внутренние быстрее. Дополнительные стенки повышают прочность и массу. В маленькой детали они забирают большую часть материала: у лодки около 45 метров стенок против 4 метров разреженного заполнения.
Оболочка сверху и снизу состоит из сплошных слоёв. Слайсер заполняет слой полностью, если деталь заканчивается в пределах заданного расстояния выше или ниже. Здесь сверху 0,8 мм, снизу 0,6 мм: при 0,2 мм это четыре верхних и три нижних слоя. Линии идут под 45 градусов и поворачиваются на 90 градусов между слоями.
Заполнение занимает остальное пространство: разреженный узор удерживает стенки и несёт часть нагрузки. При 15 % около 15 % объёма внутри стенок занято пластиком. На сцене пять узоров:
- Линии: параллельные дорожки с поворотом на 90 градусов в каждом слое. Самый быстрый и слабый поперёк вариант.
- Сетка: два направления в каждом слое. Пересечения лежат друг над другом, поэтому сопло переезжает свои линии.
- Треугольники: три направления через 60 градусов, жёсткость во всех направлениях слоя.
- Гироид: волнистые линии меняются по высоте вдоль поверхности, названной Alan Schoen в отчёте NASA о минимальных поверхностях 1970 года. Она делит пространство на две переплетённые половины без самопересечений. Прочность сходна во всех направлениях, сопло не пересекает свои линии.
- Соты: шестиугольные ячейки. Прочны при малой массе, но углы замедляют печать.
Насколько важно заполнение? Fernandez-Vicente с коллегами в 2016 году печатали образцы для растяжения с разными плотностями и узорами. Доля заполнения меняла прочность заметно сильнее узора. Куб 20 мм здесь требует 3,4 г при 15 % и 9,9 г при 100 %. Время более чем удваивается: 40 минут против 18, по модели. При 15 % весь куб примерно на треть пластиковый, остальное воздух.
Индекс прочности является моделью: доля несущего пластика в сечении, с пониженным вкладом заполнения в зависимости от узора, умножается на коэффициент материала. Он полезен для сравнения настроек одной формы, а не предсказания реальной разрушающей нагрузки.
Почему поперёк слоёв слабее
Отпечаток не монолитный пластик. Это стопка линий, сварившихся с соседями и нижним слоем, пока были горячими. Швы редко столь же прочны, как сами линии.
Эффект многократно измерен. Sung-Hoon Ahn с коллегами в 2002 году испытали ABS и обнаружили сильную зависимость от направления линий к нагрузке: вдоль линий образцы были намного прочнее, чем при их разрыве в стороны. Chacón с коллегами в 2017 году печатали PLA-полоски плашмя, на ребре и вертикально. Вертикальные, растянутые поперёк слоёв, оказались слабее всех. План NIST 2016 года по аддитивному производству полимеров относит прочность швов к трудно измеряемым и предсказываемым свойствам.
Крючок показывает следствие. При вертикальной печати вес пальто разрывает слои стержня, индекс под нагрузкой равен 29. Лёжа на боку он несёт нагрузку вдоль линий: 48 при той же массе. Для PLA коэффициент направлений в модели равен 0,6, округлённому числу из диапазона подобных испытаний. Реальный коэффициент зависит от температуры, скорости, охлаждения и самой детали.
В мастерской спрятан крючок, ровно расколовшийся между слоями. Так обычно выглядит разрушение вертикальной печати.
Нависания, мосты и поддержки
Каждому слою нужна опора. В вертикальной стенке линия лежит точно на нижней. На наклонной каждый слой немного выступает и частью висит в воздухе. Насколько далеко?
Обычный ориентир: 45 градусов от вертикали. При слое 0,2 мм и ширине 0,42 мм новая линия перекрывает примерно половину нижней, чего достаточно для удержания при остывании. Дальше линии провисают, а при ещё большем угле пластик падает нитями. Обзор Jiang, Xu и Stringer 2018 года приводит 45 градусов как обычный порог и описывает разные поддержки.
Тестовый рычаг имеет выбранный вами наклон. Страница сравнивает обращённые вниз поверхности с критическим углом и сообщает висящую площадь. Для PLA с вентилятором при 0,2 мм предел модели 45 градусов. Без вентилятора он падает до 33 градусов: линия дольше мягкая. Тонкие слои немного повышают его: при 0,12 мм выступ меньше, модель допускает около 48 градусов. Это ориентировочные модельные значения; реальная граница зависит от пластика, температуры, скорости и обдува, поэтому и печатают тесты.
Мосты представляют исключение. Горизонтальный пролёт между опорами является предельным нависанием, но принтеры перекрывают 20 или 30 мм без поддержек. Линия закреплена по концам: сопло натягивает её как верёвку, вентилятор охлаждает до провисания. Мост с настилом 26 мм здесь печатается чисто; модель разрешает пролёты до 30 мм. Верх окон лодки и дома тоже мосты.
За пределом слайсер добавляет поддержки: редкие столбики линий, отламываемые после печати. «От стола» строит их только на столе, «Везде» и поверх детали. Они требуют материала и времени, оставляют следы. Шар 40 мм без них не удаётся, поскольку нижняя половина всё сильнее нависает к столу, а с ними печатается. Ракетное сопло тоже требует опоры над горловиной: она добавляет около 22 минут и 6 г.
Дешевле всего обойтись без поддержек. Поворот детали, разделение надвое или фаска 45 градусов вместо плоского потолка часто решают задачу. Поэтому корпус лодки спроектирован с нависанием не более 25 градусов.
Первый слой и прилипание к столу
Если первый слой не прилип, ничего выше не удержится. Его печатают медленно, 25 мм/с в модели, слегка прижимая для расплющивания и сцепления. Типичные температуры стола: около 60 °C для PLA, 80 °C для PETG, 100 °C для ABS.
Пластик сжимается при охлаждении, а деталь остывает снизу неравномерно. Горячие верхние слои ложатся на уже усевшие нижние, затем тоже сжимаются и тянут их. У длинных плоских деталей силы складываются на углах и загибают их со стола. Это коробление. Wang с коллегами в 2007 году связали его с усадкой и разностью температур слоёв, показав влияние длины и усадки материала. ABS сжимается сильнее PLA, поэтому его печатают в закрытом корпусе на горячем столе.
Регулятор прилипания предлагает три средства:
- Юбка: замкнутая линия в нескольких миллиметрах вокруг детали перед началом. Она заполняет сопло и помогает оценить ровность первого слоя, не касаясь детали.
- Кайма: несколько линий вплотную к первому слою, как поля шляпы. Увеличивает удерживающую площадь и срезается после печати.
- Подложка: толстая платформа из нескольких слоёв под всей деталью. Удерживает лучше всего и требует больше всего материала.
У ABS-дома только с юбкой риск коробления по модели 1,28: углы заметно поднимаются. Кайма снижает риск до 0,58, ниже порога 0,7. У того же дома из PLA с одной юбкой риск 0,27.
Из чего складывается время печати
Время особенно явно зависит от модели и одновременно интересует людей больше всего.
Слайсер знает длины линий: первая оценка делит их сумму на скорость. У лодки около 45 м стенок, 36 м оболочки, 4 м заполнения и 21 м холостого хода. При начальных 60 мм/с, более медленных стенках и быстром заполнении это объясняет большую часть 52 минут.
Ещё три фактора удлиняют печать.
Ускорение. Головка не меняет направление мгновенно. Короткие линии и резкие углы редко позволяют развить полную скорость. Модель добавляет на это 25 % времени.
Переходы между слоями. После каждого слоя головка поднимается, перемещается и начинает снова. По 1,4 секунды на слой дают лодке из 210 слоёв около пяти минут.
Предел потока. Хотэнд плавит ограниченный объём в секунду. Обычный с латунным соплом 0,4 мм даёт примерно 10–15 кубических миллиметров в секунду, типичный ориентир, не измерение. Для PLA модель использует 15. В миллиметре линии объём равен ширине на высоту: 0,42 × 0,2 = 0,084 мм³. При 0,2 мм хотэнд успевает до примерно 179 мм/с, при 0,32 мм тот же поток допускает лишь 112 мм/с. Поэтому толстые слои экономят меньше ожидаемого, а скорость выше предела ничего не даёт. При превышении появляется предупреждение.
Дом показывает компромисс. Изначально около 70 минут, при 0,28 мм около 51, при 100 мм/с около 47. Заполнение почти не влияет: дом состоит главным образом из тонких стенок.
Показывается и время на часах, когда закончится начатая сейчас печать. Скорость воспроизведения задаёт ускорение: при «×100» секунда сцены равна 100 секундам печати, при реальной скорости сопло движется как настоящее.
Нить: граммы и метры
Объём пластика равен общей длине линий, умноженной на ширину и высоту слоя. Два числа позволяют получить из объёма длину и массу нити.
Сечение нити 1,75 мм равно π × 0,875² = 2,405 мм². Один метр содержит 2405 мм³, то есть 2,405 см³ пластика. Плотность PLA около 1,24 г/см³, значит метр весит около 2,98 г, а катушка 1 кг содержит около 335 м. Лодка требует 2,98 м, или 8,9 г; полной катушки хватит примерно на сотню.
Остальные материалы используют типичные плотности: PETG около 1,27 г/см³, ABS 1,04, TPU 1,21. Они зависят от марки, поэтому отмечены как типичные. Та же лодка из более лёгкого ABS весит 7,5 г.
Каждый грамм проходит через экструдер. Числа E в G-code означают миллиметры поданной нити: линия 1 мм при слое 0,2 мм требует 0,084 мм³ пластика, или 0,0349 мм нити.
G-code: принтер следует прямым линиям
Принтер никогда не видит лодку. Он получает текстовый файл движений по одному на строку на языке G-code. Например:
G1 X120.50 Y98.20 E3.2104
Это значит двигаться прямо к X = 120,5 мм, Y = 98,2 мм, одновременно подавая нить до суммарной подачи 3,2104 мм. Строка G0 означает холостой ход, M104 S210 задаёт температуру сопла. Кривые состоят из множества коротких прямых.
Язык старше 3D-печати. Он стандартизирован для станков с числовым управлением, режущих металл подобными движениями. NIST в 2000 году опубликовал эталонный интерпретатор RS274/NGC. Принтеры используют небольшую часть языка и собственные команды температуры и вентилятора.
В виде «Путь сопла» головка скрыта, кроме сопла. Синие линии показывают подачу в текущем слое, пунктир холостой ход. Слева внизу прокручивается создаваемый G-code. Подпись называет наружную или внутреннюю стенку, оболочку, заполнение, поддержку либо холостой ход.
Когда печать не удаётся
Большинство неудач укладываются в несколько типов. Обзоры мониторинга экструзии, например Oleff с коллегами 2021 года, перечисляют те же дефекты и датчики с камерами для их обнаружения. Вид «Дефекты» воспроизводит семь вариантов на столе с наглядными формами и настройками.
- Коробление: углы поднимаются из-за усадки, особенно у ABS и длинных плоских деталей. Помогают кайма или подложка, более горячий стол и неподвижный воздух.
- Паутинка: тонкие нити между участками слоя. Расплав вытекает при переходе через зазор. Втягивание перед движением и снижение температуры уменьшают дефект. PETG даёт больше нитей, чем PLA.
- Спагетти: деталь отрывается или сбивается, а принтер продолжает подачу в воздух, образуя клубок. Чистый стол, верная высота первого слоя и кайма удерживают её.
- Печать в воздухе: нависание превышает предел без опоры. Первые линии провисают, следующие лишаются основания и путаются. Помогают поддержки, другое положение или меньший угол.
- Сдвиг слоёв: с некоторой высоты всё смещено вбок. Мотор пропустил шаги из-за удара об угол, проскальзывания ремня или большого ускорения. Всё выше ложится не на место.
- Недоэкструзия: тонкие линии с зазорами, когда пластика меньше заданного. Причины: частичный засор, влажная нить, низкая температура или превышение предельного потока.
- Слоновья нога: первые слои выпирают. Их специально прижимают к столу; там они остаются мягкими под весом верхних слоёв.
Квиз под настройками показывает случайный дефект и спрашивает причину.
Смола: целый слой за один раз
Вид «Смола (SLA)» ставит на верстак другую машину. Вместо катушки неглубокая ванна смолы с прозрачной донной плёнкой и экраном под ней. Плоская платформа сверху опускается в жидкость, пока до плёнки не останется толщина одного слоя.
Экран светится в форме сечения. Ультрафиолетовый или фиолетовый свет проходит сквозь плёнку и за секунды отверждает смолу. Платформа поднимается, отделяя слой, затем возвращается на слой выше. Деталь растёт, вися вверх ногами.
ISO/ASTM 52900 называет это фотополимеризацией в ванне, старейшим видом 3D-печати. Hideo Kodama из Nagoya Municipal Industrial Research Institute в 1981 году описал в Review of Scientific Instruments создание твёрдой модели из светотвердеющих слоёв. Charles Hull подал заявку на стереолитографию в августе 1984 года, а патент США получил в марте 1986 года. В ней ультрафиолет обводит сечение на поверхности смолы. Ранние машины светили лазером сверху и погружали деталь, современные настольные чаще светят экраном снизу. Обзор Bagheri и Jin 2019 года описывает оба варианта.
Два отличия от нити: слои тоньше, обычно 0,05 мм, поэтому у лодки 840 слоёв вместо 210. И каждый слой занимает одинаковое время независимо от площади, поскольку засвечивается целиком. В модели 2,5 секунды засветки и 6 секунд подъёма и успокоения дают около 1 часа 59 минут. Куб вдвое шире печатался бы столько же, сколько тонкий стержень той же высоты.
Неотверждённая смола раздражает кожу и глаза. NIOSH, американский институт охраны труда, рекомендует перчатки, защиту глаз и вентиляцию. После печати детали промывают растворителем и дополнительно отверждают ультрафиолетом. Бутылка и перчатки на верстаке служат скрытой карточкой.
Порошковый слой: совсем без поддержек
«Порошок (SLS)» показывает третью машину в разрезе. Камера заполнена мелким нейлоновым порошком. Лезвие распределяет свежий слой около 0,1 мм, лазер обводит сечение и сплавляет зёрна, стол опускается на слой, затем порошок распределяется снова. Готовые детали выкапывают из сыпучего блока и очищают струёй.
В ISO/ASTM 52900 это сплавление в порошковом слое. Селективное лазерное спекание разработал Carl Deckard в University of Texas at Austin. Он придумал его студентом в 1984 году, затем развивал в аспирантуре с профессором Joe Beaman. Заявка подана в октябре 1986 года, патент выдан в сентябре 1989 года. Лазерное плавление металлического порошка работает сходным образом и используется для ракетных деталей.
Пластиковым деталям здесь не нужны поддержки. Окружающий нерасплавленный порошок держит нависания, позволяя печатать соединённые цепи и коробки с подвижными шарнирами. Обзор Goodridge, Tuck и Hague 2012 года объясняет процесс спекания полиамидов и преобладание нейлона.
Время слоя в модели состоит из примерно 9 секунд распределения порошка и времени лазера, растущего с площадью плавления: 1250 мм² в секунду при скорости 5 м/с и расстоянии между проходами 0,25 мм. Лодка имеет 420 слоёв по 0,1 мм и требует около 64 минут.
В разрезе порошок становится прозрачным и открывает деталь. Без него она скрыта до конца, как в реальной машине.
Семь видов аддитивного производства
«3D-печать» является бытовым названием. Стандартный термин аддитивное производство означает создание деталей соединением материала, обычно слой за слоем, вместо удаления лишнего. ISO/ASTM 52900 выделяет семь категорий:
- Экструзия материала: подача через сопло, как у нитевого принтера.
- Фотополимеризация в ванне: световое отверждение жидкой смолы.
- Сплавление в порошковом слое: плавление лазером или электронным пучком.
- Струйное нанесение связующего: капли клея на песок, металлический или керамический порошок.
- Струйное нанесение материала: капли материала, подобные чернилам, отверждаются светом.
- Прямой подвод энергии: порошок или проволока плавятся лазером, электронным пучком или дугой по мере подачи.
- Ламинирование листов: последовательное соединение и обрезка листов.
В справочнике есть карточка каждой категории, три из них меняют сцену.
Крупная печать: лодки, казармы, сопла
Вид «Крупная печать» переносит камеру во двор. С одного края стоят верстак и настольный принтер, рядом человек ростом 1,7 м для масштаба.
Лодка 3Dirigo напечатана в Advanced Structures and Composites Center при University of Maine. Патрульная лодка длиной 25 футов (7,62 м) и массой 5000 фунтов (2268 кг) изготовлена за 72 часа с 19 по 22 сентября 2019 года. В октябре 2019 года Guinness World Records признал её крупнейшей 3D-лодкой и крупнейшим сплошным напечатанным объектом, а принтер крупнейшей установкой прототипирования из полимеров. Он рассчитан на длину до 100 футов, ширину 22 фута и высоту 10 футов (30,5 на 6,7 на 3 м), с подачей 500 фунтов (227 кг) в час. Позднее центр напечатал BioHome3D, дом площадью 600 квадратных футов (около 56 м²) с полом, стенами и крышей из древесного волокна и биосмолы.
Бетонная стена уложена портальным принтером толстыми валиками, как пластик в настольной машине. В 2024 году армия США завершала три 3D-казармы в Fort Bliss, Texas, с 36 двухъярусными кроватями для 72 солдат в каждой. NASA 3D-Printed Habitat Challenge завершился в мае 2019 года: команды за 30 часов в течение четырёх дней печатали жильё для Луны или Марса в масштабе одной трети. Победитель получил 500 000 долларов.
Ракетное сопло представляет RAMPT NASA. Медную камеру сгорания изготовили лазерным сплавлением порошка, крупные сопла прямым подводом энергии. NASA сообщает о сокращении изготовления с лет до месяцев или недель и более 16 000 секунд огневых испытаний. RAMPT изготовил сопло размером 65 % от RS-25. Размер на сцене оценочный и так помечен.
Самый маленький рекорд лежит на полке. В ноябре 2014 года принтер на International Space Station сделал первую деталь: панель своего экструдера. В декабре 2014 года он напечатал трещоточный ключ по файлу с Земли: 104 слоя, 4 часа, длина 4,48 дюйма (11,4 см).
Вы и принтер
В разделе «Вы» введите рост и массу. Принтер напечатает безликую фигурку в масштабе 1:20: при росте 170 см это 85 мм. Тот же слайсер оценит время и расход.
Есть и обратный расчёт. Объём тела примерно равен массе, делённой на плотность воды, около 1 килограмма на литр. Это оценка. Человек массой 65 кг занимает около 64 литров; сплошной PLA весил бы около 80 кг. При предельных 15 мм³ в секунду потребовалось бы около 50 суток непрерывной печати. Принтер University of Maine при 500 фунтах в час затратил бы около 21 минуты. Настоящие статуи полые, поэтому цифры лишь передают масштаб.
Жар, выделения и смола
Настольный принтер объединяет нагреватель, движущиеся части и источник выделений. NIOSH относит все три к опасностям 3D-печати, вместе с лазерами, электрическими неисправностями при обслуживании, растворителями и шумом.
Сопло имеет температуру примерно 190–260 °C, стол до 100 °C. Оба вызывают ожоги: остудите их перед прикосновением. Во время работы держите волосы, пальцы и рукава вдали от ремней и движущихся осей.
Расплав выделяет ультрамелкие частицы размером менее 100 нанометров и летучие органические соединения. Stephens с коллегами в 2013 году измерили около 20 миллиардов частиц в минуту с PLA и 190 миллиардов с ABS. Более крупное исследование Azimi с коллегами 2016 года обнаружило разницу на порядки между принтерами и нитями; среди выделений ABS был стирол. Проветривайте помещение, не ставьте принтер в спальне и не наклоняйтесь над работающей машиной. Смола дополнительно требует перчаток и защиты глаз.
Как устроены расчётные модели
Что рассчитывается напрямую:
- Число слоёв из высоты и высоты слоя.
- Объём пластика из длины каждой линии, ширины 0,42 мм для сопла 0,4 мм и высоты слоя, включая поддержки и средства прилипания.
- Длина и масса нити из объёма, диаметра 1,75 мм и плотности.
- Поверхности с превышением допустимого наклона вниз из самой геометрии.
Что помечено на сцене как «модель»:
- Время: скорости по типам линий, предельный поток (PLA 15 мм³/с, PETG 12, ABS 14, TPU 4), 25 % на ускорения и углы, 1,4 с на переход слоя и холостой ход 150 мм/с. Настоящие слайсеры рассчитывают ускорение для каждого движения и дадут другое время.
- Индекс прочности: доля несущего пластика, вклад заполнения 70–100 % в зависимости от узора, коэффициент материала и 0,55–0,75 для нагрузок поперёк слоёв.
- Предел нависания: 45 градусов для PLA с вентилятором при 0,2 мм, без вентилятора на 12 градусов меньше, изменение примерно на 4 градуса на 0,1 мм высоты слоя. Мосты допускаются до 30 мм, плоские выступы до 1,6 мм считаются поддержанными соседними линиями.
- Риск коробления: усадка материала, умноженная на размер основания, уменьшаемая каймой или подложкой.
Формы исследуются сеткой с ячейками около 0,3–1,2 мм, сглаживающей мельчайшие детали. Избыточные слои объединяются при отрисовке, о чём говорится в показаниях. Дефекты изображают последствия, а не моделируют течение расплава.
Что попробовать
- Предельный рычаг: отключите поддержки и наклоните тест до границы чистой печати. Затем попробуйте тонкие слои и выключенный вентилятор.
- Дом менее чем за час: снизьте исходные примерно 70 минут до менее 60 без сбоя.
- Прочная лёгкая шестерня: не более 11 г при индексе не ниже 50. Стенки важнее заполнения.
- Крючок под нагрузкой: та же форма, положенная на бок.
- ABS без коробления: дом с правильным прилипанием.
- Шар без сбоя и своя фигурка.
- Три квиза: число слоёв, причина дефекта, выбор процесса для предмета.
В справочнике 48 карточек: формы, дефекты, семь процессов, крупная печать, материалы, узоры и история. На полках, верстаке и полу спрятано 15 предметов.
Вопросы
Сколько времени занимает печать?
От минут до дней. По модели куб 20 мм при слое 0,2 мм занимает около 18 минут, лодка 52 минуты, чашка 80 мм больше четырёх с половиной часов. Время растёт с числом слоёв и длиной линий, уменьшается при ускорении до предела плавления.
Что меняет высота слоя?
Число слоёв, гладкость кривых и наклонных поверхностей, время. Уменьшение вдвое увеличивает время в 1,5–2 раза. Прочность меняется намного меньше.
Что такое заполнение и сколько его нужно?
Это разреженный узор внутри стенок. Декоративные детали часто имеют 10–20 %, нагруженные требуют большего заполнения и числа стенок. Куб 20 мм при 15 % примерно на треть состоит из пластика.
Какой узор прочнее?
В испытаниях плотность важнее узора. Треугольники, гироид и соты жёстче линий в большем числе направлений; гироид ещё и избегает пересечений. Индекс служит моделью сравнения, не измеренной прочностью.
Почему слои легко разрываются?
Каждый слой сваривается с нижним горячим, но шов слабее самих линий. Разверните деталь так, чтобы нагрузка шла вдоль слоёв, как у крючка на боку.
Что означает правило 45 градусов?
До примерно 45 градусов от вертикали нависания обычно печатаются без поддержек: новая линия наполовину лежит на нижней. Реальный предел зависит от материала, температуры, охлаждения и высоты слоя.
Всегда ли нависаниям нужны поддержки?
Нет. Мосты между двумя точками, наклон до предела, поворот или фаска вместо плоского потолка часто обходятся без них. При порошковой печати пластика деталь удерживает сыпучий порошок.
Почему углы отрываются от стола?
Это коробление: пластик сжимается, верхние слои тянут углы. Помогают чистый ровный нагретый стол, кайма или подложка и закрытый корпус для ABS.
Чем отличаются PLA, PETG, ABS и TPU?
PLA прост в печати и почти не коробится, но размягчается около 55–60 °C. PETG более вязкий и чаще даёт паутинку. ABS термостойче, но коробится и выделяет больше частиц. TPU похож на резину и требует медленной печати.
Нить измеряется метрами или граммами?
Обоими способами. Метр PLA диаметром 1,75 мм весит около 3 г, поэтому катушка 1 кг содержит около 335 м. Слайсеры дают оба значения.
Что такое G-code?
Текстовый файл движений и настроек по одному на строку, например G1 X120.5 Y98.2 E3.21. Принтер следует ему последовательно. Язык пришёл от станков с числовым управлением.
Безопасна ли печать в помещении?
Нужна осторожность. Принтер выделяет ультрамелкие частицы и летучие вещества, по измерениям больше с ABS, чем PLA. Проветривайте и не печатайте там, где спят. Сопло и стол вызывают ожоги, неотверждённая смола требует перчаток и защиты глаз.
Почему смоляные принтеры печатают вверх ногами?
Большинство настольных моделей светит снизу сквозь прозрачную плёнку. Деталь висит на верхней платформе, которая поднимается после каждого слоя, освобождая место следующему.
Можно ли печатать металл?
Да, другими машинами. Лазерное сплавление плавит порошок послойно, прямой подвод энергии плавит порошок или проволоку при подаче. NASA изготовляло так камеры сгорания и сопла.
Какой напечатанный объект самый большой?
По рекорду Guinness 2019 года крупнейшим сплошным объектом была лодка 3Dirigo: 7,62 м, 2268 кг, 72 часа печати в University of Maine. Здания крупнее, но состоят из многих отпечатков или печатаются бетоном на месте.
Настоящие ли числа на сцене?
Число слоёв, длина и масса нити следуют из геометрии и плотности. Время, прочность, предел нависания и риск коробления являются помеченными моделями. Рекорды 3Dirigo, ключа с ISS и конкурса NASA взяты из источников ниже.
Термины
- Аддитивное производство: соединение материала, обычно послойное; стандартное название 3D-печати.
- Экструзия материала: процесс нитевого принтера, также FDM или FFF.
- Слайсер: программа нарезки модели на слои и создания G-code.
- Высота слоя: толщина каждого слоя.
- Стенка (периметр): замкнутая линия по контуру слоя.
- Оболочка: сплошные верхние и нижние слои.
- Заполнение: разреженный узор внутри стенок.
- Нависание: часть слоя, выступающая за нижний.
- Мост: линия через зазор между двумя опорами.
- Поддержка: отламываемая опора под нависанием.
- Юбка, кайма, подложка: контур вокруг первого слоя, примыкающие к нему линии и платформа под ним.
- Хотэнд: нагреваемая часть головки с радиатором, термобарьером, нагревательным блоком и соплом.
- Экструдер: колёса, проталкивающие нить.
- Предел потока: максимальный объём пластика, плавящийся за секунду.
- Втягивание: небольшое возвращение нити перед холостым ходом.
- Коробление: подъём углов из-за усадки.
- Фотополимеризация в ванне: послойное отверждение жидкой смолы светом.
- Сплавление в порошковом слое: послойное плавление лазером или электронным пучком.
- G-code: текстовый язык движений принтера.
Источники
- ISO, "ISO/ASTM 52900:2021 Additive manufacturing, general principles, fundamentals and vocabulary": https://www.iso.org/standard/74514.html (checked 2026-10-19)
- National Institute of Standards and Technology (NIST), "Additive manufacturing": https://www.nist.gov/additive-manufacturing (checked 2026-10-19)
- NIST, "AM Bench, additive manufacturing benchmark test series": https://www.nist.gov/ambench (checked 2026-10-19)
- Migler, K. and Ricker, R. (2016), "Measurement science roadmap for polymer-based additive manufacturing", NIST AMS 100-5: https://doi.org/10.6028/NIST.AMS.100-5 (checked 2026-10-19)
- Kramer, T., Proctor, F. and Messina, E. (2000), "The NIST RS274NGC interpreter, version 3", NIST: https://www.nist.gov/publications/nist-rs274ngc-interpreter-version-3 (checked 2026-10-19)
- Kodama, H. (1981), "Automatic method for fabricating a three-dimensional plastic model with photo-hardening polymer", Review of Scientific Instruments 52, 1770: https://doi.org/10.1063/1.1136492 (checked 2026-10-19)
- Hull, C. W., US patent 4,575,330, "Apparatus for production of three-dimensional objects by stereolithography" (filed 1984, granted 1986): https://patents.google.com/patent/US4575330A/en (checked 2026-10-19)
- Crump, S. S., US patent 5,121,329, "Apparatus and method for creating three-dimensional objects" (filed 1989, granted 1992): https://patents.google.com/patent/US5121329A/en (checked 2026-10-19)
- Deckard, C. R., US patent 4,863,538, "Method and apparatus for producing parts by selective sintering", University of Texas repository: https://repositories.lib.utexas.edu/items/812bc383-47cb-42fe-9ad6-beee556f4f1d (checked 2026-10-19)
- University of Texas at Austin, Walker Department of Mechanical Engineering, "Selective laser sintering, from a Texas idea to a global industry": https://me.utexas.edu/news/619-selective-laser-sintering-from-a-texas-idea-to-a-global-industry (checked 2026-10-19)
- Jones, R. et al. (2011), "RepRap, the replicating rapid prototyper", Robotica 29, 177 to 191: https://doi.org/10.1017/S026357471000069X (checked 2026-10-19)
- Ahn, S.-H. et al. (2002), "Anisotropic material properties of fused deposition modeling ABS", Rapid Prototyping Journal 8, 248 to 257: https://doi.org/10.1108/13552540210441166 (checked 2026-10-19)
- Ngo, T. D. et al. (2018), "Additive manufacturing (3D printing): a review of materials, methods, applications and challenges", Composites Part B 143, 172 to 196: https://doi.org/10.1016/j.compositesb.2018.02.012 (checked 2026-10-19)
- Fernandez-Vicente, M. et al. (2016), "Effect of infill parameters on tensile mechanical behavior in desktop 3D printing", 3D Printing and Additive Manufacturing 3, 183 to 192: https://doi.org/10.1089/3dp.2015.0036 (checked 2026-10-19)
- Chacón, J. M. et al. (2017), "Additive manufacturing of PLA structures using fused deposition modelling: effect of process parameters on mechanical properties", Materials & Design 124, 143 to 157: https://doi.org/10.1016/j.matdes.2017.03.065 (checked 2026-10-19)
- Oleff, A. et al. (2021), "Process monitoring for material extrusion additive manufacturing: a state-of-the-art review", Progress in Additive Manufacturing 6, 705 to 730: https://doi.org/10.1007/s40964-021-00192-4 (checked 2026-10-19)
- Wang, T.-M., Xi, J.-T. and Jin, Y. (2007), "A model research for prototype warp deformation in the FDM process", International Journal of Advanced Manufacturing Technology 33, 1087 to 1096: https://doi.org/10.1007/s00170-006-0556-9 (checked 2026-10-19)
- Jiang, J., Xu, X. and Stringer, J. (2018), "Support structures for additive manufacturing: a review", Journal of Manufacturing and Materials Processing 2, 64: https://doi.org/10.3390/jmmp2040064 (checked 2026-10-19)
- Schoen, A. H. (1970), "Infinite periodic minimal surfaces without self-intersections", NASA Technical Note D-5541: https://ntrs.nasa.gov/citations/19700020472 (checked 2026-10-19)
- Bagheri, A. and Jin, J. (2019), "Photopolymerization in 3D printing", ACS Applied Polymer Materials 1, 593 to 611: https://doi.org/10.1021/acsapm.8b00165 (checked 2026-10-19)
- Goodridge, R. D., Tuck, C. J. and Hague, R. J. M. (2012), "Laser sintering of polyamides and other polymers", Progress in Materials Science 57, 229 to 267: https://doi.org/10.1016/j.pmatsci.2011.04.001 (checked 2026-10-19)
- Farah, S., Anderson, D. G. and Langer, R. (2016), "Physical and mechanical properties of PLA, and their functions in widespread applications", Advanced Drug Delivery Reviews 107, 367 to 392: https://doi.org/10.1016/j.addr.2016.06.012 (checked 2026-10-19)
- Stephens, B. et al. (2013), "Ultrafine particle emissions from desktop 3D printers", Atmospheric Environment 79, 334 to 339: https://doi.org/10.1016/j.atmosenv.2013.06.050 (checked 2026-10-19)
- Azimi, P. et al. (2016), "Emissions of ultrafine particles and volatile organic compounds from commercially available desktop three-dimensional printers with multiple filaments", Environmental Science & Technology 50, 1260 to 1268: https://doi.org/10.1021/acs.est.5b04983 (checked 2026-10-19)
- NIOSH (CDC), "Safe 3D printing is for everyone, everywhere": https://www.cdc.gov/niosh/bulletin/2024/safe-3d-printing.html (checked 2026-10-19)
- NASA (2014), "Open for business: 3-D printer creates first object in space on International Space Station": https://www.nasa.gov/missions/station/open-for-business-3-d-printer-creates-first-object-in-space-on-international-space-station (checked 2026-10-19)
- NASA (2014), "Space station 3-D printer builds ratchet wrench to complete first phase of operations": https://www.nasa.gov/missions/station/space-station-3-d-printer-builds-ratchet-wrench-to-complete-first-phase-of-operations/ (checked 2026-10-19)
- NASA, "Rapid Analysis and Manufacturing Propulsion Technology (RAMPT)": https://www.nasa.gov/rapid-analysis-and-manufacturing-propulsion-technology (checked 2026-10-19)
- NASA (2019), "Teams 3D print planetary habitats, awarded $700K in NASA challenge": https://www.nasa.gov/news-release/teams-3d-print-planetary-habitats-awarded-700k-in-nasa-challenge (checked 2026-10-19)
- University of Maine Advanced Structures and Composites Center (2019), "UMaine Composites Center receives three Guinness World Records related to largest 3D printer": https://composites.umaine.edu/2019/10/11/umaine-composites-center-receives-three-guinness-world-records-related-to-largest-3d-printer (checked 2026-10-19)
- University of Maine Advanced Structures and Composites Center, "BioHome3D": https://composites.umaine.edu/advanced-manufacturing/biohome3d/ (checked 2026-10-19)
- US Army (2024), "New innovative Army effort builds 3D printed barracks": https://www.army.mil/article/274036/new_innovative_army_effort_builds_3d_printed_barracks (checked 2026-10-19)
- US National Institutes of Health, "NIH 3D": https://3d.nih.gov/ (checked 2026-10-19)
Текст и симуляция: CC BY-NC-SA 4.0, если не указано иное.
Другие экспонаты
Оригами: 20 моделей по шагам и их разворачивание
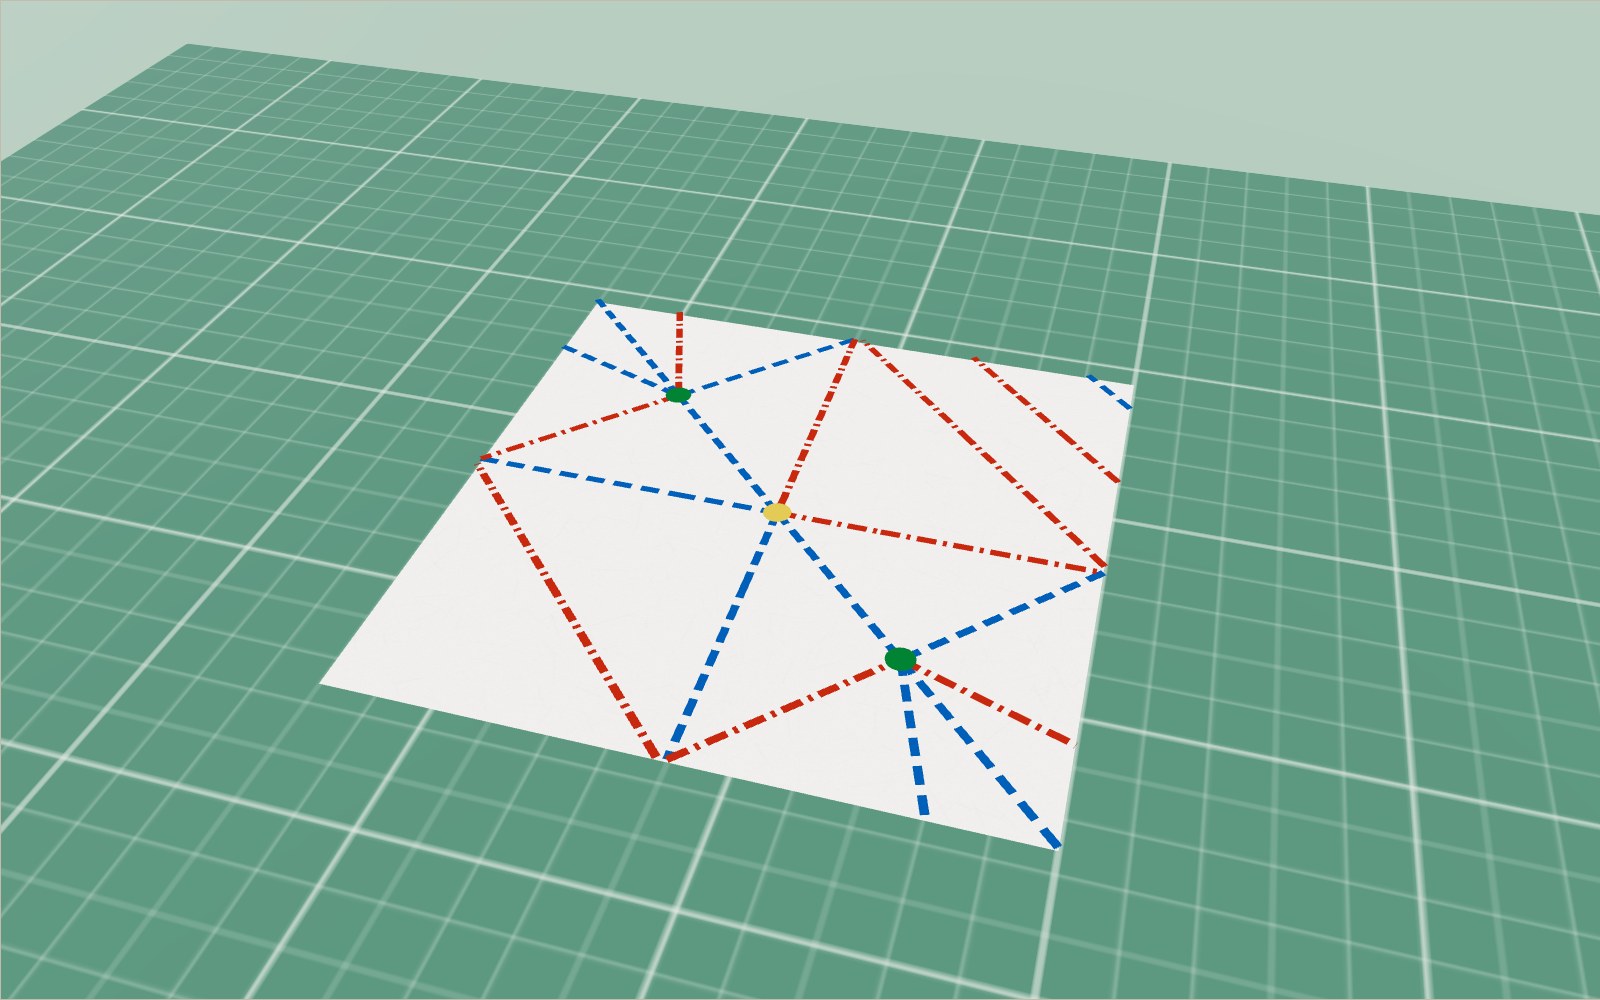
Журавлик требует около 30 сгибов, стаканчик шести; в каждой плоско сложенной точке числа гор и долин различаются ровно на два.
Как завязывать узлы: 40 узлов шаг за шагом
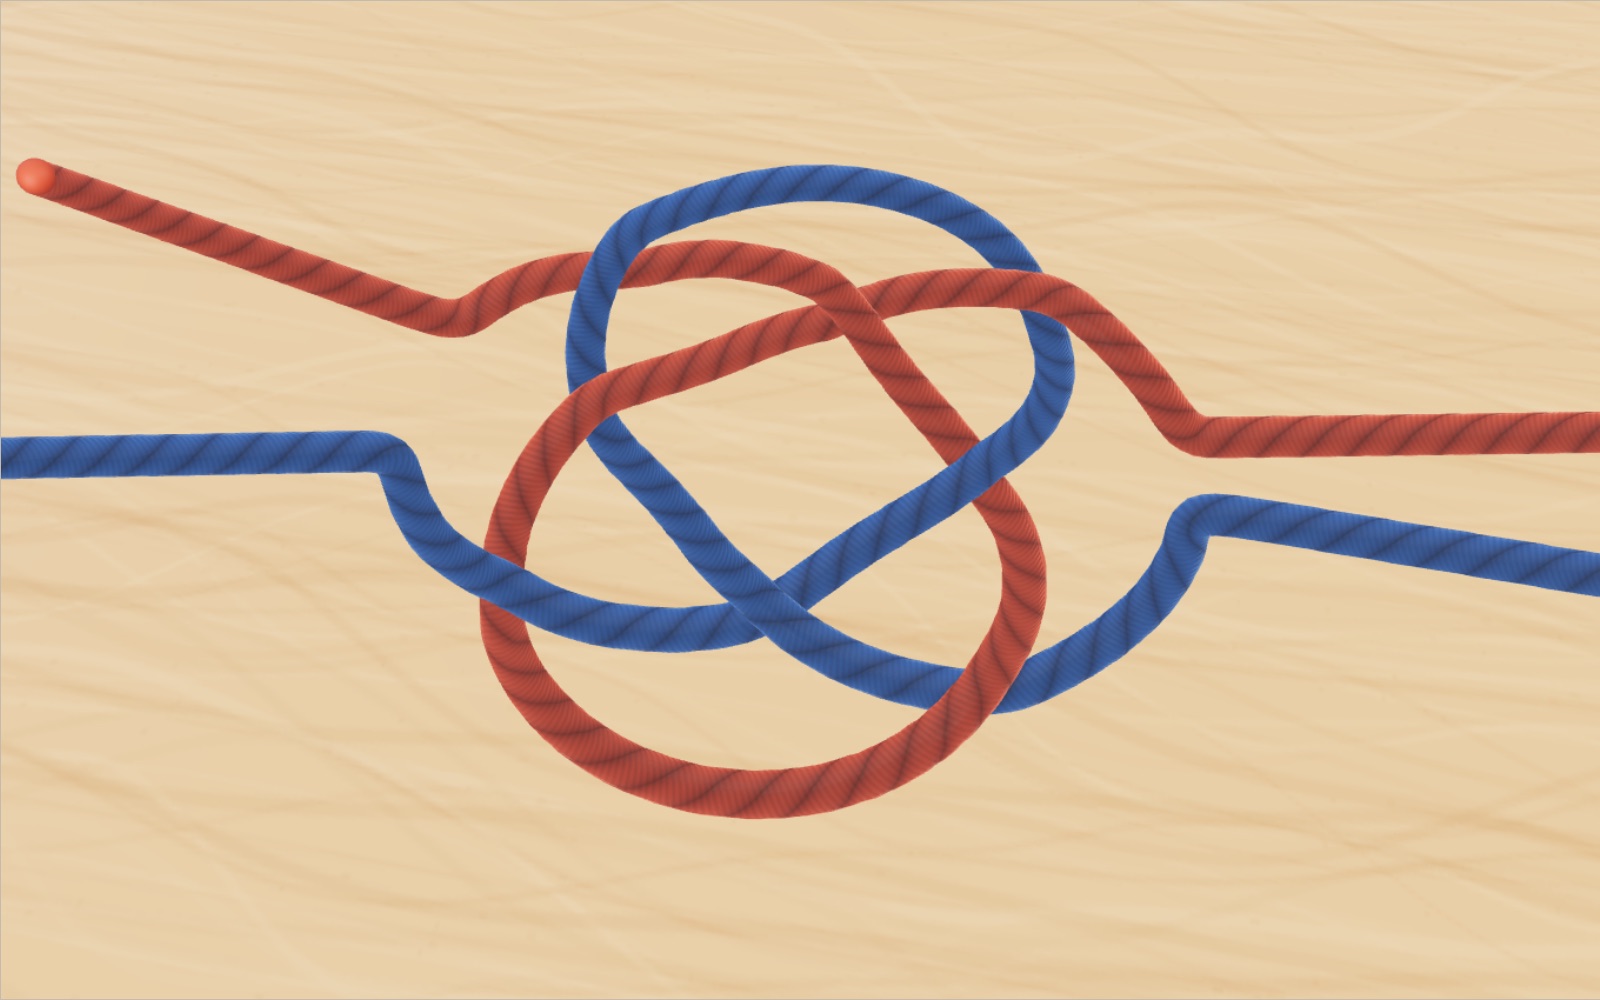
В одной серии испытаний на разрыв булинь сохранил около 63 % прочности верёвки, а шкотовый узел около половины.
Как сложить бумажного журавлика
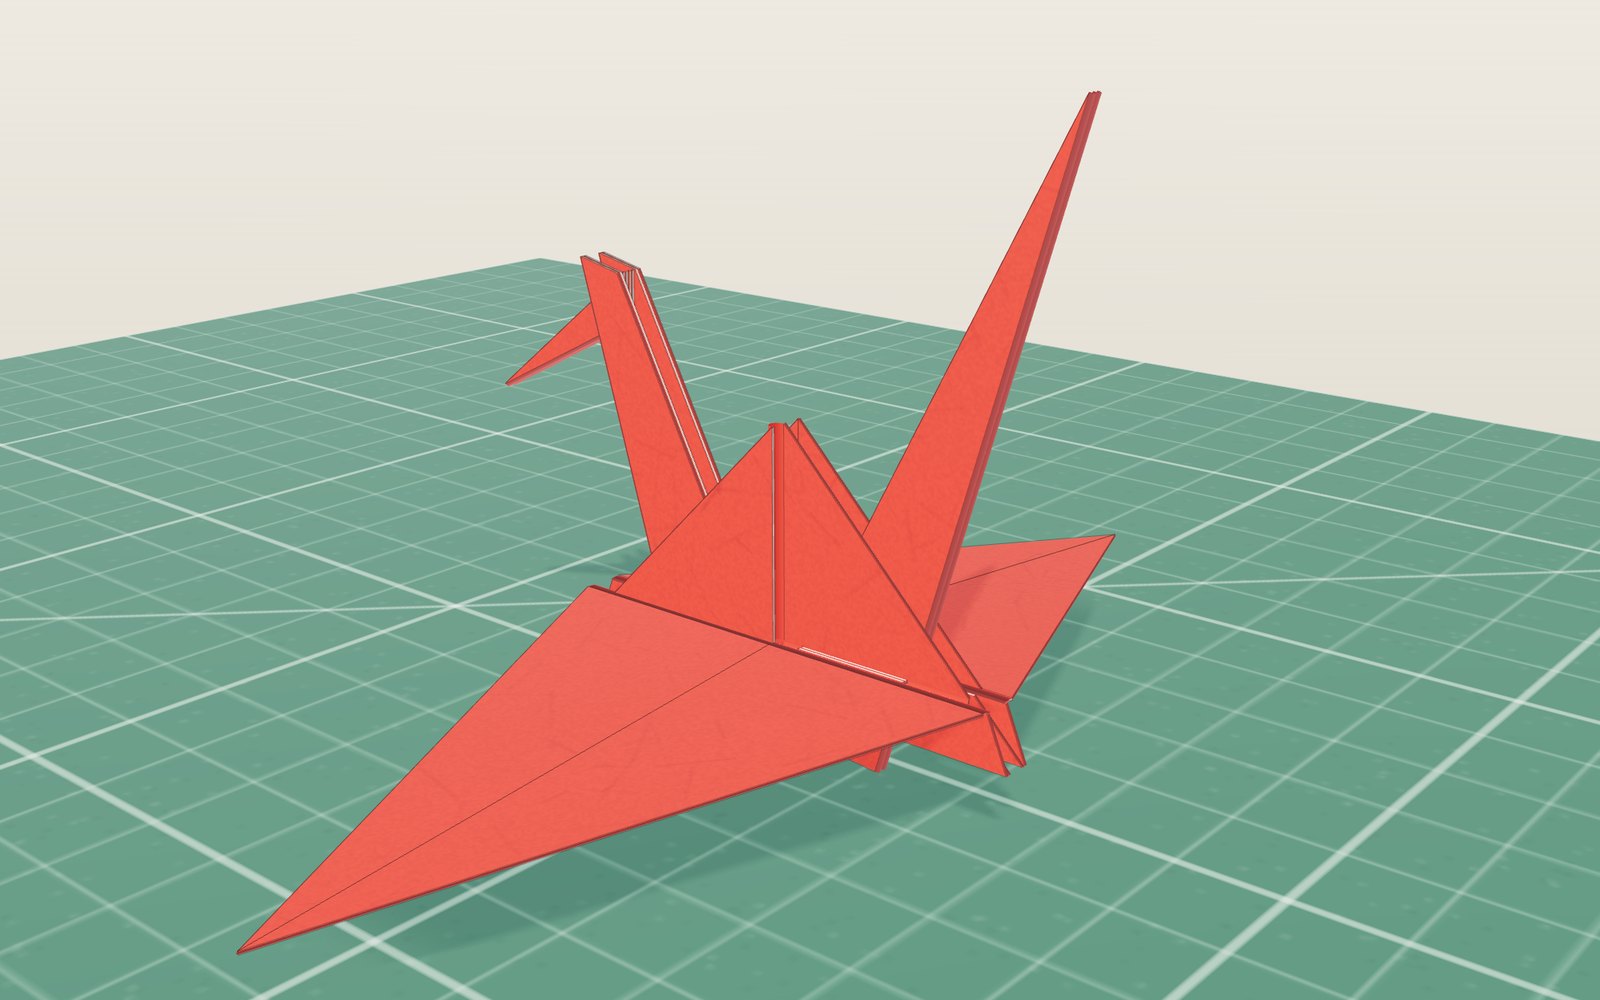
Бумажного журавлика складывают из одного неразрезанного квадрата, и его крылья, шея и хвост получаются из четырёх углов этого квадрата.
Как работает «Энигма»: роторы, рефлектор и коммутатор
Нажмите A пять раз на «Энигме» с роторами I-II-III в положении AAA, и лампы зажгутся буквами B, D, Z, G, O.
Как работает логический сумматор: сумма и перенос
Для сложения 7 и 9 эта плата использует 20 вентилей. Последний перенос приходит через 8 задержек вентиля после переключения входов.
Робот-манипулятор: как работают его шарниры
Если кончики пальцев шестикоординатного манипулятора движутся вбок со скоростью 250 мм/с мимо одной определённой линии в пространстве, один из шарниров запястья должен вращаться со скоростью 510° в секунду.